
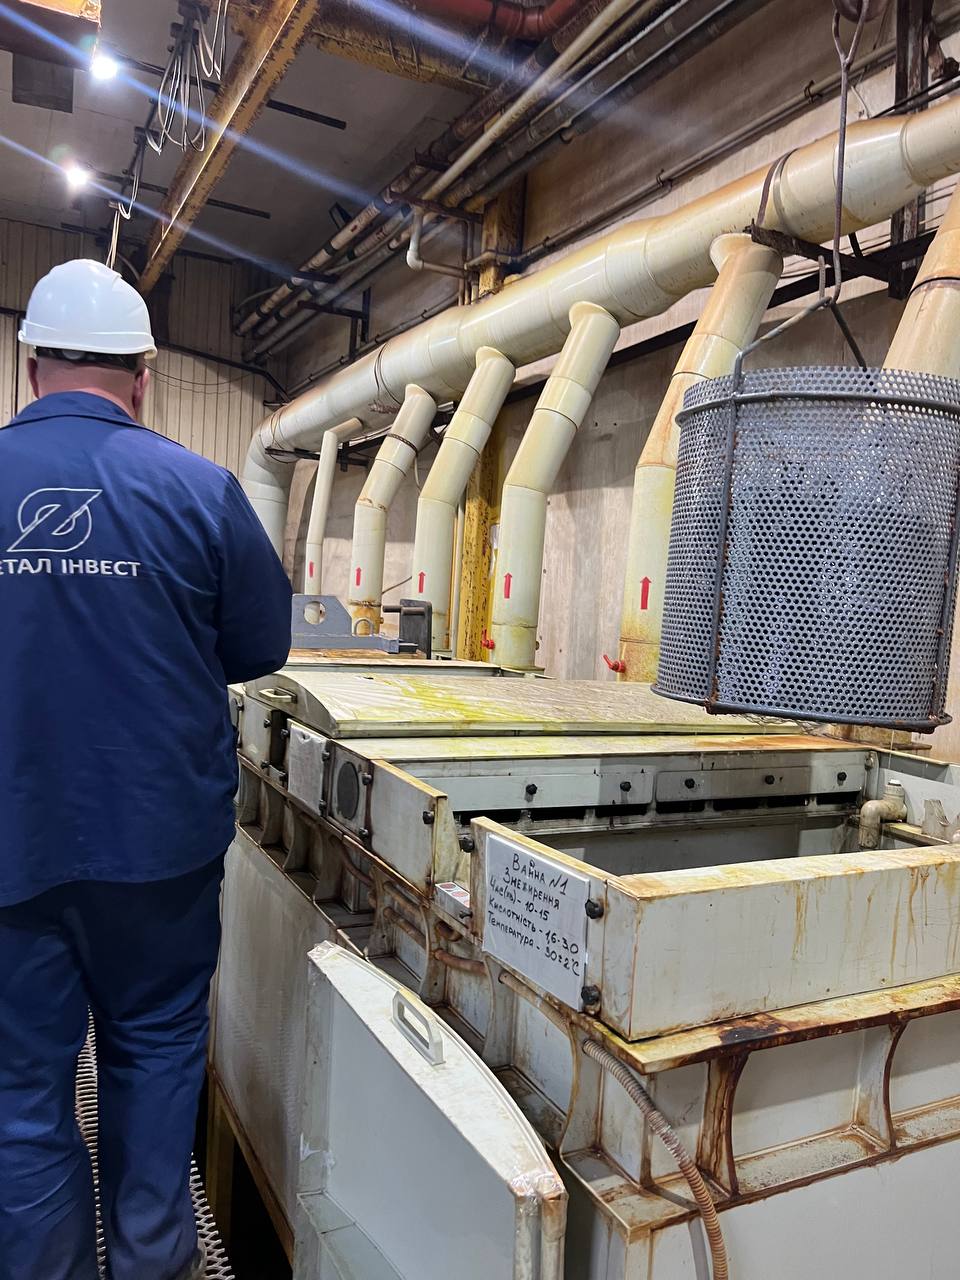
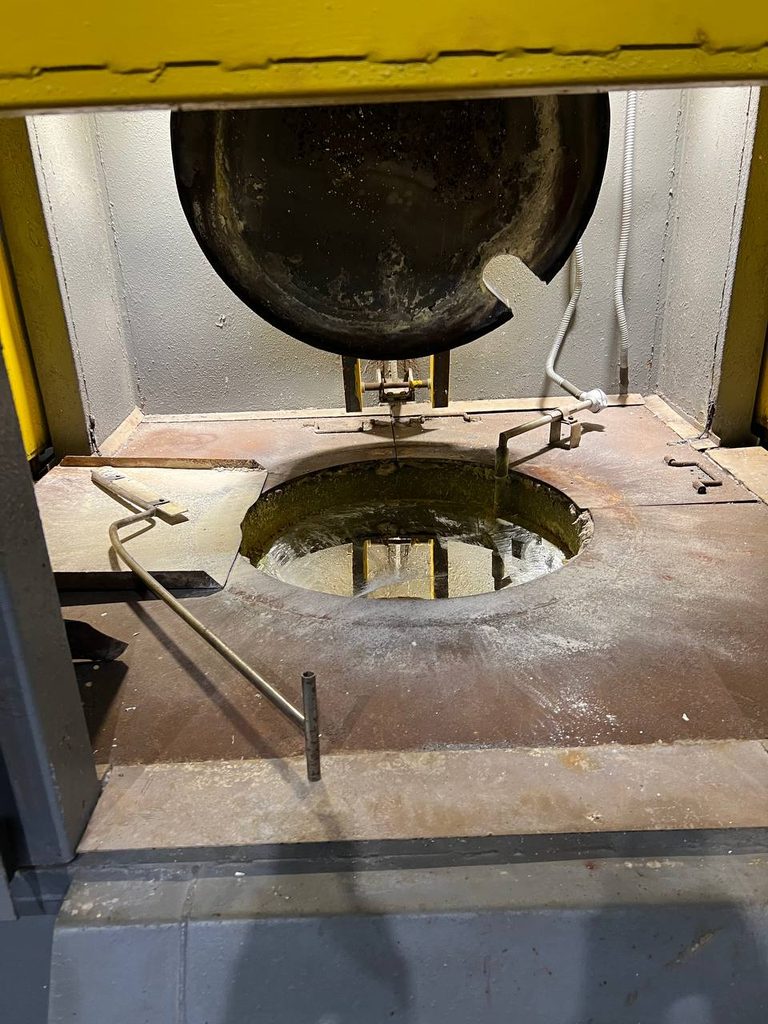
Компанія Metalinvest розширює виробничі потужності — введено в експлуатацію нову лінію гарячого цинкування метизів та дрібних металоконструкцій. Тигель розігрітий до робочої температури, обладнання протестовано, і ми вже готові приймати замовлення на цинкування метизної продукції.
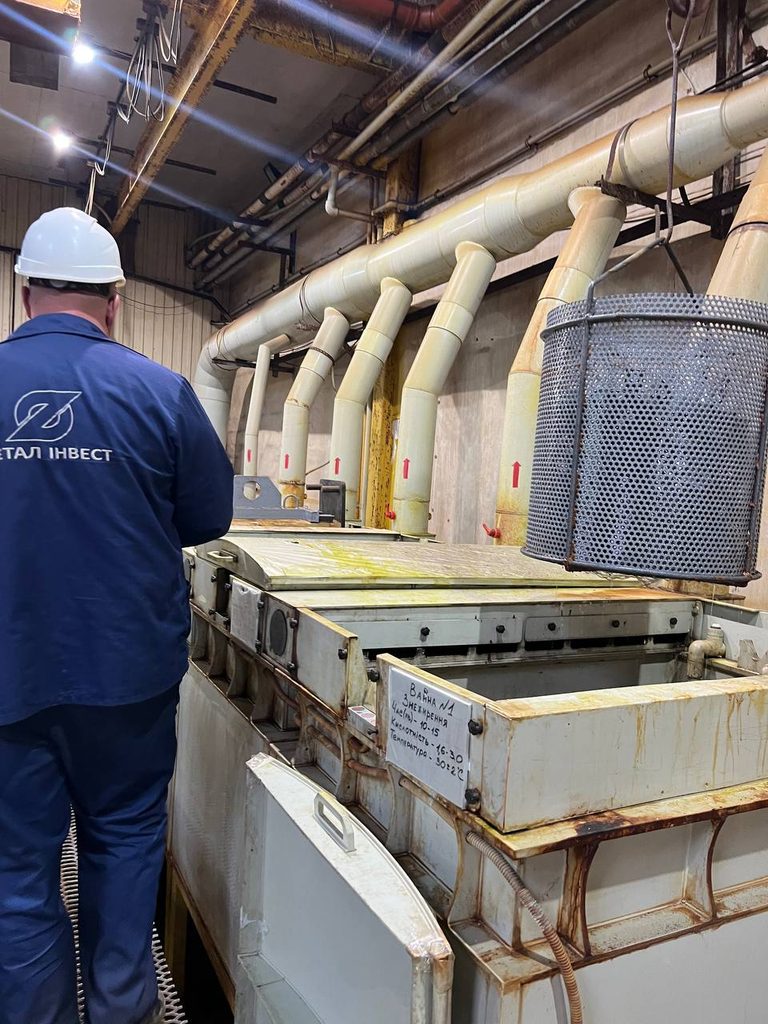
Що змінюється для клієнтів
Запуск нової лінії гарячого цинкування дозволяє нам:
- Скоротити терміни виконання замовлень — за рахунок додаткової виробничої потужності черга на цинкування металу суттєво зменшується.
- Приймати більші обсяги — велика основна ванна цинкування розрахована на обробку габаритних металоконструкцій допомагає розподілити навантаження з великої ванни на метизну лінію.
- Гарантувати стабільну якість покриття — точний контроль температури розплаву цинку в тиглі забезпечує рівномірну товщину цинкового шару на всій поверхні виробу.
- Розширити спектр послуг — окрім цинкування готових металоконструкцій, лінія дозволяє обробляти крипіж, профільний прокат та індивідуальні замовлення нестандартних розмірів.
Загалом для цинкування дрібних деталей, за винятком механічних з’єднувальних деталей (наприклад, болтів і гайок), застосовується стандарт, що стосується гарячого цинкування EN ISO 1461. Поняття «дрібні деталі» у цьому стандарті не було визначено. На практиці поняття «дрібні деталі», а також «деталі, що піддаються центрифугуванню», використовуються як синоніми. Стандарт EN ISO 1461, що стосується дрібних деталей (деталей, які підходять для центрифугування), встановлює вимоги, згідно з якими товщина цинкового покриття в окремих місцях повинна становити щонайменше 55 мкм.
Чому гаряче цинкування метизів та дрібних металоконструкцій — це вигідно
Гаряче цинкування металу залишається одним із найнадійніших методів антикорозійного захисту. Цинкове покриття, нанесене методом занурення в розплав, створює бар’єр, який захищає метал від корозії на десятки років навіть в умовах підвищеної вологості чи агресивного зовнішнього середовища. Для металоконструкцій, та іншого обладнання, що експлуатується на відкритому повітрі, це означає суттєве подовження терміну служби без додаткового обслуговування.
Як зробити замовлення
Щоб розрахувати вартість цинкування металу для вашого проєкту, зв’яжіться з нашими менеджерами будь-яким зручним способом — ми оперативно проведемо технічний розрахунок та повідомимо терміни виконання з урахуванням запуску нової лінії.
Високотемпературне цинкування зазвичай застосовують до відносно дрібних сталевих виробів (болти, гайки, поковки, дрібні деталі) і здійснюють, як правило, при температурі від 520 до 560 °С. Вироби безпосередньо після цинкування піддають центрифугуванню. Під час самої операції центрифугування відбувається видалення надлишку рідкого шару верхнього покриття, а потім швидке охолодження. В результаті застосування високої температури цинкування, що визначає структуру покриття, отримуємо більш тонкі покриття, ніж у порівнянних виробів, оцинкованих окремо при низькій температурі (440–470 °С).
Процес високотемпературного цинкування дрібних деталей здійснюється поетапно таким чином:
a) завантаження садки в барабанні агрегати,
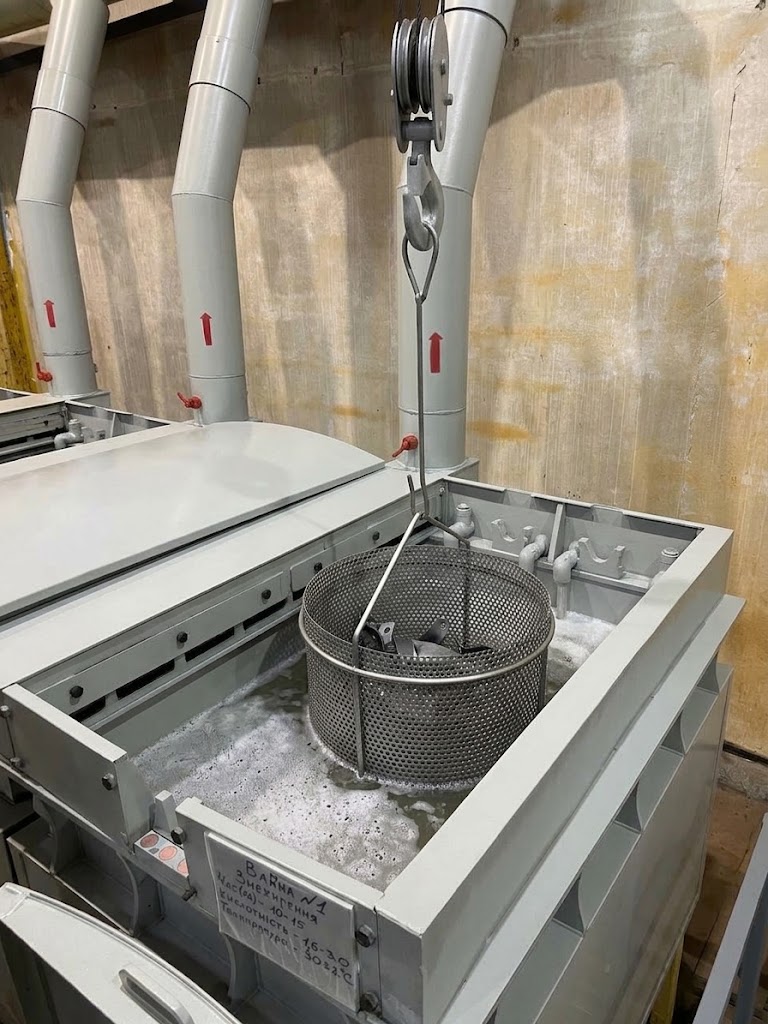
b) знежирення,
c) травлення у розчині соляної кислоти,
d) холодне ополіскування,
e) видалення цинку з дефектних деталей, а також кошиків для цинкування, бирок,
f) флюсування у водному розчині хлориду цинку та хлориду амонію з додаванням інгібіторів і поверхнево-активних речовин,
g) вивантаження з барабанних агрегатів і завантаження в кошики для цинкування,
h) сушіння в сушарці за допомогою теплого повітря,
i) цинкування шляхом занурення в розплавлений цинк,
j) центрифугування після цинкування,
k) охолодження у воді,
l) розформування садки.
Питання, що часто виникають
Скільки часу займає гаряче цинкування металу? Термін виконання залежить від обсягу та складності партії. Завдяки запуску нової лінії загальні терміни цинкування скоротилися порівняно з попереднім періодом.Високотемпературне цинкування зазвичай застосовують до відносно дрібних сталевих виробів (болти, гайки, поковки, дрібні деталі) і здійснюють, як правило, при температурі від 520 до 560 °С. Вироби безпосередньо після цинкування піддають центрифугуванню. Під час самої операції центрифугування відбувається видалення надлишку рідкого шару верхнього покриття, а потім швидке охолодження. В результаті застосування високої температури цинкування, яка визначає структуру покриття, отримуємо тонші покриття, ніж у порівнянних виробів, оцинкованих окремо при низькій температурі (440–470 °С).
Яка гарантія на цинкове покриття? Товщина та якість цинкового покриття контролюються на кожному етапі процесу, а самé покриття відповідає нормам, що застосовуються до антикорозійного захисту методом гарячого занурення в цинк.
Чи можна замовити цинкування елементів? Так, нова лінія дозволяє обробляти елементи дрібних типів — за потреби ми проконсультуємо щодо оптимальної підготовки конструкцій перед цинкуванням.