Обговорити проєкт

Як перевірити товщину гарячого цинкового покриття: інструкція для покупця

Приймання оцинкованого металу — відповідальний етап. Гаряче цинкування захищає сталь від корозії на десятиліття, но тільки в тому випадку, якщо шар цинку відповідає стандартам. Як клієнту перевірити цей параметр самостійно, швидко та отримати професійну точність?

Розбираємося у фізиці процесу, правильному обладнанні та правилах замірів.

Яким приладом проводити замір? (І чому автомобільний не підійде)

Головна помилка багатьох клієнтів під час приймання — використання дешевих автомобільних товщиномірів (для перевірки фарби авто) або приладів, призначених виключно для тонкої гальваніки.

У чому проблема?

Гаряче цинкування — це не просто шар фарби зверху. У процесі занурення металу в розплавлений цинк утворюється складний залізо-цинковий сплав (дифузійний шар). Дешеві прилади та автомобільні датчики «плутаються»: вони бачать залізо всередині самого цинкового покриття і видають критично занижені або хаотичні результати.
Що використовувати?

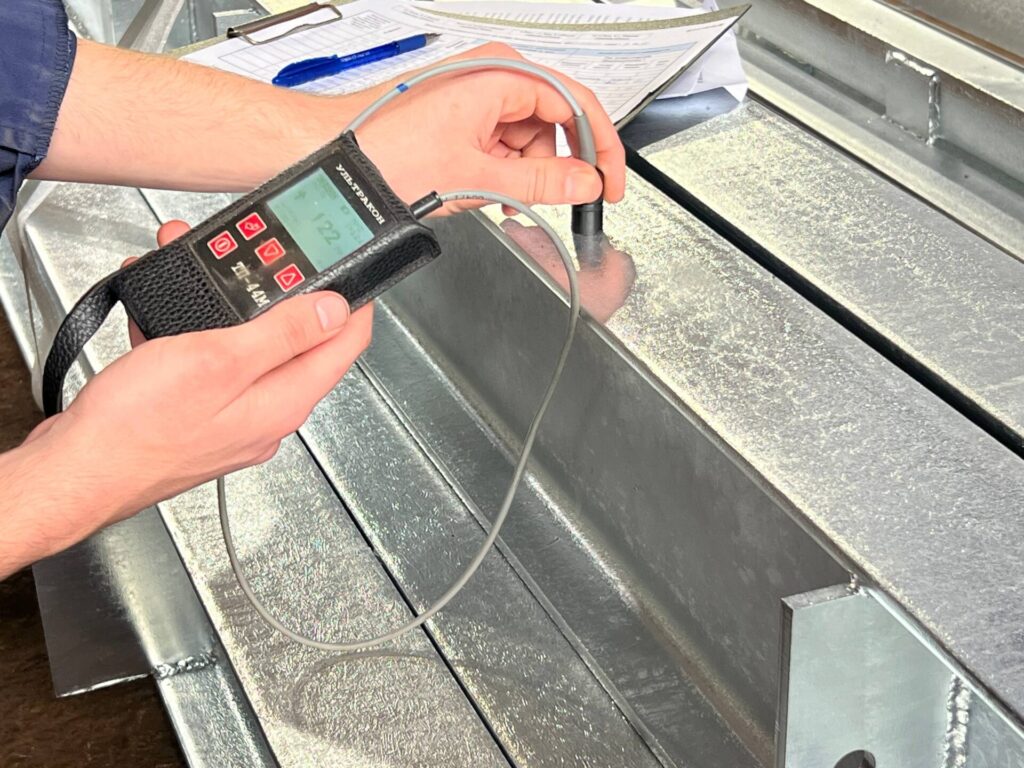
Для професійного та незаперечного приймання металоконструкцій в Україні стандартом якості є обладнання експертного рівня від лідера ринку неруйнівного контролю — НВФ «Ультракон». Оптимальний вибір — магнітний товщиномір покриттів ТП-44М.

Найважливіше правило: Прилад ТП-44М обов’язково має бути укомплектований магнітним датчиком типу Ф2. Саме датчик Ф2 розроблений для контролю гарячецинкових покриттів. Використання автомобільних «пищалок» або невідповідних датчиків призведе до некоректних показань. ТП-44М має бути налаштований на вимірювання в мікрометрах (мкм).
metal2

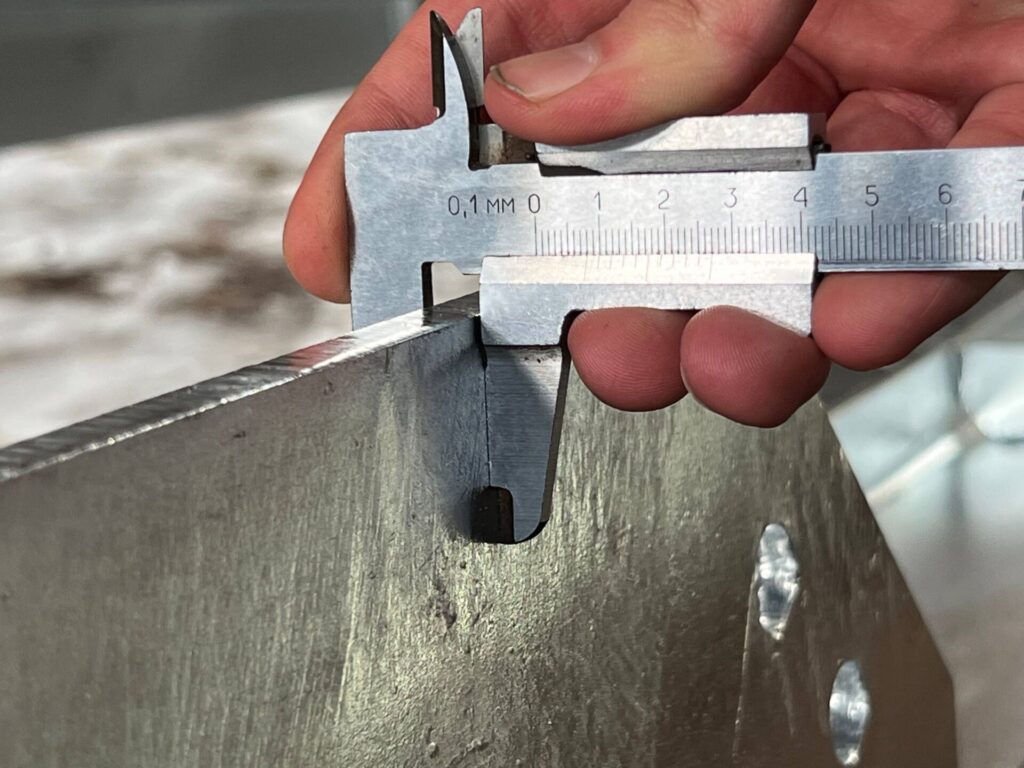
На Заводі Метал інвест мінімальна середня товщина гарячого цинкового покриття за ДСТУ EN ISO 1461 становить 85 мкм для сталі товщиною понад 6 мм, 70 мкм — для сталі від 3 до 6 мм і 55 мкм — для сталі від 1,5 до 3 мм. Чим товщий метал, тим товщий шар цинку вимагає стандарт.

Гаряче цинкування захищає сталь від корозії на десятиліття, але лише тоді, коли товщина цинкового покриття відповідає нормам. У цій статті — нормативи в мкм, пояснення, що впливає на товщину цинку, і покрокова методика, як перевірити покриття під час приймання металоконструкцій.

Нормативи товщини цинкового покриття за ДСТУ EN ISO 1461

Стандарт задає два показники: місцеву (мінімальну в будь-якій точці) і середню (за серією замірів на виробі). При прийманні партії орієнтуються на середню товщину.

Виріб і товщина сталі

Мінімальна середня товщина, мкм

Мінімальна місцева товщина, мкм

Сталь понад 6 мм

85 (610 г/м²)

70 (505 г/м²)

Сталь від 3 до 6 мм

70 (505 г/м²)

55 (395 г/м²)

Сталь від 1,5 до 3 мм

55 (395 г/м²)

45 (325 г/м²)

Сталь тонше 1,5 мм

45 (325 г/м²)

35 (250 г/м²)

Литво від 6 мм

80 (575 г/м²)

70 (505 г/м²)

Литво тонше 6 мм

70 (505 г/м²)

60 (430 г/м²)

Таблиця для виробів, що не оброблялися центрифугою (металоконструкції, опори, мачти, профілі); для метизів і дрібних деталей застосовується інша таблиця стандарту (центрифугування).

Щоб не плутати числа: у швидких орієнтирах норму часто називають одним числом — це середня товщина покриття: 85 мкм для товстого металу, 70 мкм для середнього, 55 мкм для тонкого.

Від чого залежить товщина гарячого цинкування

Гаряче цинкування — це не шар фарби зверху. Під час занурення в розплав цинку на металі утворюється залізо-цинковий сплав (дифузійний шар), тому товщина покриття залежить від:

  • товщини сталі — чим товщий метал, тим товщий цинк. Профілі товщиною 7 і 12 мм входять до одного діапазону (понад 6 мм), тому норма для них однакова;
  • хімічного складу сталі — реакційна сталь з підвищеним вмістом кремнію цинкується надзвичайно швидко, і шар цинку на ній виходить товщим;
  • геометрії виробу — близькість до країв, отворів і зварних швів змінює розподіл покриття.

Чому «більше цинку» — не завжди краще

Інколи в одній зварній конструкції поєднані елементи з різних марок сталі. Якщо серед них є реакційна сталь, утримувати виріб в розплаві додатковий час «щоб добрати товщину» на звичайних елементах недоцільно і небезпечно. На реакційній сталі шар цинку стає надлишковим і крихким, з’являється ризик погіршення адгезії: покриття лущиться і відшаровується від металу при незначному механічному контакті. Технолог завжди шукає баланс, щоб не зісувати виріб: норма — це мінімум, а не ціль «чим товще, тим краще».

Як виміряти товщину цинкового покриття: який товщиномір обрати

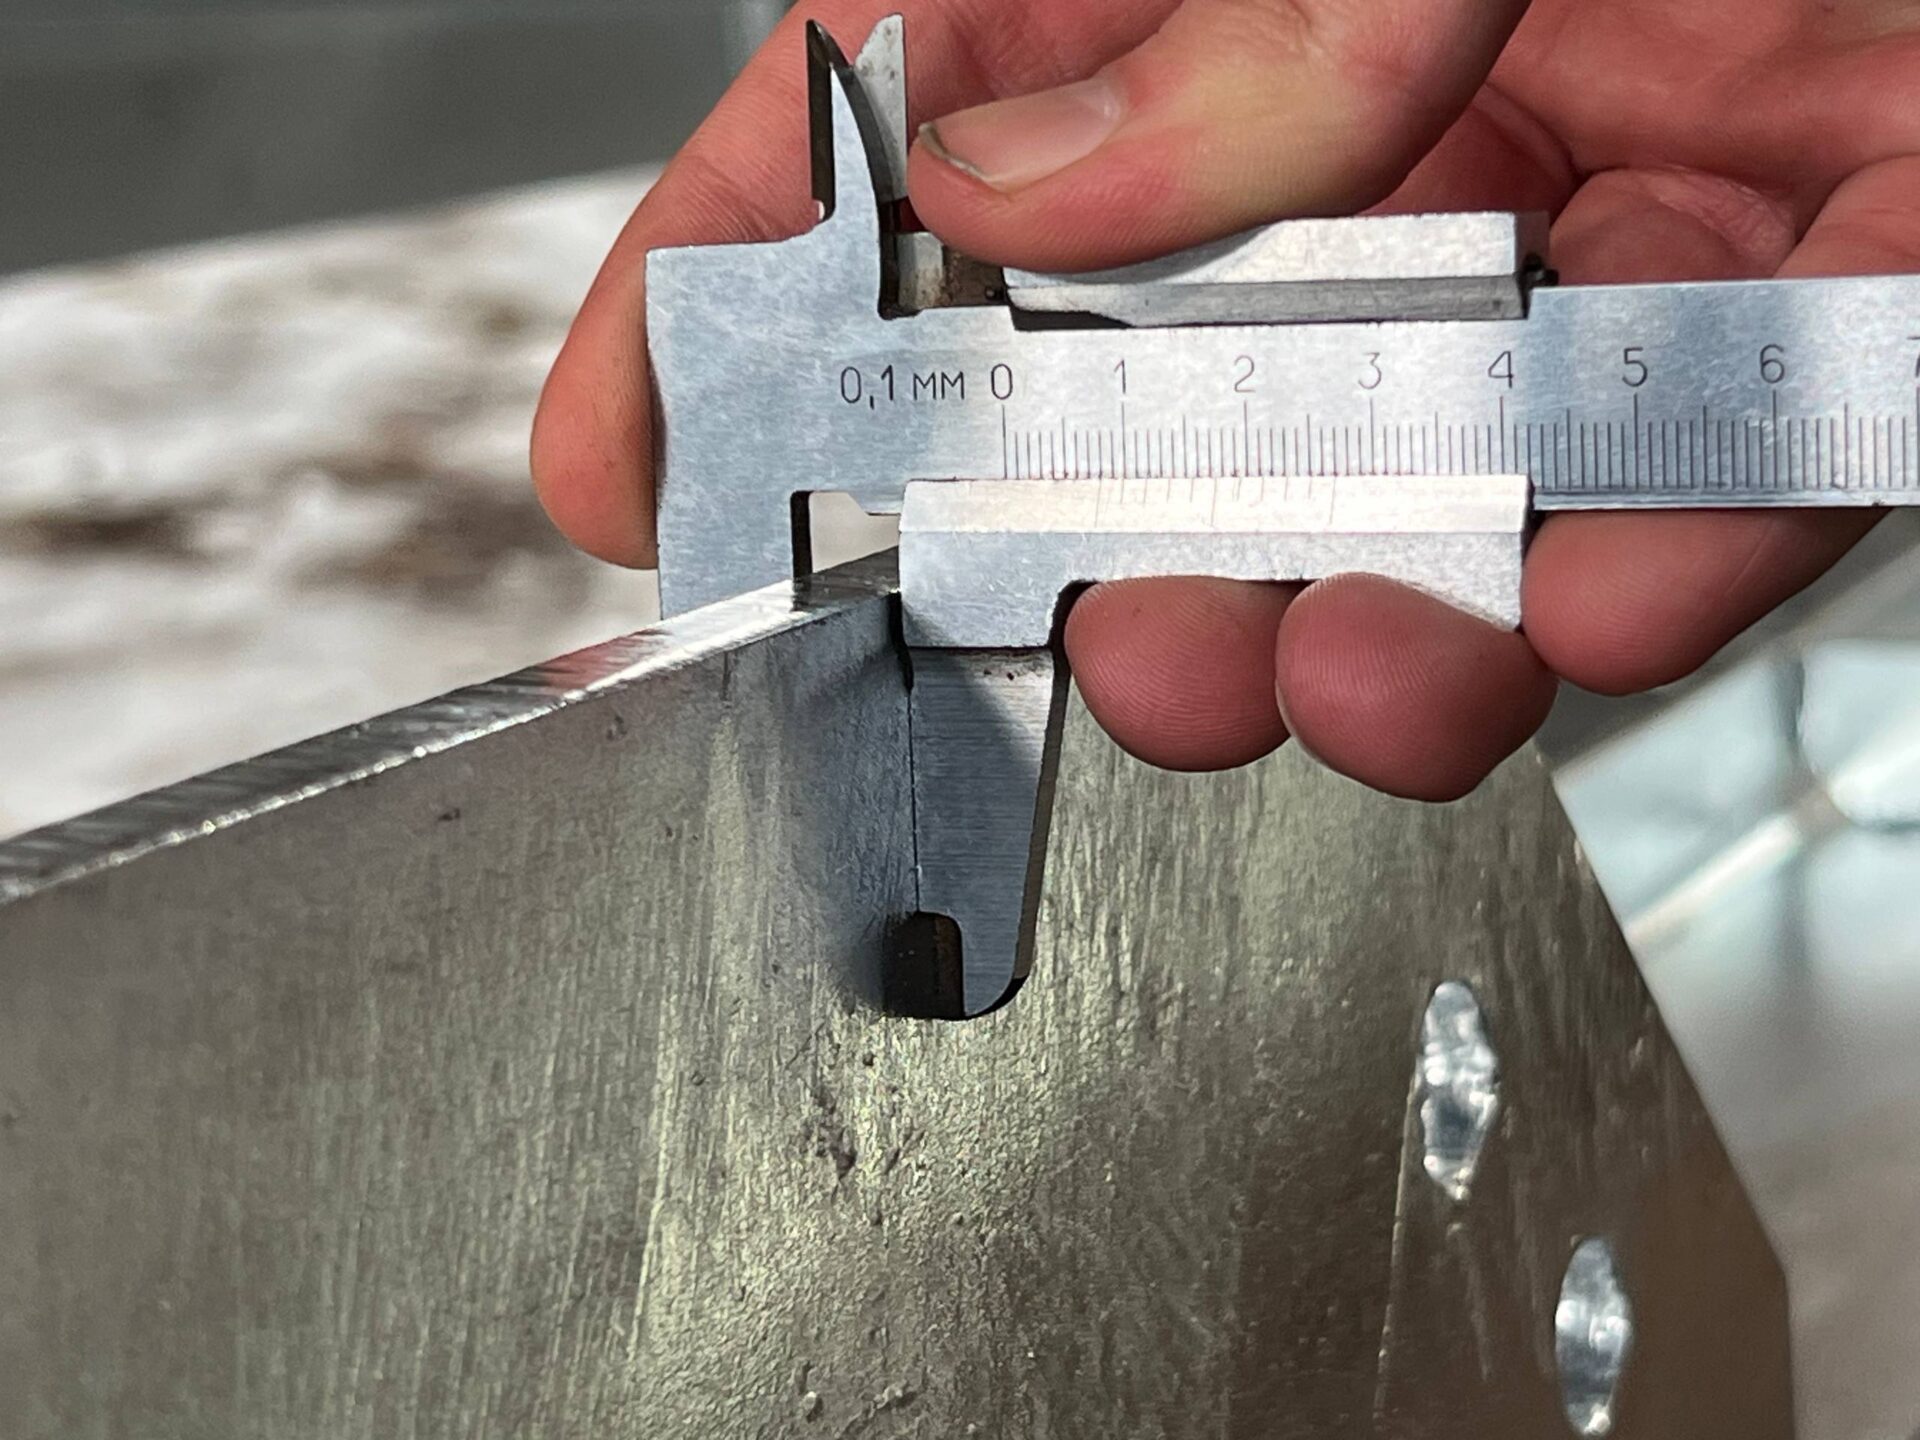
Товщину гарячого цинку перевіряють магнітним товщиноміром з датчиком, призначеним саме для гарячецинкових покриттів, і налаштованим на мікрометри (мкм, µm). Дешеві автомобільні товщиноміри (для фарби на кузові) і прилади для тонкої гальваніки для цього не підходять: покриття гарячого цинкування містить залізо-цинковий сплав, тому показання таких приладів бувають заниженими або нестабільними.

Приклад приладу для професійного приймання в Україні — магнітний товщиномір покриттів ТП-44М від НВФ «Ультракон». Для гарячого цинку його комплектують магнітним датчиком типу Ф2; без нього або з невідповідним датчиком показання будуть некоректними.
Чистота, притиск, краї: 4 правила точного заміру

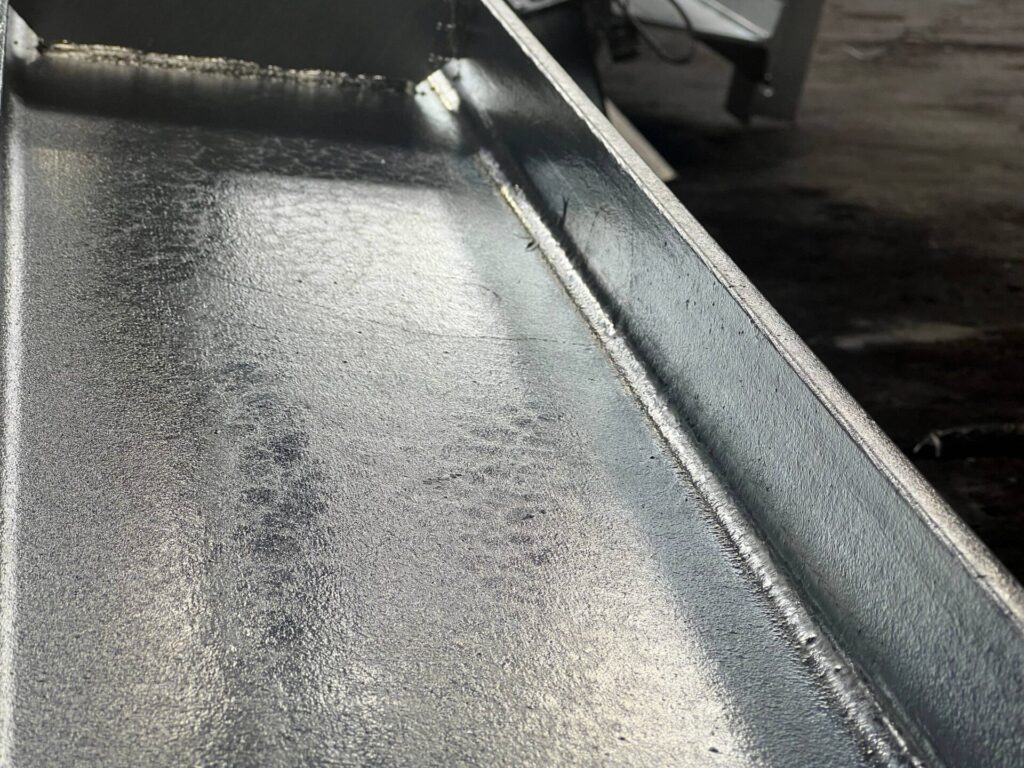
  1. Чиста поверхня. Метал у точці заміру сухий, без бруду, мастил і білого нальоту (продуктів природного окислення цинку).
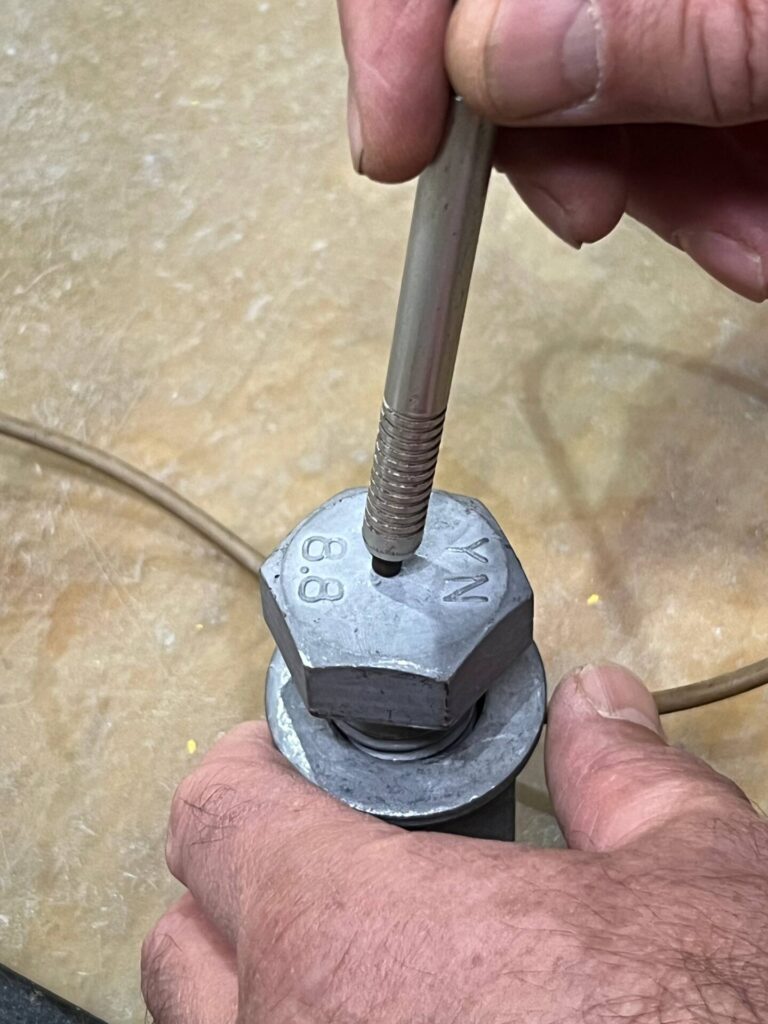
  2. Перпендикулярний притиск. Датчик тримають строго перпендикулярно до поверхні, притискають щільно, одним впевненим рухом, без перекосів. Датчиком по металу не водять: приклали, зафіксували цифру, підійняли.
  3. Подалі від країв і швів. Не вимірюйте біля країв деталі, отворів, кутів і зон зварювання. Відступ від будь-якого краю — мінімум 10–15 мм.
  4. Урахуйте геометрію. Якщо вимірюєте круглу трубу, фіксуйте датчик рівно по центру радіуса.

Методика приймання оцинкованих металоконструкцій за значущими поверхнями

Щоб перевірка була об’єктивною, потрібна репрезентативна вибірка: заміри роблять по всіх значущих поверхнях виробу пропорційно їх площі.

  1. Розподіляйте заміри рівномірно. Довга балка, колона чи опора — кілька замірів на початку, в середині й в кінці. Якщо у деталі кілька граней, чим більша грань, тим більше на ній точок контролю.
  2. Орієнтуйтесь на діапазон товщини сталі. Разом оцінюють елементи одного діапазону: наприклад, заміри на профілях 7 і 12 мм підсумовуються в одну оцінку (понад 6 мм).
  3. Дивіться на середнє значення. Зробіть серію з 5–10 замірів по значущих поверхнях одного діапазону товщини і скористайтеся функцією автоматичного обчислення середнього. Якість покриття оцінюється за середнім, а не за поєдиною цифрою.
  4. Конструкція — як один виріб. Якщо зварна конструкція збирається з елементів одного діапазону товщин сталі, її оцінюють целіком; міряти кожен швелер, куток чи пластину не потрібно.
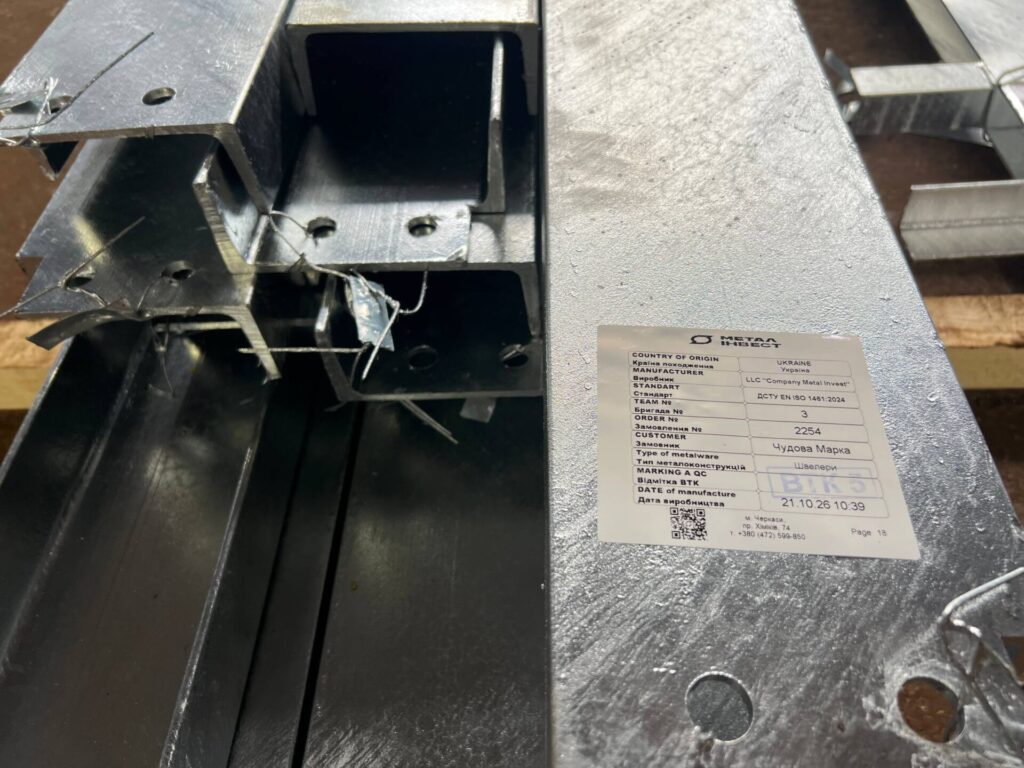
Що не вимірюють: ребра жорсткості, косинки, кронштейни

Дрібні елементи — косинки, ребра жорсткості, кронштейни — перевіряти товщиноміром не можна. Через складну геометрію, близькість до країв і зварних швів вони дають «крайовий ефект», що спотворює магнітне поле датчика, і навіть точний прилад покаже некоректні цифри. Товщину покриття оцінюють лише по основних значущих поверхнях.

Правило «наступного виробу»: коли замір показав межове значення

Якщо на одному виробі в якійсь точці замір дав прикордонний результат, не поспішайте бракувати партію. Гаряче цинкування — складний фізико-хімічний процес, і методика передбачає візьміть наступний виріб із цієї ж партії (з елементами того ж діапазону товщин) і повторити перевірку. Якість партії оцінюється за загальною вибіркою.

Часті питання про товщину цинкового покриття

Яка мінімальна товщина гарячого цинку ?

Для сталі понад 6 мм — 85 мкм (середня) і 70 мкм (місцева); для 3–6 мм — 70 і 55 мкм; для 1,5–3 мм — 55 і 45 мкм.

Чим відрізняється середня товщина від місцевої?

Середня — це результат серії замірів на виробі, місцева — мінімальне допустиме значення в окремій точці.

Скільки замірів потрібно зробити?

Серію з 5–10 замірів по значущих поверхнях деталі одного діапазону товщини, розподілену пропорційно площам граней.

Чи можна міряти товщину цинку на ребрах жорсткості і біля зварних швів?

Ні: крайовий ефект спотворює показання. Відступайте від краю мінімум на 10–15 мм.

Що робити, якщо замір на межі норми?

Не бракувати партію одразу: взяти наступний виріб із тієї ж партії й повторити перевірку.

Чому не можна просто додати цинку, якщо товщини не вистачає?

На реакційній сталі додаткова видержка в розплаві дає крихкий надлишковий шар і ризик осипання покриття.

Гаряче цинкування металоконструкцій в Черкасах зі стандартом контролю

«Метал Інвест» виконує гаряче цинкування на власній лінії з 14-метровою ванною, тому захищаємо навіть великі металоконструкції без розрізання. Виробничі потужності — до 500 т на місяць, цикл повний: від різання і виготовлення до цинкування. Також ми приймаємо в роботу метизи і дрібні металеві конструкції на новій лінії цинкування. Хочете розрахувати вартість або уточнити вимоги до товщини покриття для вашого виробу?Залиште заявку на metalinvest.ua.
ВИМОГИ ДО КОНСТРУКЦІЇ ВИРОБІВ ДЛЯ ГАРЯЧОГО ЦИНКУВАННЯ

  Нормативні посилання

При розробці даної інструкції використані наступні нормативні документи:

  • Сертифікат відповідності системи управління якістю виробництва ТОВ «МЕТАЛ ІНВЕСТ «СТАЛЬКОНСТРУКЦІЯ» вимогам ДСТУ EN ISO 9001:2018 Системи управління якістю. 
  • Сертифікат відповідності контролю виробництва на підприємстві ТОВ «МЕТАЛ ІНВЕСТ «СТАЛЬКОНСТРУКЦІЯ» ДСТУ Б EN 1090-12014 Виконання сталевих і алюмінієвих конструкцій. Частина 1. Вимоги до оцінки відповідності компонентів конструкцій (конструктивних компонентів і комплектів (для сталевих конструкцій класів виконання EXC1; EXC2; EXC3, що виготовлені згідно з ДСТУ EN 1090-2:2019)
  • Сертифікат відповідності ТОВ «КОМПАНІЯ «МЕТАЛ ІНВЕСТ» вимогам контролю властивостей покриттів, нанесених методом гарячого цинкування зануренням на готові вироби зі сталі та чавуну, які викладені у ISO 1461:2022
  • Сертифікат відповідності на продукцію. Конструкції сталеві опор повітряних ліній електропередачі і відкритих розподільних пристроїв підстанцій напругою 0,38 кВ і вище.


        Якщо повітря всередині / під виробом буде перешкоджати зануренню в розплав цинку, або відсутні точки кріплення, або габарити виробу не відповідають розміру ванни- цинкування не можливо без зміни конструкції. 

Якщо виріб потоне з технологічною швидкістю, але захопить невелику кількість повітря, то в «повітряної кишені» поверхня не буде очищена і оцинкована, та/або надлишок цинку залишиться на виробі («цинкова кишеня») – цинкування не буде виконано якісно.

       Якщо конструкція виробу повністю відповідає рекомендаціям, в тому числі відсутній ризик деформації при нагріві – цинкування буде виконано якісно.

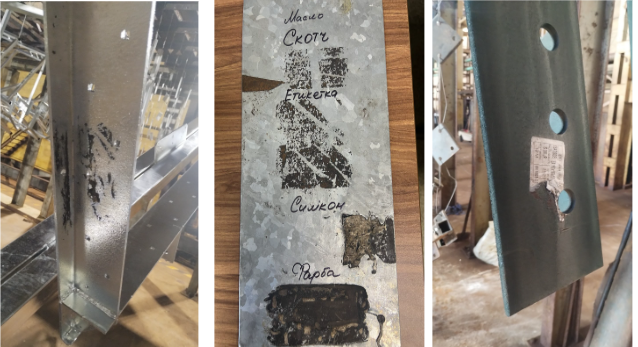
       Якщо поверхня виробу не буде очищена від зайвих маркувань (клею, силікону, фарби, етикеток чи скотчу) вона не буде якісно оцинкована. (фото 1)

КАТЕГОРИЧНО ЗАБОРОНЕНО ВИКОРИСТОВУВАТИ (ПРИЗВОДИТЬ ДО БРАКУ):

  1.     Силікони (спреї, мастила, антипригарні засоби): Силікон не розчиняється кислотою. Навіть мікроскопічні сліди силікону на металі гарантують 100% непроцинковку (чорні плями).
  2.     Парафіни та воски
  3.     Тверді мастила: Графіт (графітні мастила), дисульфід молібдену. Ці речовини видаляються лише механічно (піскоструминна або дробоструминна обробка).
  4.     Консистентні мастила : Солідол, Літол, технічний вазелін, канатні мастила.


Можливість цинкування

      Габаритні розміри

Габаритні розміри виробів для гарячого цинкування на ТОВ «КОМПАНІЯ «МЕТАЛ ІНВЕСТ» – до 13600мм*3000мм*1580мм.

     Точки кріплення

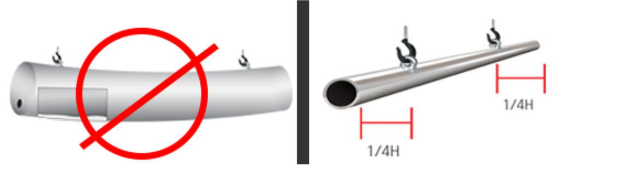
Вироби, що обробляються, можуть бути закріплені на транспортній траверсі за отвори; існуючі транспортні гачки; “в обхват” (де це можливо без ризика втрати виробу). Точки кріплення повинні знаходиться на основних елементах виробу. Бажане розміщення точок кріплення для довгомірних виробів показано на малюнку


Труби довжиною від 5 м зовнішнім діаметром 16 мм (100 шт. в касеті) -76 мм (30 шт. у касеті); можуть закріплюватися на пристосуванні.

Плоскі дотичні поверхні, обварені по замкнутому контуру

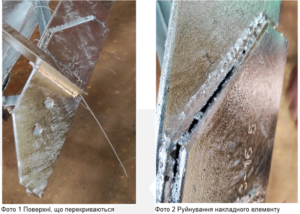
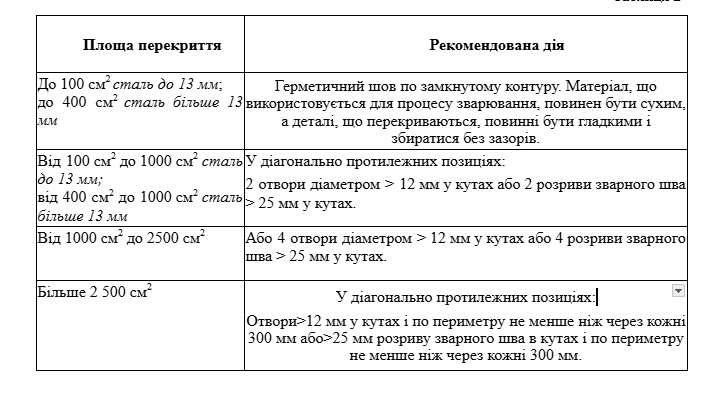
    Якщо шов, який з’єднує поверхні, що перекрива, зварений по замкнутому контуру (фото 1), він повинен бути герметичним, інакше очищаючі розчини через точкові отвори проникнуть в порожнину і випаровується при нагріванні; розширення парів може призвести до руйнування виробу та виплеску цинку з ванни (фото2). Зі збільшенням площі перекриття ризик накопичення вологи у місці контакту призводить до необхідності вентиляції. Потрібно передбачити вентиляційні отвори або розриви зварного шва відповідно до таблиці 1. Не завжди необхідно свердлити обидві деталі, що стикаються, але це сприяє вільному перебігу рідини. Отвори слідсвердлити якомога ближче до кутів. Після цинкування вентиляційні отвори можуть бути загерметизовані.

Вироби з відкритого профілю

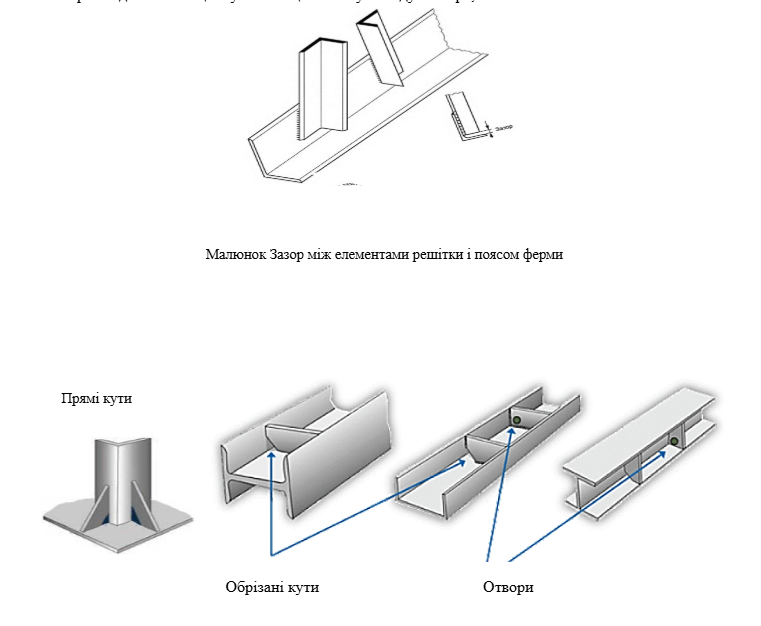
На фермах з відкритих профілів (кутники, швелери, двотаври) елементи решітки до поясів ферми повинні бути приварені з зазором не менше 10мм, (малюнок 2), щоб не було перешкод стіканню цинку по площині поясу/виходу повітря


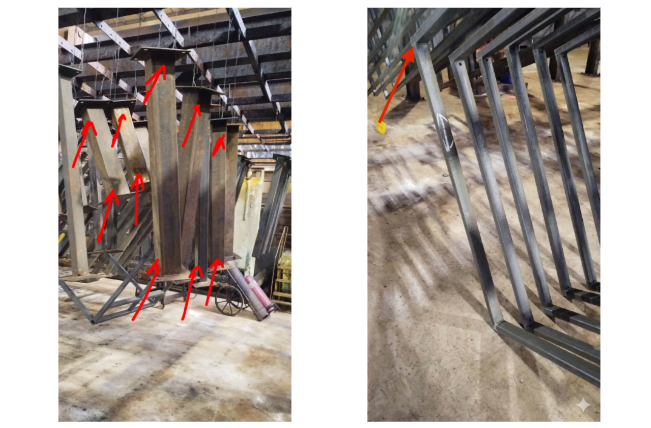
Прямі кути зовнішніх ребер жорсткості, опорних та торцевих пластин, а також перегородок у швелерних перерізах повинні бути обрізані щонайменше на 15 мм або отвори діаметром не менше 13 мм повинні розташовуватися в пластинах якомога ближче до кутів. 

 Кутові елементи 

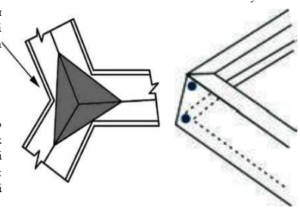
Кутові елементи конструкцій з відкритого профілю у нижній або верхній точках закріпленого на траверсі виробу повинні мати отвори діаметром не менше 13 мм якомога ближче до кутів або бути обрізані щонайменше на 15 мм

table Requirements for galvanizing

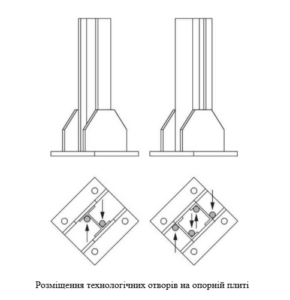
Конструкції з відкрітого профілю на опорних плитах

Приклади розміщення технологічних отворів (діаметр не менше 13 мм) на опорній плиті (нижня і верхня точки закріпленого на траверсі виробу) на малюнку.


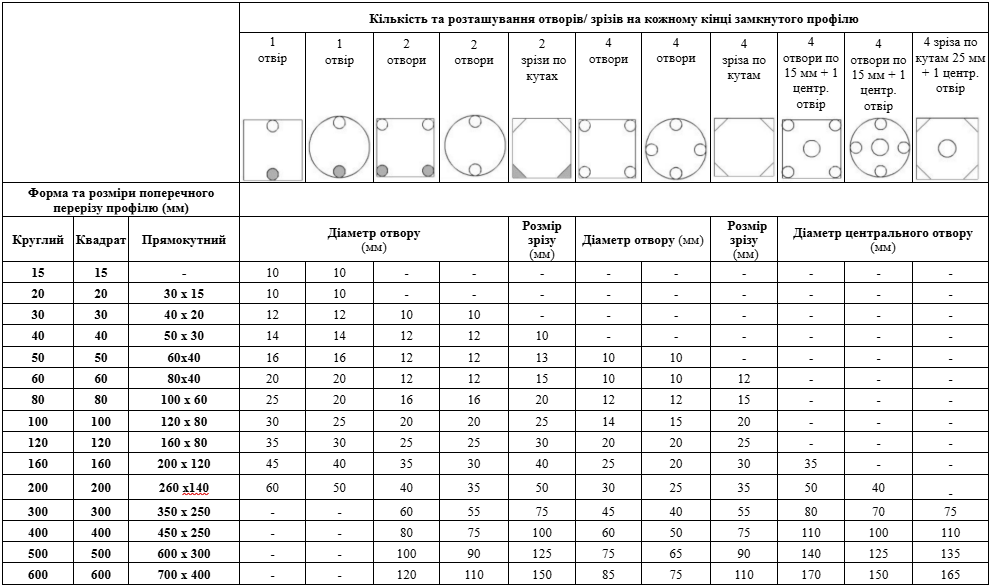
Вироби із замкнутого профілю

     Найбільш бажана конструкція виробів із замкнутого профілю – повністю відкритий переріз, в інших випадках необхідні технологічні отвори. Кожна закрита секція має бути забезпечена вентиляційним та дренажним отворами. Розміщення отворів повинно відповідати оптимальному положенню закріпленого на траверсі виробу ( верхня та нижня точка). Кількість і розмір отворів для секцій довжиною до 6 м вказано у таблиці 3.  (Заштриховані отвори або зрізи позначають отвір або зрізи на протилежному кінці порожнистої секції; розмір зрізу, зазначений у цій таблиці, стосується довжини прилеглої сторони, а не довжини діагоналі). При довжині замкнутої секції більше 6 м площа отвору – не менше 40% від площі перерізу. 

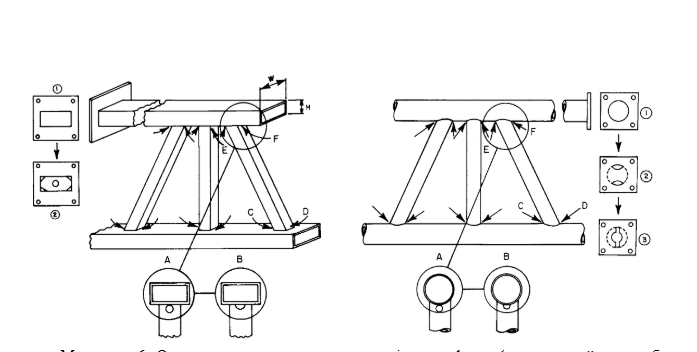
Ферми з замкнутого профілю

Оптимальне розташування отворів для ферм показано малюнку

Оптимальне розташування отворів для ферм (прямокутний та трубчастий профіль)


Місця з’єднання горизонтальних труб із вертикальними. Якщо у виробі відсутні внутрішні отвори, рівні діаметру труби, кожен елемент розглядається як окремий виріб, до якого застосовується загальне положення про отвори у верхній і нижній точці; допускаються наскрізні отвори. Кожен зовнішній вентиляційний отвір має бути розташований максимально близько до зварювального шва та мати діаметр 25% внутрішнього діаметра використаної труби, але не менше 10 мм.

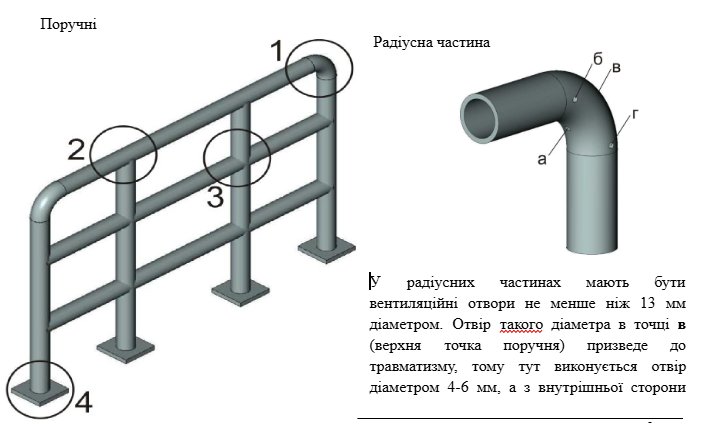
     Вентиляційні отвори в кінцевих секціях повинні мати діаметр не менше 13 мм. 

Вироби «Труба в трубі»

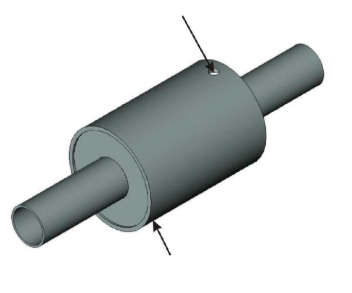
Для з’єднання труб різного діаметра у виробах «труба в трубі» використовують одне або два розпірних кільця. Після збирання між трубами утворюється замкнутий (або закритий з одного кінця) об’єм, для вентиляції якого повинні бути отвір / отвори діаметром не менше 10 мм.

galvanising equipment

 Ризик деформації

При нагріванні у ванні цинкування відбувається зняття напруг, що виникають при виробництві сталі та в наступних операціях виготовлення, якими не керує ТОВ «КОМПАНІЯ «МЕТАЛ ІНВЕСТ». Підприємство оцінює наявність ризиків деформації за конструктивними ознаками:

– симетричний дизайн (збалансованість напруги);

– холоднокатаний профіль (прокатна напруга);

– співвідношення товщин прокату, звареного в один вузол 2,5:1 і більше (диференційоване теплове розширення), наприклад тонкий лист (до 3мм), приварений до рами;

– суцільні протяжні зварні шви на холоднокатаному профілі (зварювальні напруги).

– невідповідність вимогам до розміщення та розмірам вентиляційних отворів довгих виробів (теплова деформація через істотний градієнт температур через занадто повільне занурення у ванну цинкування).

galvanising equipment 


Щиро дякуємо за увагу!
Завантажити документ у форматі PDF можна по лінку

Відділ гарячого цинкування:

[email protected]

 050-580-01-48


Виробництво металевих опор ЛЕП, освітлення та моб. зв’язку: Потужності заводу Metal Invest

У цьому відео ми проводимо екскурсію технологічним парком заводу Metal Invest.

    Cтворюємо рішення, що працюють десятиліттями без корозії та обслуговування.
Наша продукція сертифікована за європейськими стандартами, що дозволяє нам брати участь у наймасштабніших інфраструктурних проектах України та ЄС.

Ви побачите повний цикл виробництва металоконструкцій будь-якої складності: від високоточного проектування до фінального етапу — гарячого цинкування.

У відео ви дізнаєтесь про:

  •  Наші виробничі потужності: як ми обробляємо тисячі тонн сталі щомісяця.
  •  Технологічний парк: робота сучасних ЧПК-верстатів та автоматизованих ліній.
  •  Виробництво опор ЛЕП та траверс для стабільної енергетики.
  •  Виготовлення веж мобільного зв’язку для покриття 4G/5G.
  • Надійні опори вуличного освітлення для сучасних міст.
  • Секрет довговічності: власна лінія гарячого цинкування при 450°C.

Сьогодні – це промисловий комплекс повного циклу, що спеціалізується на проектуванні, виготовленні та антикорозійному захисті складних металоконструкцій.

Наші виробничі майданчики у Черкасах та Білій Церкві оснащені досить технічно для забезпечення потреб енергетики та телекомунікацій.

Власний парк обладнання, розташований у м. Біла Церква, забезпечує постачання решіткових високовольтних та низьковольтних опор 0,4-750кВ, сталевих порталів для ліній електропередачі обсягом до 8 400тн/рік.

Лідер гарячого цинкування в Україні (Черкаси)

Ми володіємо найпотужнішим в країні центром антикорозійного захисту:

  • Унікальні габарити: Найбільша ванна в Україні розміром 14 м х 1,6 м х 3,2 м. Це дозволяє цинкувати великогабаритні ферми, довгомірні опори та мостові конструкції вагою до 6 тонн.

  • Обсяги: Виробнича потужність —14 000 тон оцинкованої продукції на рік.

  • Довговічність: Товщина покриття від 45 мкм (згідно з ISO  9001:2018), що гарантує захист металу від корозії на термін від 50 років навіть у агресивних середовищах.

Чому партнери обирають нас?

  1. Замкнений цикл: Від креслення до оцинкованого виробу на вашому об’єкті — все в межах однієї компанії.

  2. Швидкість: Потужний парк обладнання дозволяє нам скорочувати терміни виробництва на 15-20% порівняно з конкурентами.

  3. Географія: Наявність двох великих майданчиків у центрі України забезпечує оптимальну логістику в будь-яку точку країни та на експорт до ЄС.

    Заповніть форму
    Наш менеджер зв’яжеться
    з вами найближчим часом
    Завантажити файл
    Завантажити файл креслень
    (PDF, JPG, DOC, Word, Excel, PowerPoint)
    Скасувати