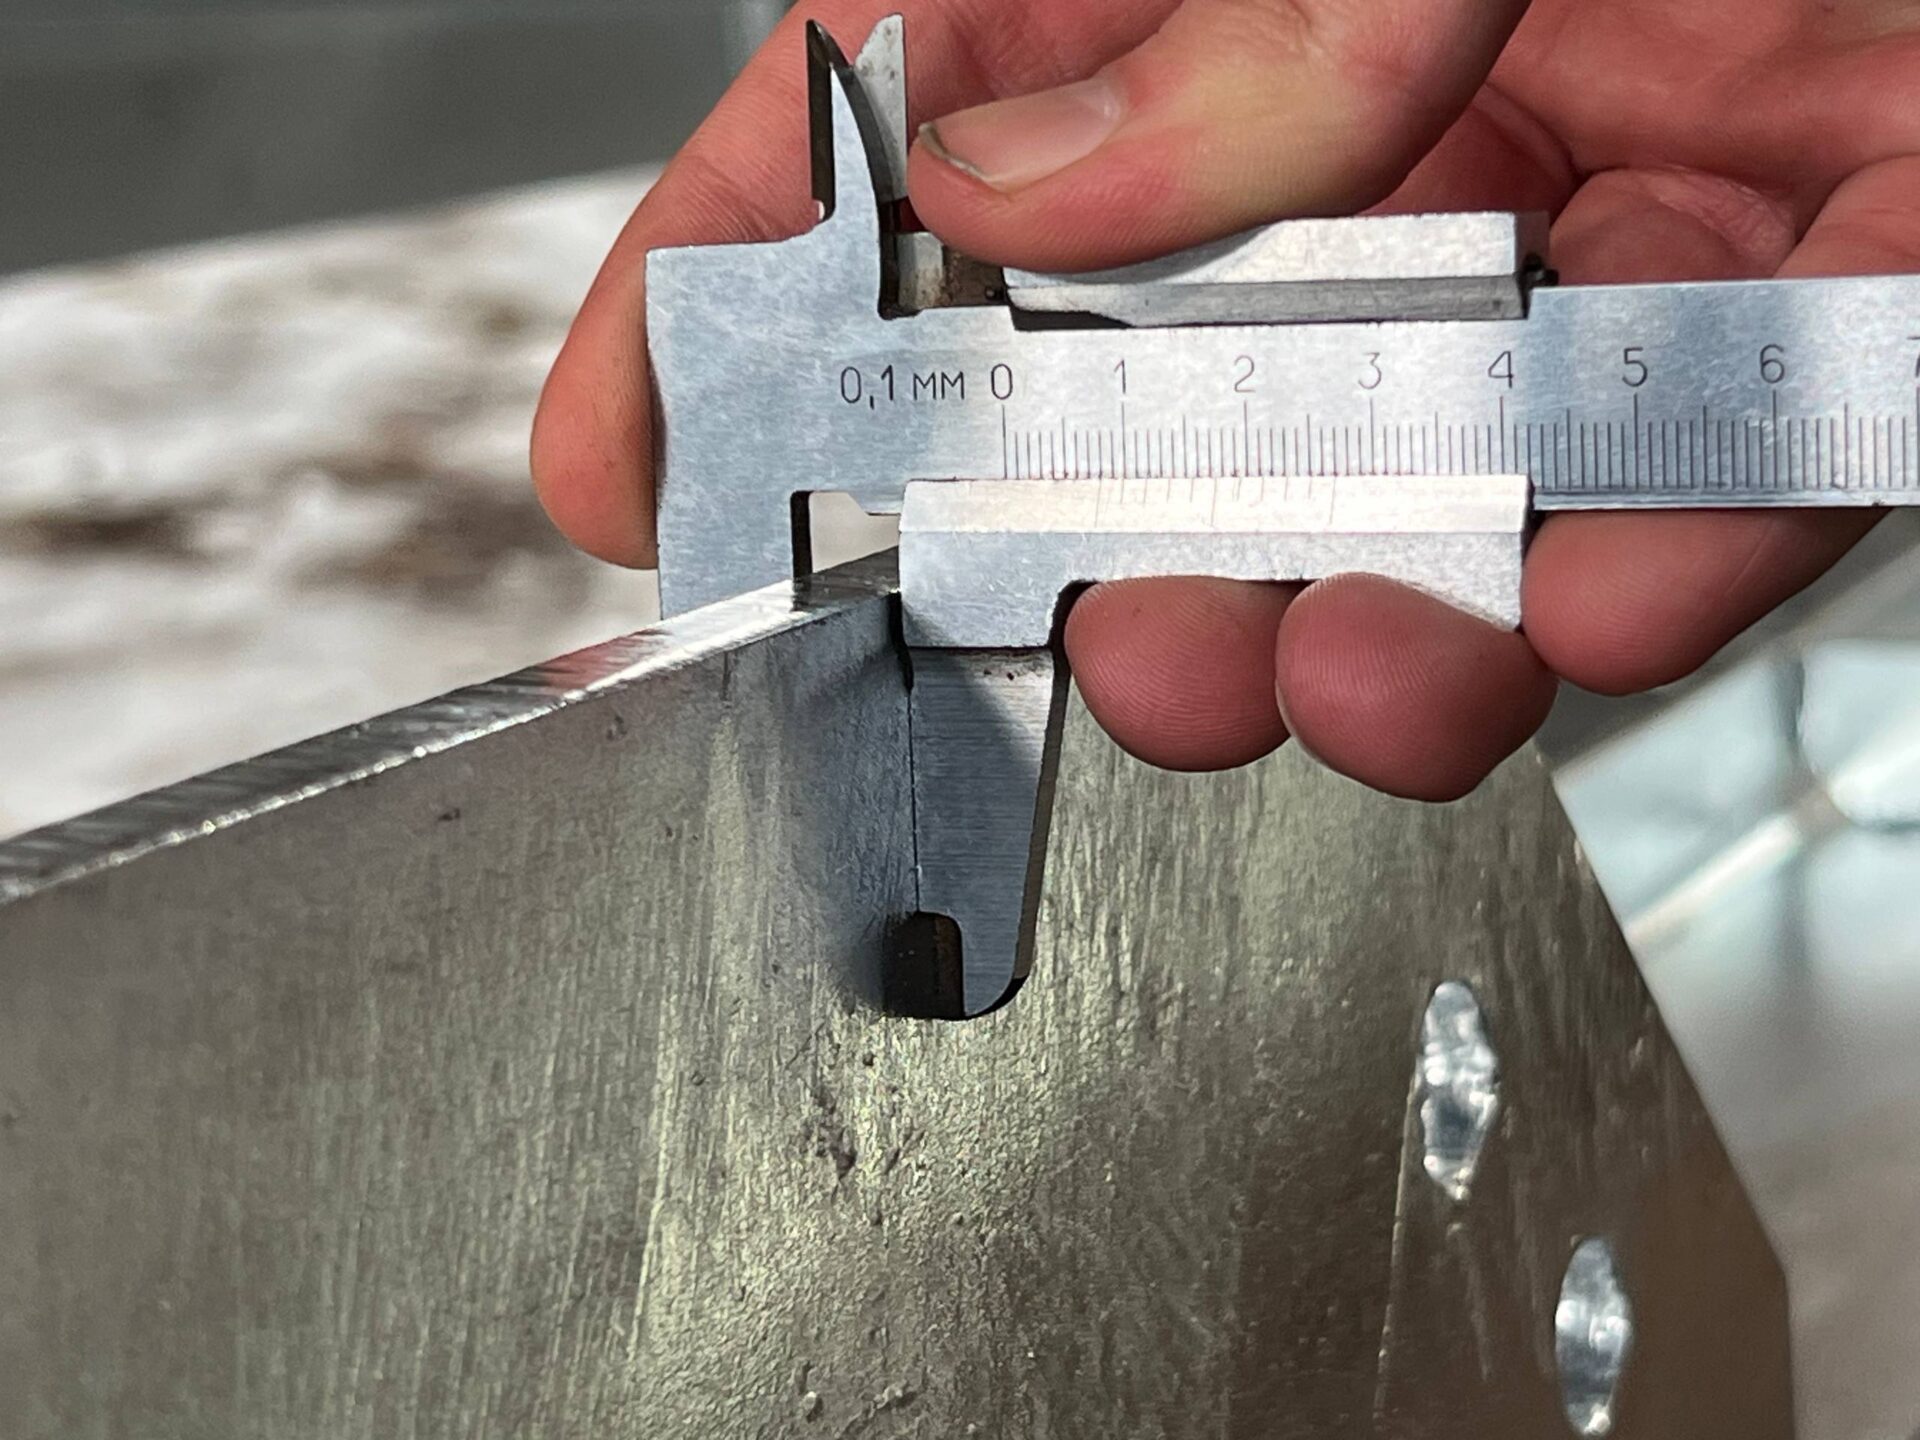
Приймання оцинкованого металу — відповідальний етап. Гаряче цинкування захищає сталь від корозії на десятиліття, но тільки в тому випадку, якщо шар цинку відповідає стандартам. Як клієнту перевірити цей параметр самостійно, швидко та отримати професійну точність?
Розбираємося у фізиці процесу, правильному обладнанні та правилах замірів.
Яким приладом проводити замір? (І чому автомобільний не підійде)
Головна помилка багатьох клієнтів під час приймання — використання дешевих автомобільних товщиномірів (для перевірки фарби авто) або приладів, призначених виключно для тонкої гальваніки.
У чому проблема?
Гаряче цинкування — це не просто шар фарби зверху. У процесі занурення металу в розплавлений цинк утворюється складний залізо-цинковий сплав (дифузійний шар). Дешеві прилади та автомобільні датчики «плутаються»: вони бачать залізо всередині самого цинкового покриття і видають критично занижені або хаотичні результати.
Що використовувати?
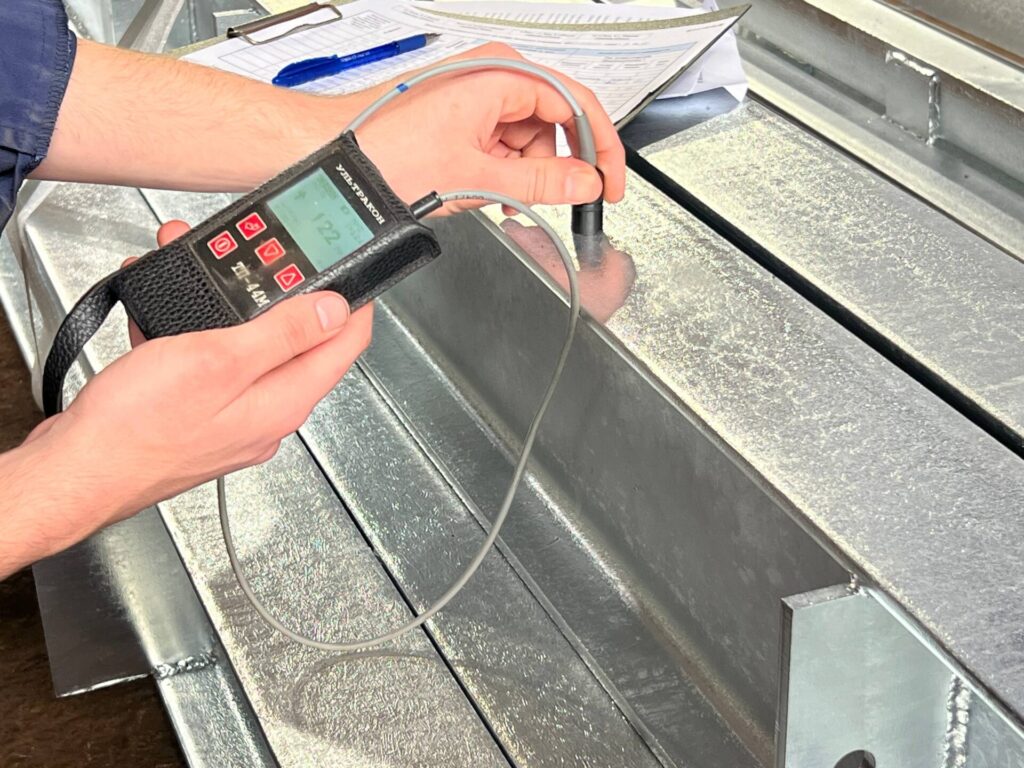
Для професійного та незаперечного приймання металоконструкцій в Україні стандартом якості є обладнання експертного рівня від лідера ринку неруйнівного контролю — НВФ «Ультракон». Оптимальний вибір — магнітний товщиномір покриттів ТП-44М.
Найважливіше правило: Прилад ТП-44М обов’язково має бути укомплектований магнітним датчиком типу Ф2. Саме датчик Ф2 розроблений для контролю гарячецинкових покриттів. Використання автомобільних «пищалок» або невідповідних датчиків призведе до некоректних показань. ТП-44М має бути налаштований на вимірювання в мікрометрах (мкм).
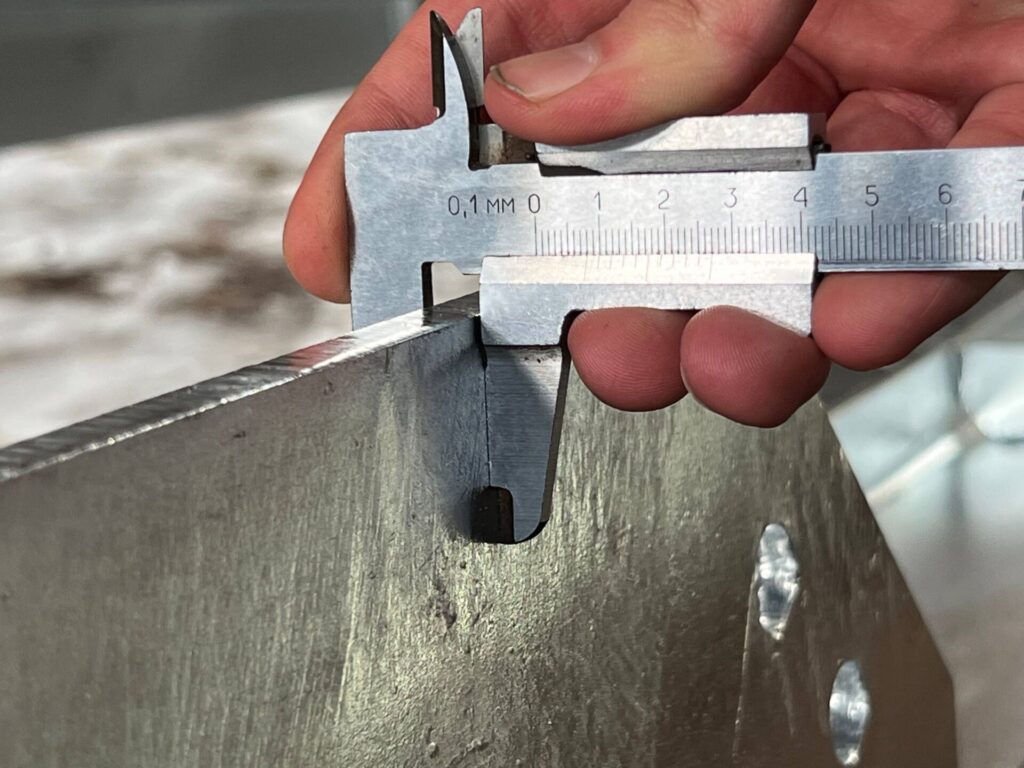
На Заводі Метал інвест мінімальна середня товщина гарячого цинкового покриття за ДСТУ EN ISO 1461 становить 85 мкм для сталі товщиною понад 6 мм, 70 мкм — для сталі від 3 до 6 мм і 55 мкм — для сталі від 1,5 до 3 мм. Чим товщий метал, тим товщий шар цинку вимагає стандарт.
Гаряче цинкування захищає сталь від корозії на десятиліття, але лише тоді, коли товщина цинкового покриття відповідає нормам. У цій статті — нормативи в мкм, пояснення, що впливає на товщину цинку, і покрокова методика, як перевірити покриття під час приймання металоконструкцій.
Нормативи товщини цинкового покриття за ДСТУ EN ISO 1461
Стандарт задає два показники: місцеву (мінімальну в будь-якій точці) і середню (за серією замірів на виробі). При прийманні партії орієнтуються на середню товщину.
Виріб і товщина сталі | Мінімальна середня товщина, мкм | Мінімальна місцева товщина, мкм |
Сталь понад 6 мм | 85 (610 г/м²) | 70 (505 г/м²) |
Сталь від 3 до 6 мм | 70 (505 г/м²) | 55 (395 г/м²) |
Сталь від 1,5 до 3 мм | 55 (395 г/м²) | 45 (325 г/м²) |
Сталь тонше 1,5 мм | 45 (325 г/м²) | 35 (250 г/м²) |
Литво від 6 мм | 80 (575 г/м²) | 70 (505 г/м²) |
Литво тонше 6 мм | 70 (505 г/м²) | 60 (430 г/м²) |
Таблиця для виробів, що не оброблялися центрифугою (металоконструкції, опори, мачти, профілі); для метизів і дрібних деталей застосовується інша таблиця стандарту (центрифугування).
Щоб не плутати числа: у швидких орієнтирах норму часто називають одним числом — це середня товщина покриття: 85 мкм для товстого металу, 70 мкм для середнього, 55 мкм для тонкого.
Від чого залежить товщина гарячого цинкування
Гаряче цинкування — це не шар фарби зверху. Під час занурення в розплав цинку на металі утворюється залізо-цинковий сплав (дифузійний шар), тому товщина покриття залежить від:
- товщини сталі — чим товщий метал, тим товщий цинк. Профілі товщиною 7 і 12 мм входять до одного діапазону (понад 6 мм), тому норма для них однакова;
- хімічного складу сталі — реакційна сталь з підвищеним вмістом кремнію цинкується надзвичайно швидко, і шар цинку на ній виходить товщим;
- геометрії виробу — близькість до країв, отворів і зварних швів змінює розподіл покриття.
Чому «більше цинку» — не завжди краще
Інколи в одній зварній конструкції поєднані елементи з різних марок сталі. Якщо серед них є реакційна сталь, утримувати виріб в розплаві додатковий час «щоб добрати товщину» на звичайних елементах недоцільно і небезпечно. На реакційній сталі шар цинку стає надлишковим і крихким, з’являється ризик погіршення адгезії: покриття лущиться і відшаровується від металу при незначному механічному контакті. Технолог завжди шукає баланс, щоб не зісувати виріб: норма — це мінімум, а не ціль «чим товще, тим краще».
Як виміряти товщину цинкового покриття: який товщиномір обрати
Товщину гарячого цинку перевіряють магнітним товщиноміром з датчиком, призначеним саме для гарячецинкових покриттів, і налаштованим на мікрометри (мкм, µm). Дешеві автомобільні товщиноміри (для фарби на кузові) і прилади для тонкої гальваніки для цього не підходять: покриття гарячого цинкування містить залізо-цинковий сплав, тому показання таких приладів бувають заниженими або нестабільними.
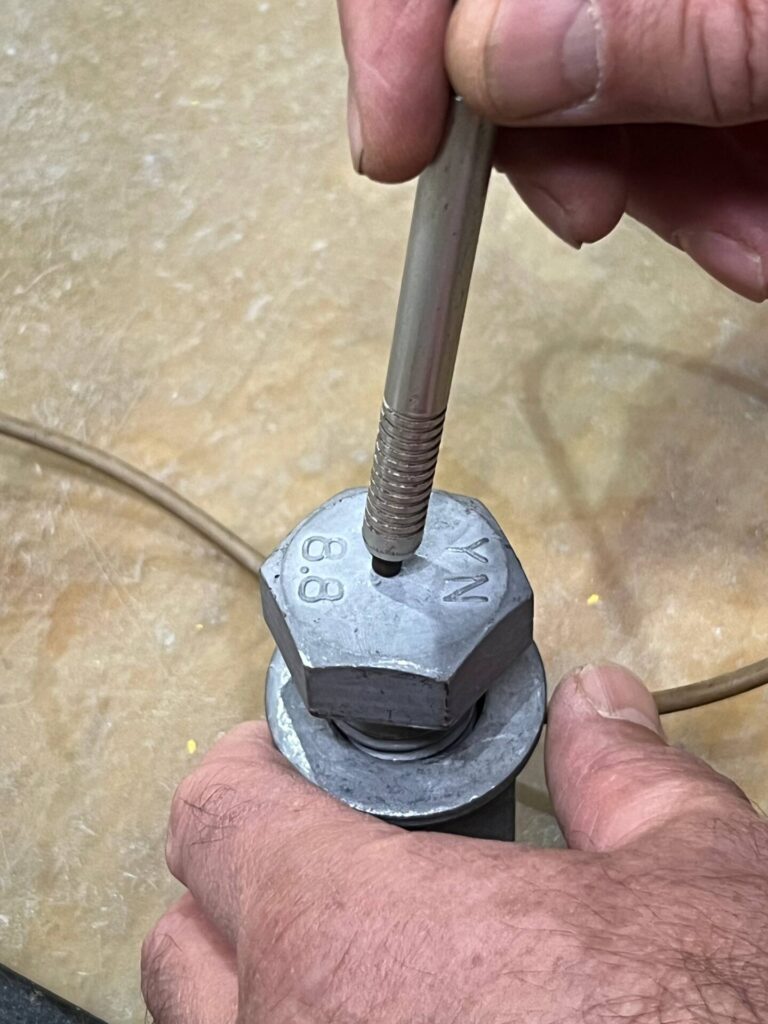
Приклад приладу для професійного приймання в Україні — магнітний товщиномір покриттів ТП-44М від НВФ «Ультракон». Для гарячого цинку його комплектують магнітним датчиком типу Ф2; без нього або з невідповідним датчиком показання будуть некоректними.
Чистота, притиск, краї: 4 правила точного заміру
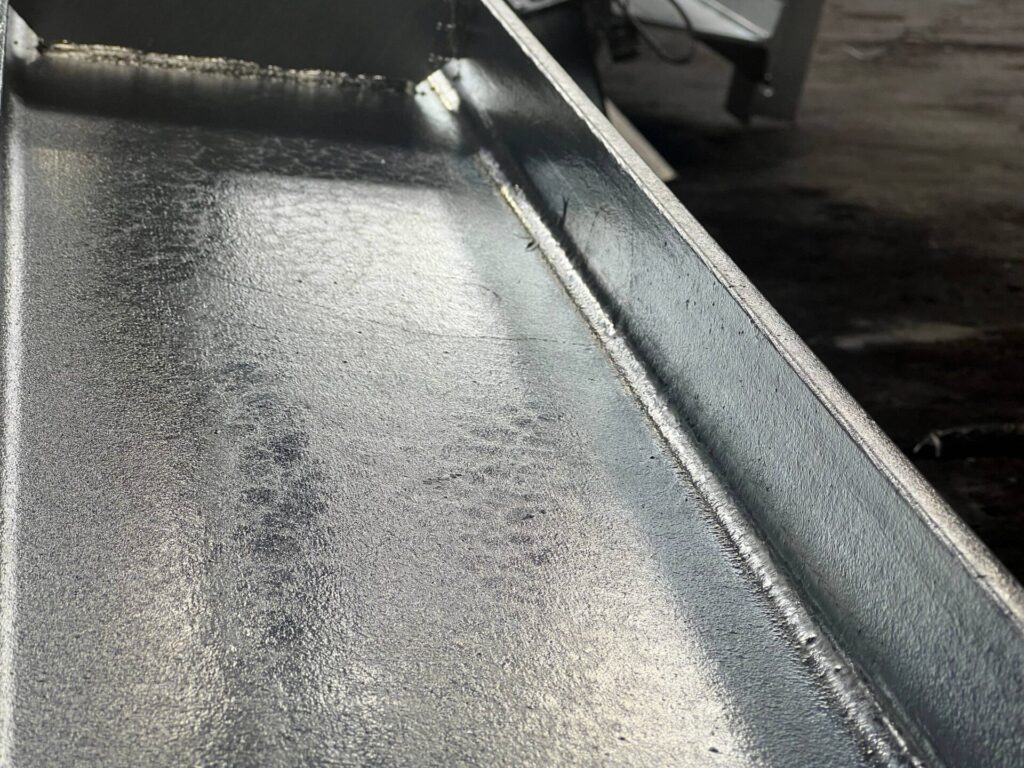
- Чиста поверхня. Метал у точці заміру сухий, без бруду, мастил і білого нальоту (продуктів природного окислення цинку).
- Перпендикулярний притиск. Датчик тримають строго перпендикулярно до поверхні, притискають щільно, одним впевненим рухом, без перекосів. Датчиком по металу не водять: приклали, зафіксували цифру, підійняли.
- Подалі від країв і швів. Не вимірюйте біля країв деталі, отворів, кутів і зон зварювання. Відступ від будь-якого краю — мінімум 10–15 мм.
- Урахуйте геометрію. Якщо вимірюєте круглу трубу, фіксуйте датчик рівно по центру радіуса.
Методика приймання оцинкованих металоконструкцій за значущими поверхнями
Щоб перевірка була об’єктивною, потрібна репрезентативна вибірка: заміри роблять по всіх значущих поверхнях виробу пропорційно їх площі.
- Розподіляйте заміри рівномірно. Довга балка, колона чи опора — кілька замірів на початку, в середині й в кінці. Якщо у деталі кілька граней, чим більша грань, тим більше на ній точок контролю.
- Орієнтуйтесь на діапазон товщини сталі. Разом оцінюють елементи одного діапазону: наприклад, заміри на профілях 7 і 12 мм підсумовуються в одну оцінку (понад 6 мм).
- Дивіться на середнє значення. Зробіть серію з 5–10 замірів по значущих поверхнях одного діапазону товщини і скористайтеся функцією автоматичного обчислення середнього. Якість покриття оцінюється за середнім, а не за поєдиною цифрою.
- Конструкція — як один виріб. Якщо зварна конструкція збирається з елементів одного діапазону товщин сталі, її оцінюють целіком; міряти кожен швелер, куток чи пластину не потрібно.
Що не вимірюють: ребра жорсткості, косинки, кронштейни
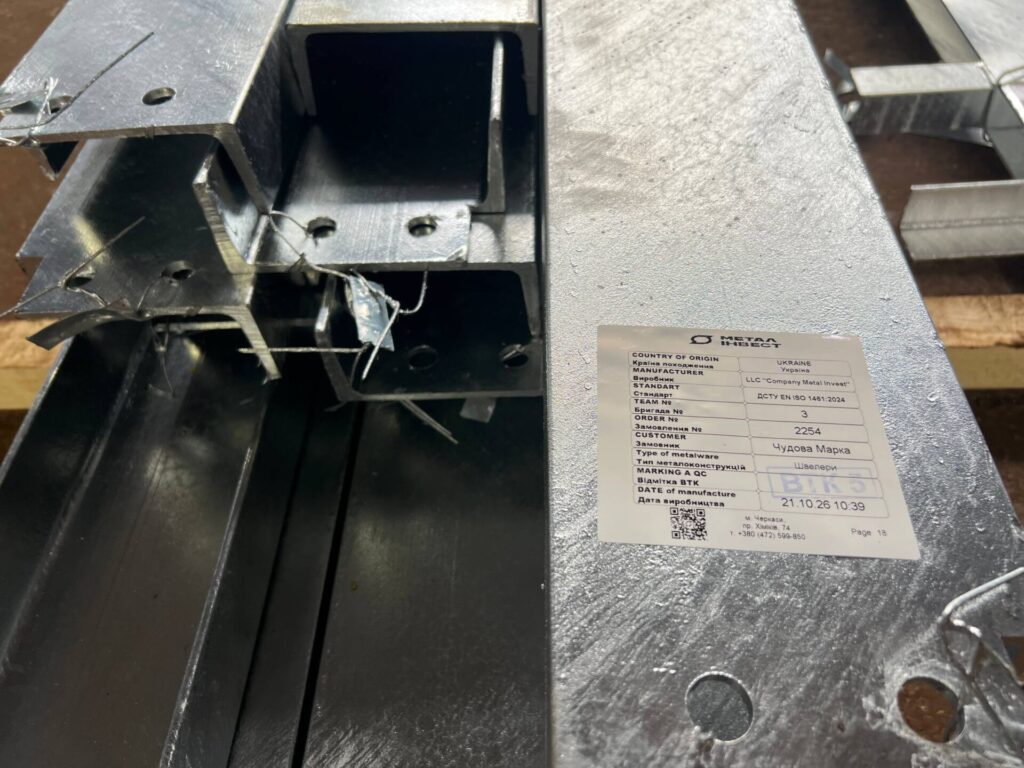
Дрібні елементи — косинки, ребра жорсткості, кронштейни — перевіряти товщиноміром не можна. Через складну геометрію, близькість до країв і зварних швів вони дають «крайовий ефект», що спотворює магнітне поле датчика, і навіть точний прилад покаже некоректні цифри. Товщину покриття оцінюють лише по основних значущих поверхнях.
Правило «наступного виробу»: коли замір показав межове значення
Якщо на одному виробі в якійсь точці замір дав прикордонний результат, не поспішайте бракувати партію. Гаряче цинкування — складний фізико-хімічний процес, і методика передбачає візьміть наступний виріб із цієї ж партії (з елементами того ж діапазону товщин) і повторити перевірку. Якість партії оцінюється за загальною вибіркою.
Часті питання про товщину цинкового покриття
Яка мінімальна товщина гарячого цинку ?
Для сталі понад 6 мм — 85 мкм (середня) і 70 мкм (місцева); для 3–6 мм — 70 і 55 мкм; для 1,5–3 мм — 55 і 45 мкм.
Чим відрізняється середня товщина від місцевої?
Середня — це результат серії замірів на виробі, місцева — мінімальне допустиме значення в окремій точці.
Скільки замірів потрібно зробити?
Серію з 5–10 замірів по значущих поверхнях деталі одного діапазону товщини, розподілену пропорційно площам граней.
Чи можна міряти товщину цинку на ребрах жорсткості і біля зварних швів?
Ні: крайовий ефект спотворює показання. Відступайте від краю мінімум на 10–15 мм.
Що робити, якщо замір на межі норми?
Не бракувати партію одразу: взяти наступний виріб із тієї ж партії й повторити перевірку.
Чому не можна просто додати цинку, якщо товщини не вистачає?
На реакційній сталі додаткова видержка в розплаві дає крихкий надлишковий шар і ризик осипання покриття.
Гаряче цинкування металоконструкцій в Черкасах зі стандартом контролю
«Метал Інвест» виконує гаряче цинкування на власній лінії з 14-метровою ванною, тому захищаємо навіть великі металоконструкції без розрізання. Виробничі потужності — до 500 т на місяць, цикл повний: від різання і виготовлення до цинкування. Також ми приймаємо в роботу метизи і дрібні металеві конструкції на новій лінії цинкування. Хочете розрахувати вартість або уточнити вимоги до товщини покриття для вашого виробу?Залиште заявку на metalinvest.ua.