Обговорити проєкт

Як перевірити товщину гарячого цинкового покриття: інструкція для покупця

Приймання оцинкованого металу — відповідальний етап. Гаряче цинкування захищає сталь від корозії на десятиліття, но тільки в тому випадку, якщо шар цинку відповідає стандартам. Як клієнту перевірити цей параметр самостійно, швидко та отримати професійну точність?

Розбираємося у фізиці процесу, правильному обладнанні та правилах замірів.

Яким приладом проводити замір? (І чому автомобільний не підійде)

Головна помилка багатьох клієнтів під час приймання — використання дешевих автомобільних товщиномірів (для перевірки фарби авто) або приладів, призначених виключно для тонкої гальваніки.

У чому проблема?

Гаряче цинкування — це не просто шар фарби зверху. У процесі занурення металу в розплавлений цинк утворюється складний залізо-цинковий сплав (дифузійний шар). Дешеві прилади та автомобільні датчики «плутаються»: вони бачать залізо всередині самого цинкового покриття і видають критично занижені або хаотичні результати.
Що використовувати?

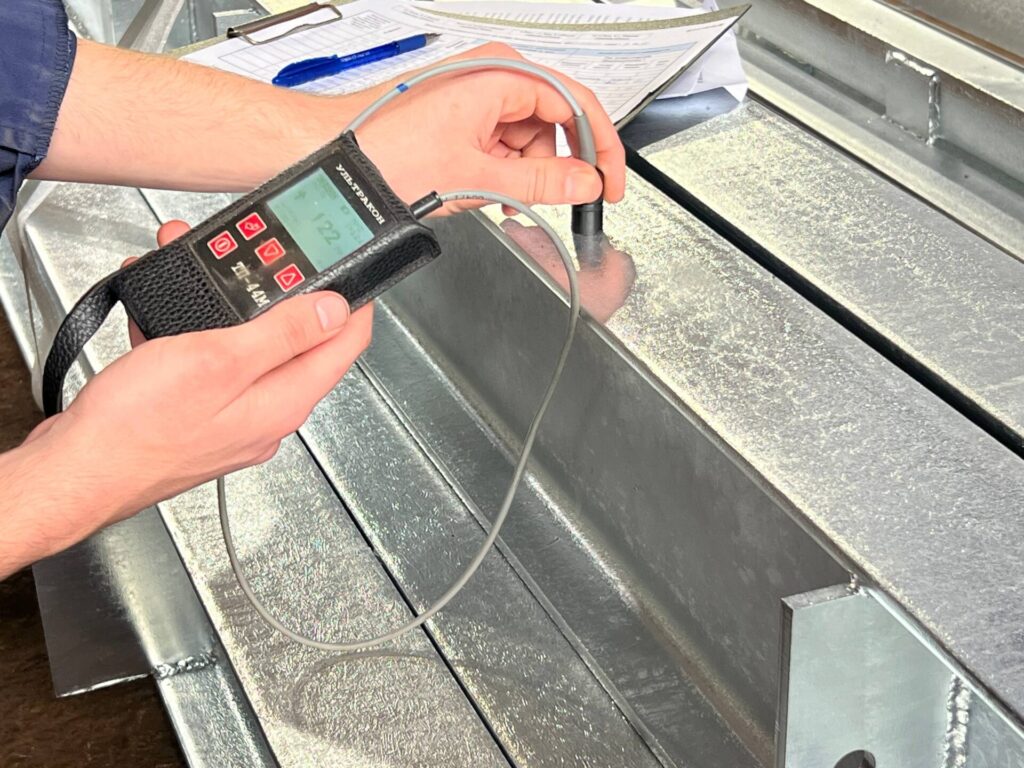
Для професійного та незаперечного приймання металоконструкцій в Україні стандартом якості є обладнання експертного рівня від лідера ринку неруйнівного контролю — НВФ «Ультракон». Оптимальний вибір — магнітний товщиномір покриттів ТП-44М.

Найважливіше правило: Прилад ТП-44М обов’язково має бути укомплектований магнітним датчиком типу Ф2. Саме датчик Ф2 розроблений для контролю гарячецинкових покриттів. Використання автомобільних «пищалок» або невідповідних датчиків призведе до некоректних показань. ТП-44М має бути налаштований на вимірювання в мікрометрах (мкм).
metal2

На Заводі Метал інвест мінімальна середня товщина гарячого цинкового покриття за ДСТУ EN ISO 1461 становить 85 мкм для сталі товщиною понад 6 мм, 70 мкм — для сталі від 3 до 6 мм і 55 мкм — для сталі від 1,5 до 3 мм. Чим товщий метал, тим товщий шар цинку вимагає стандарт.

Гаряче цинкування захищає сталь від корозії на десятиліття, але лише тоді, коли товщина цинкового покриття відповідає нормам. У цій статті — нормативи в мкм, пояснення, що впливає на товщину цинку, і покрокова методика, як перевірити покриття під час приймання металоконструкцій.

Нормативи товщини цинкового покриття за ДСТУ EN ISO 1461

Стандарт задає два показники: місцеву (мінімальну в будь-якій точці) і середню (за серією замірів на виробі). При прийманні партії орієнтуються на середню товщину.

Виріб і товщина сталі

Мінімальна середня товщина, мкм

Мінімальна місцева товщина, мкм

Сталь понад 6 мм

85 (610 г/м²)

70 (505 г/м²)

Сталь від 3 до 6 мм

70 (505 г/м²)

55 (395 г/м²)

Сталь від 1,5 до 3 мм

55 (395 г/м²)

45 (325 г/м²)

Сталь тонше 1,5 мм

45 (325 г/м²)

35 (250 г/м²)

Литво від 6 мм

80 (575 г/м²)

70 (505 г/м²)

Литво тонше 6 мм

70 (505 г/м²)

60 (430 г/м²)

Таблиця для виробів, що не оброблялися центрифугою (металоконструкції, опори, мачти, профілі); для метизів і дрібних деталей застосовується інша таблиця стандарту (центрифугування).

Щоб не плутати числа: у швидких орієнтирах норму часто називають одним числом — це середня товщина покриття: 85 мкм для товстого металу, 70 мкм для середнього, 55 мкм для тонкого.

Від чого залежить товщина гарячого цинкування

Гаряче цинкування — це не шар фарби зверху. Під час занурення в розплав цинку на металі утворюється залізо-цинковий сплав (дифузійний шар), тому товщина покриття залежить від:

  • товщини сталі — чим товщий метал, тим товщий цинк. Профілі товщиною 7 і 12 мм входять до одного діапазону (понад 6 мм), тому норма для них однакова;
  • хімічного складу сталі — реакційна сталь з підвищеним вмістом кремнію цинкується надзвичайно швидко, і шар цинку на ній виходить товщим;
  • геометрії виробу — близькість до країв, отворів і зварних швів змінює розподіл покриття.

Чому «більше цинку» — не завжди краще

Інколи в одній зварній конструкції поєднані елементи з різних марок сталі. Якщо серед них є реакційна сталь, утримувати виріб в розплаві додатковий час «щоб добрати товщину» на звичайних елементах недоцільно і небезпечно. На реакційній сталі шар цинку стає надлишковим і крихким, з’являється ризик погіршення адгезії: покриття лущиться і відшаровується від металу при незначному механічному контакті. Технолог завжди шукає баланс, щоб не зісувати виріб: норма — це мінімум, а не ціль «чим товще, тим краще».

Як виміряти товщину цинкового покриття: який товщиномір обрати

Товщину гарячого цинку перевіряють магнітним товщиноміром з датчиком, призначеним саме для гарячецинкових покриттів, і налаштованим на мікрометри (мкм, µm). Дешеві автомобільні товщиноміри (для фарби на кузові) і прилади для тонкої гальваніки для цього не підходять: покриття гарячого цинкування містить залізо-цинковий сплав, тому показання таких приладів бувають заниженими або нестабільними.

Приклад приладу для професійного приймання в Україні — магнітний товщиномір покриттів ТП-44М від НВФ «Ультракон». Для гарячого цинку його комплектують магнітним датчиком типу Ф2; без нього або з невідповідним датчиком показання будуть некоректними.
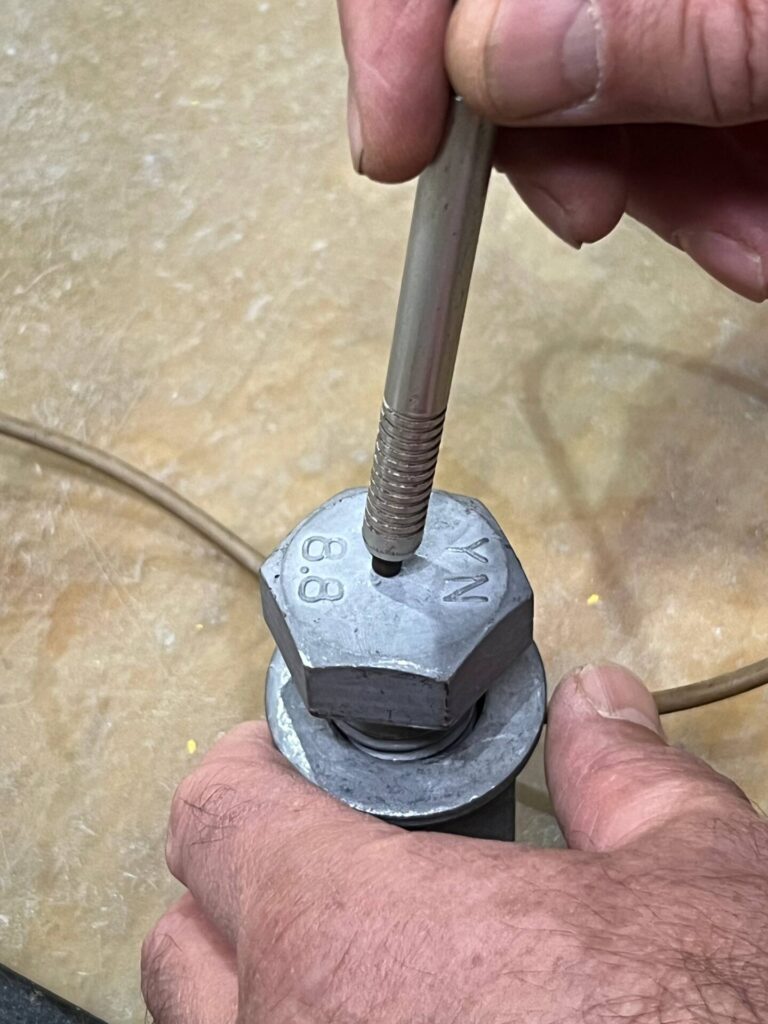
Чистота, притиск, краї: 4 правила точного заміру

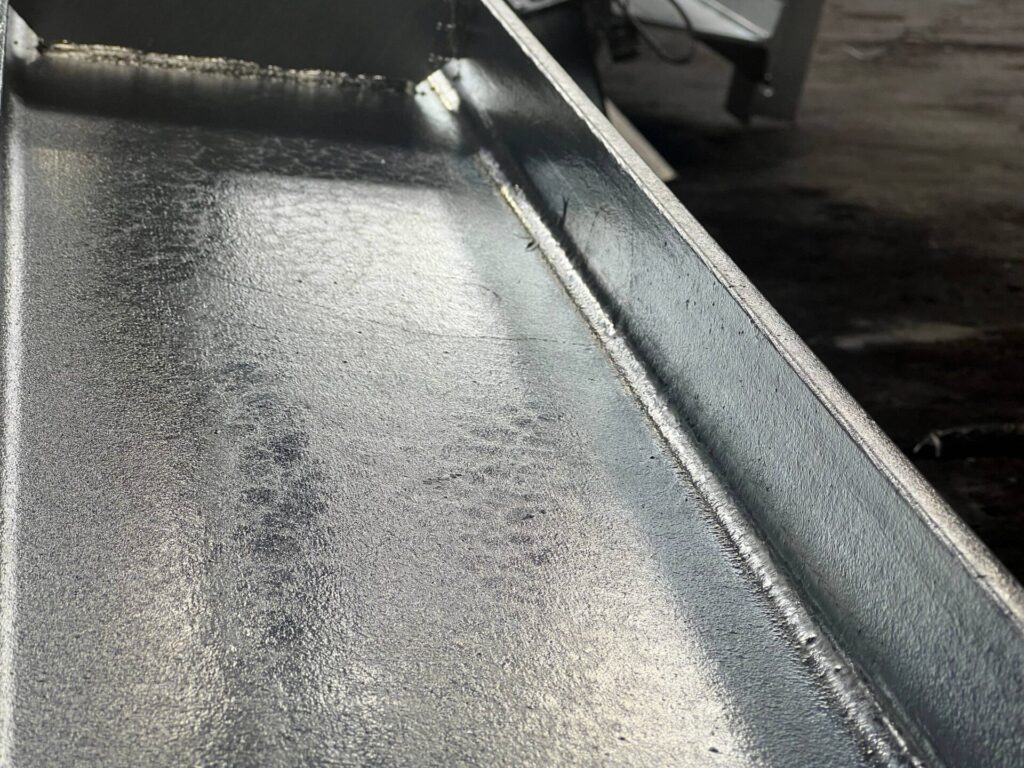
  1. Чиста поверхня. Метал у точці заміру сухий, без бруду, мастил і білого нальоту (продуктів природного окислення цинку).
  2. Перпендикулярний притиск. Датчик тримають строго перпендикулярно до поверхні, притискають щільно, одним впевненим рухом, без перекосів. Датчиком по металу не водять: приклали, зафіксували цифру, підійняли.
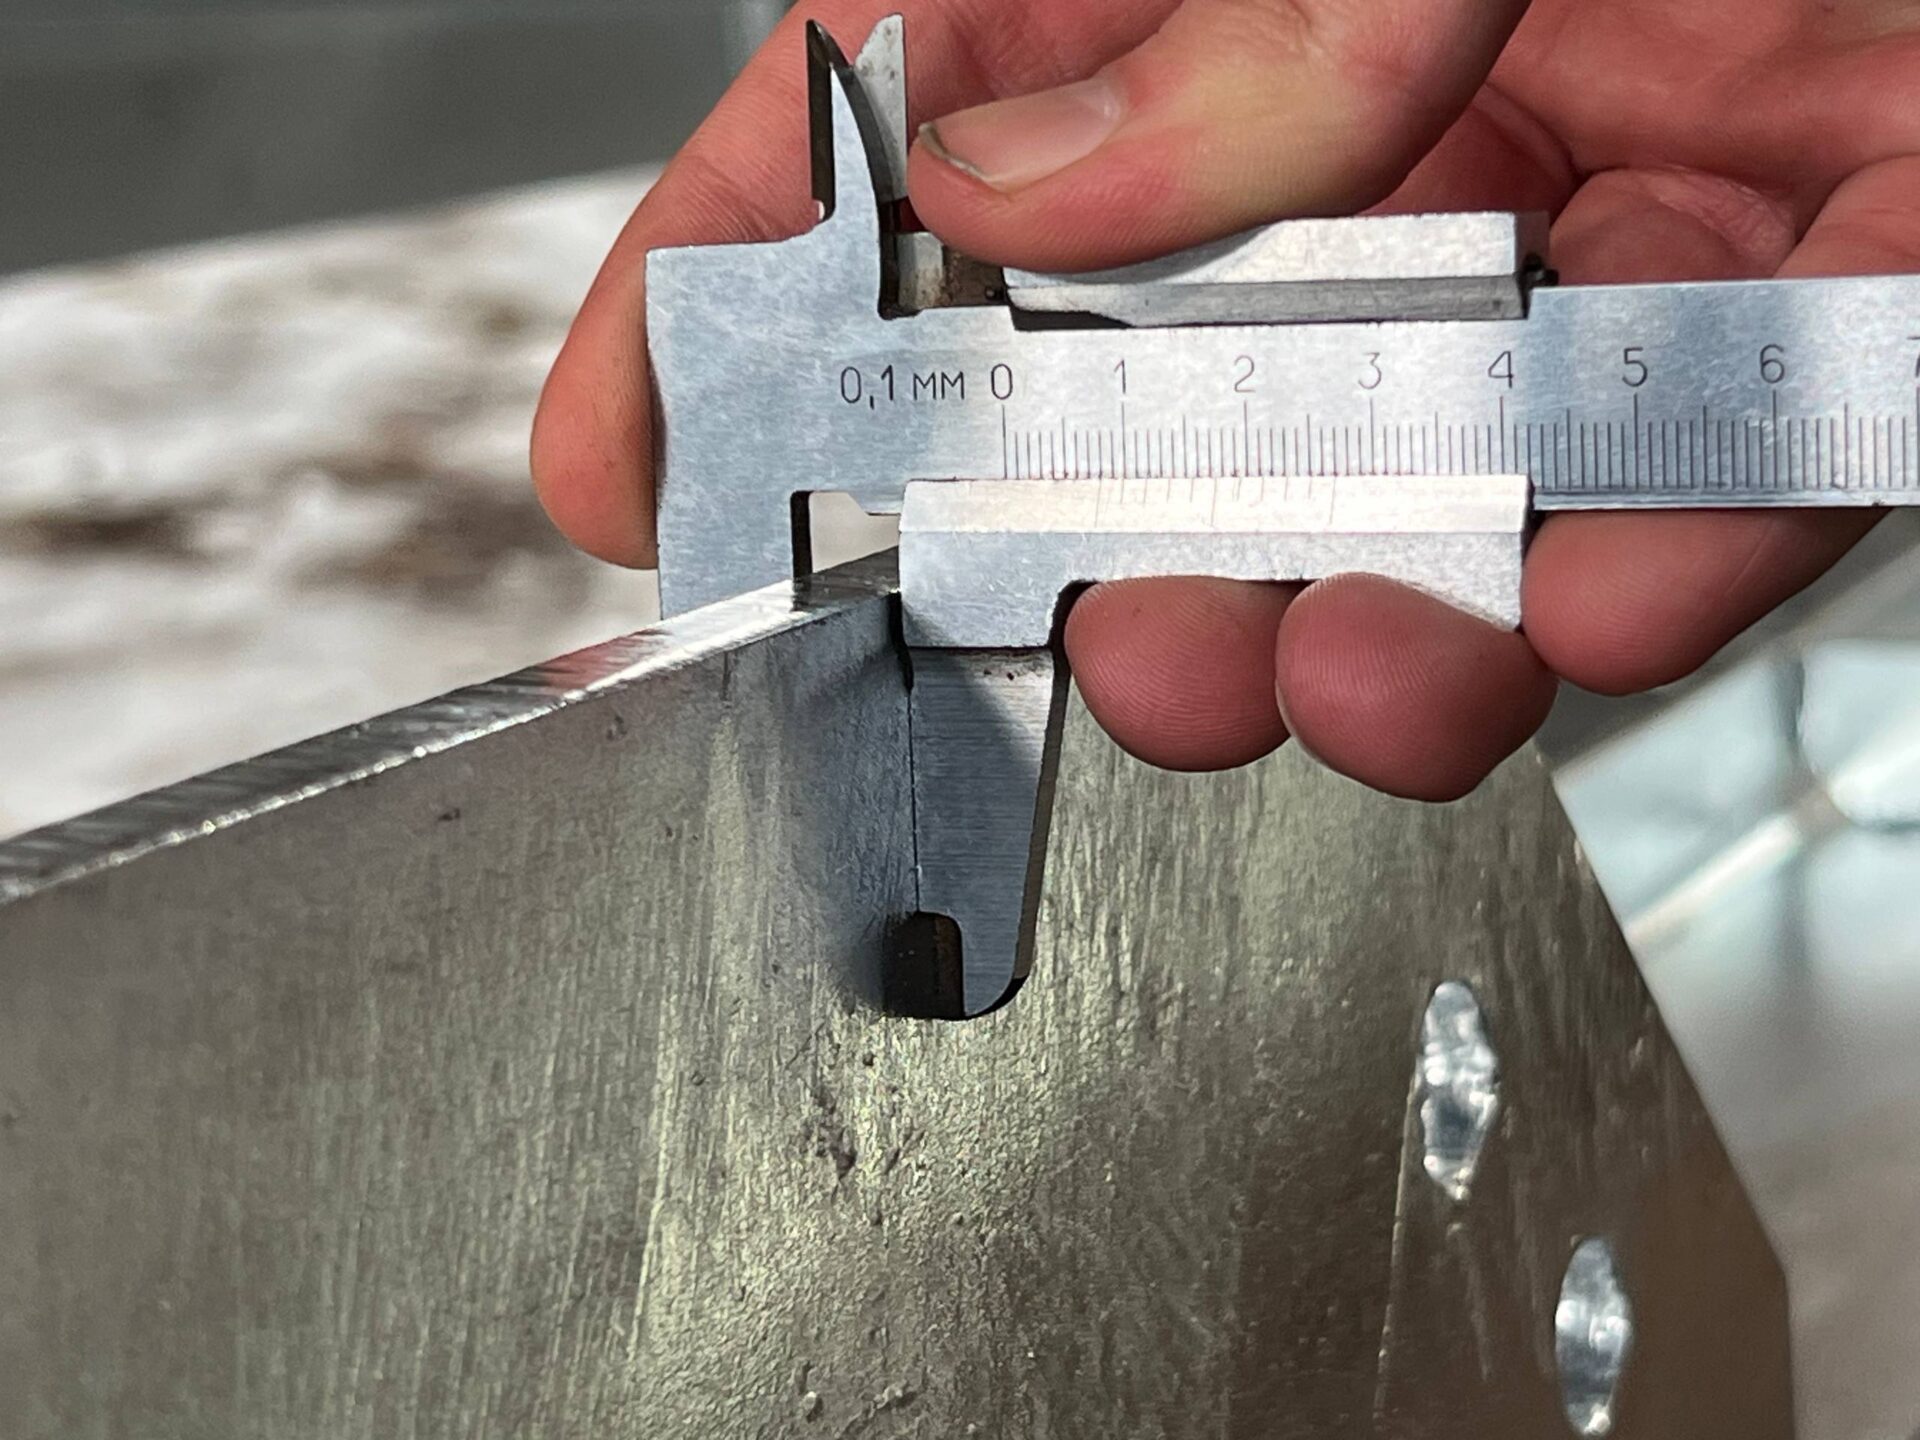
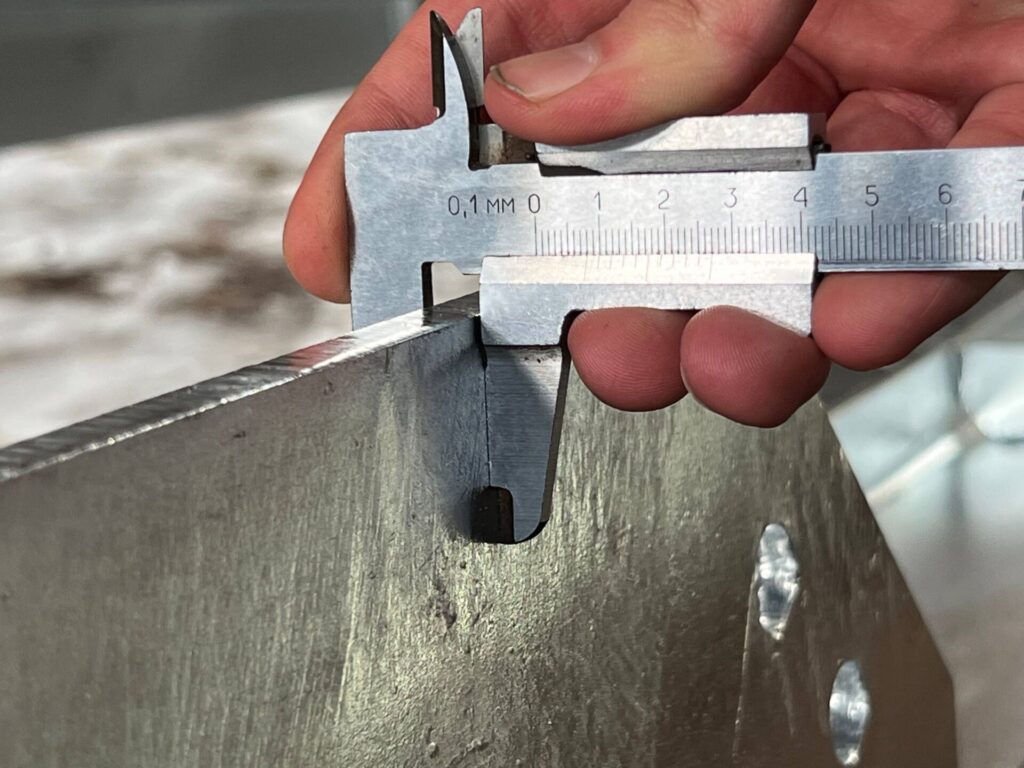
  3. Подалі від країв і швів. Не вимірюйте біля країв деталі, отворів, кутів і зон зварювання. Відступ від будь-якого краю — мінімум 10–15 мм.
  4. Урахуйте геометрію. Якщо вимірюєте круглу трубу, фіксуйте датчик рівно по центру радіуса.

Методика приймання оцинкованих металоконструкцій за значущими поверхнями

Щоб перевірка була об’єктивною, потрібна репрезентативна вибірка: заміри роблять по всіх значущих поверхнях виробу пропорційно їх площі.

  1. Розподіляйте заміри рівномірно. Довга балка, колона чи опора — кілька замірів на початку, в середині й в кінці. Якщо у деталі кілька граней, чим більша грань, тим більше на ній точок контролю.
  2. Орієнтуйтесь на діапазон товщини сталі. Разом оцінюють елементи одного діапазону: наприклад, заміри на профілях 7 і 12 мм підсумовуються в одну оцінку (понад 6 мм).
  3. Дивіться на середнє значення. Зробіть серію з 5–10 замірів по значущих поверхнях одного діапазону товщини і скористайтеся функцією автоматичного обчислення середнього. Якість покриття оцінюється за середнім, а не за поєдиною цифрою.
  4. Конструкція — як один виріб. Якщо зварна конструкція збирається з елементів одного діапазону товщин сталі, її оцінюють целіком; міряти кожен швелер, куток чи пластину не потрібно.
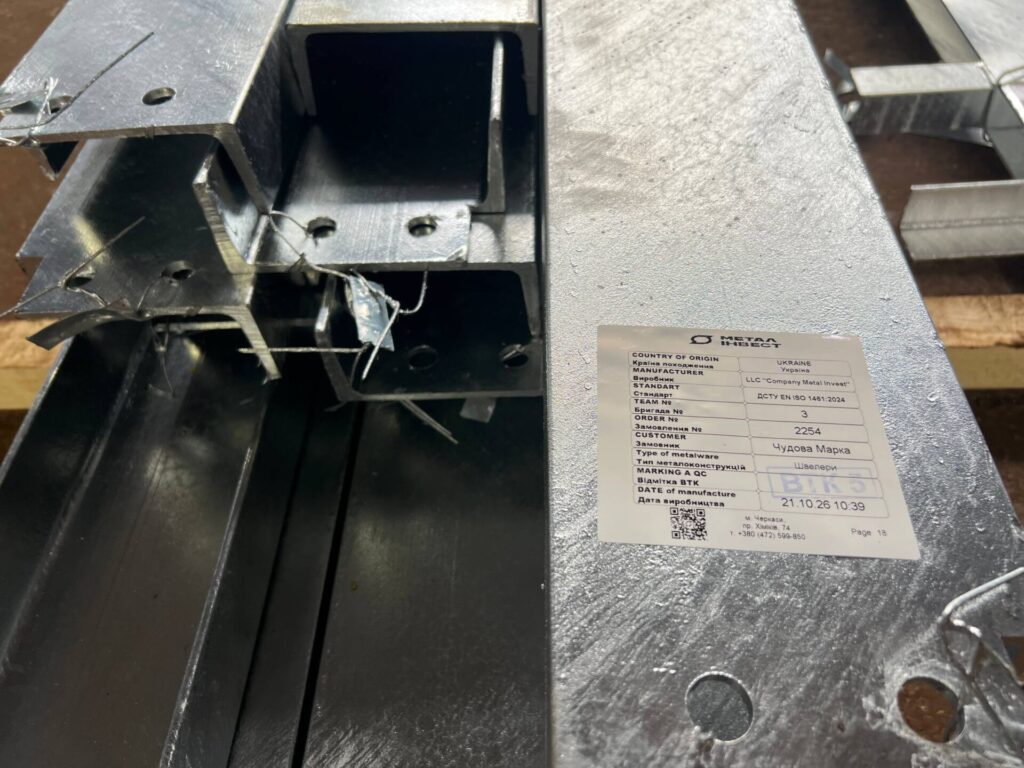
Що не вимірюють: ребра жорсткості, косинки, кронштейни

Дрібні елементи — косинки, ребра жорсткості, кронштейни — перевіряти товщиноміром не можна. Через складну геометрію, близькість до країв і зварних швів вони дають «крайовий ефект», що спотворює магнітне поле датчика, і навіть точний прилад покаже некоректні цифри. Товщину покриття оцінюють лише по основних значущих поверхнях.

Правило «наступного виробу»: коли замір показав межове значення

Якщо на одному виробі в якійсь точці замір дав прикордонний результат, не поспішайте бракувати партію. Гаряче цинкування — складний фізико-хімічний процес, і методика передбачає візьміть наступний виріб із цієї ж партії (з елементами того ж діапазону товщин) і повторити перевірку. Якість партії оцінюється за загальною вибіркою.

Часті питання про товщину цинкового покриття

Яка мінімальна товщина гарячого цинку ?

Для сталі понад 6 мм — 85 мкм (середня) і 70 мкм (місцева); для 3–6 мм — 70 і 55 мкм; для 1,5–3 мм — 55 і 45 мкм.

Чим відрізняється середня товщина від місцевої?

Середня — це результат серії замірів на виробі, місцева — мінімальне допустиме значення в окремій точці.

Скільки замірів потрібно зробити?

Серію з 5–10 замірів по значущих поверхнях деталі одного діапазону товщини, розподілену пропорційно площам граней.

Чи можна міряти товщину цинку на ребрах жорсткості і біля зварних швів?

Ні: крайовий ефект спотворює показання. Відступайте від краю мінімум на 10–15 мм.

Що робити, якщо замір на межі норми?

Не бракувати партію одразу: взяти наступний виріб із тієї ж партії й повторити перевірку.

Чому не можна просто додати цинку, якщо товщини не вистачає?

На реакційній сталі додаткова видержка в розплаві дає крихкий надлишковий шар і ризик осипання покриття.

Гаряче цинкування металоконструкцій в Черкасах зі стандартом контролю

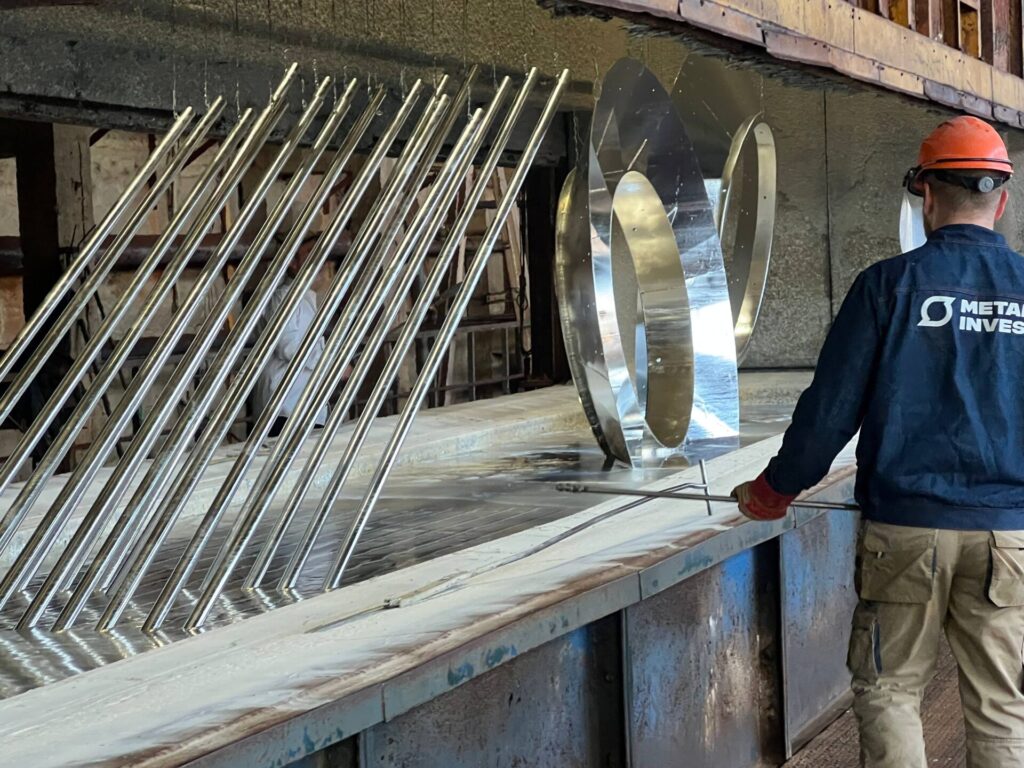
«Метал Інвест» виконує гаряче цинкування на власній лінії з 14-метровою ванною, тому захищаємо навіть великі металоконструкції без розрізання. Виробничі потужності — до 500 т на місяць, цикл повний: від різання і виготовлення до цинкування. Також ми приймаємо в роботу метизи і дрібні металеві конструкції на новій лінії цинкування. Хочете розрахувати вартість або уточнити вимоги до товщини покриття для вашого виробу?Залиште заявку на metalinvest.ua.
Чим гаряче цинкування металу відрізняється від холодного цинкування

Захист металу від корозії — обов’язковий етап для будь-яких металоконструкцій, що експлуатуються на відкритому повітрі: опор ліній електропередач, щогл освітлення, огорож, кріпильних виробів (метизів). Найпоширеніші способи — гаряче цинкування та холодне цинкування. Технології відрізняються процесом нанесення, товщиною покриття, терміном служби та вартістю. Розберемо різницю детально.
Що таке гаряче цинкування

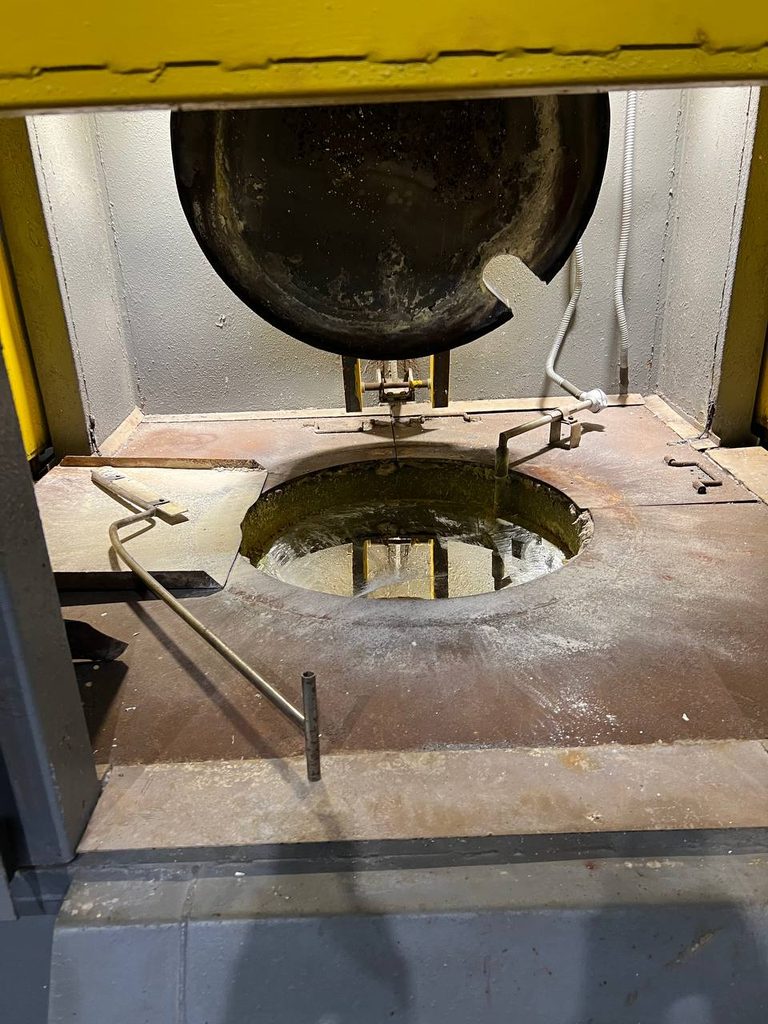
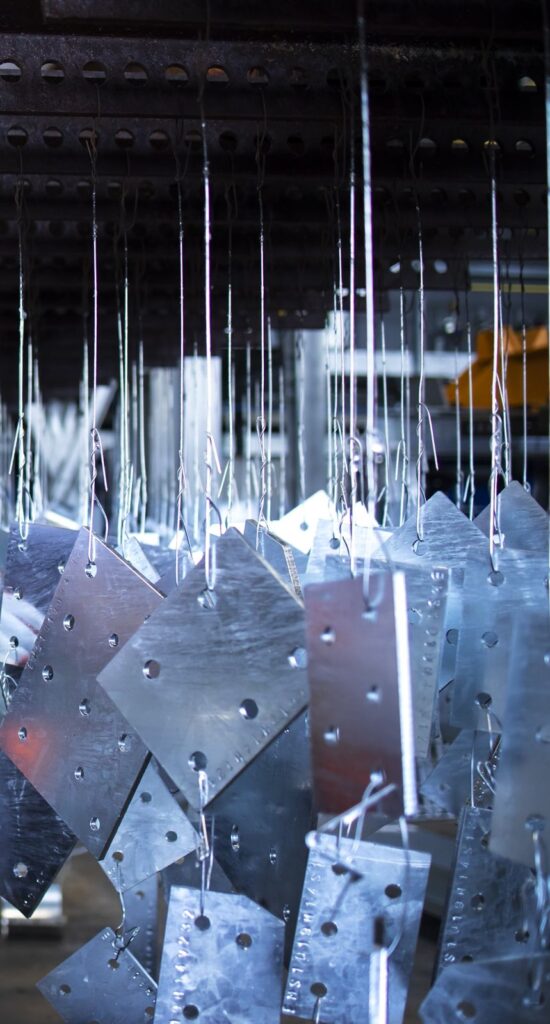
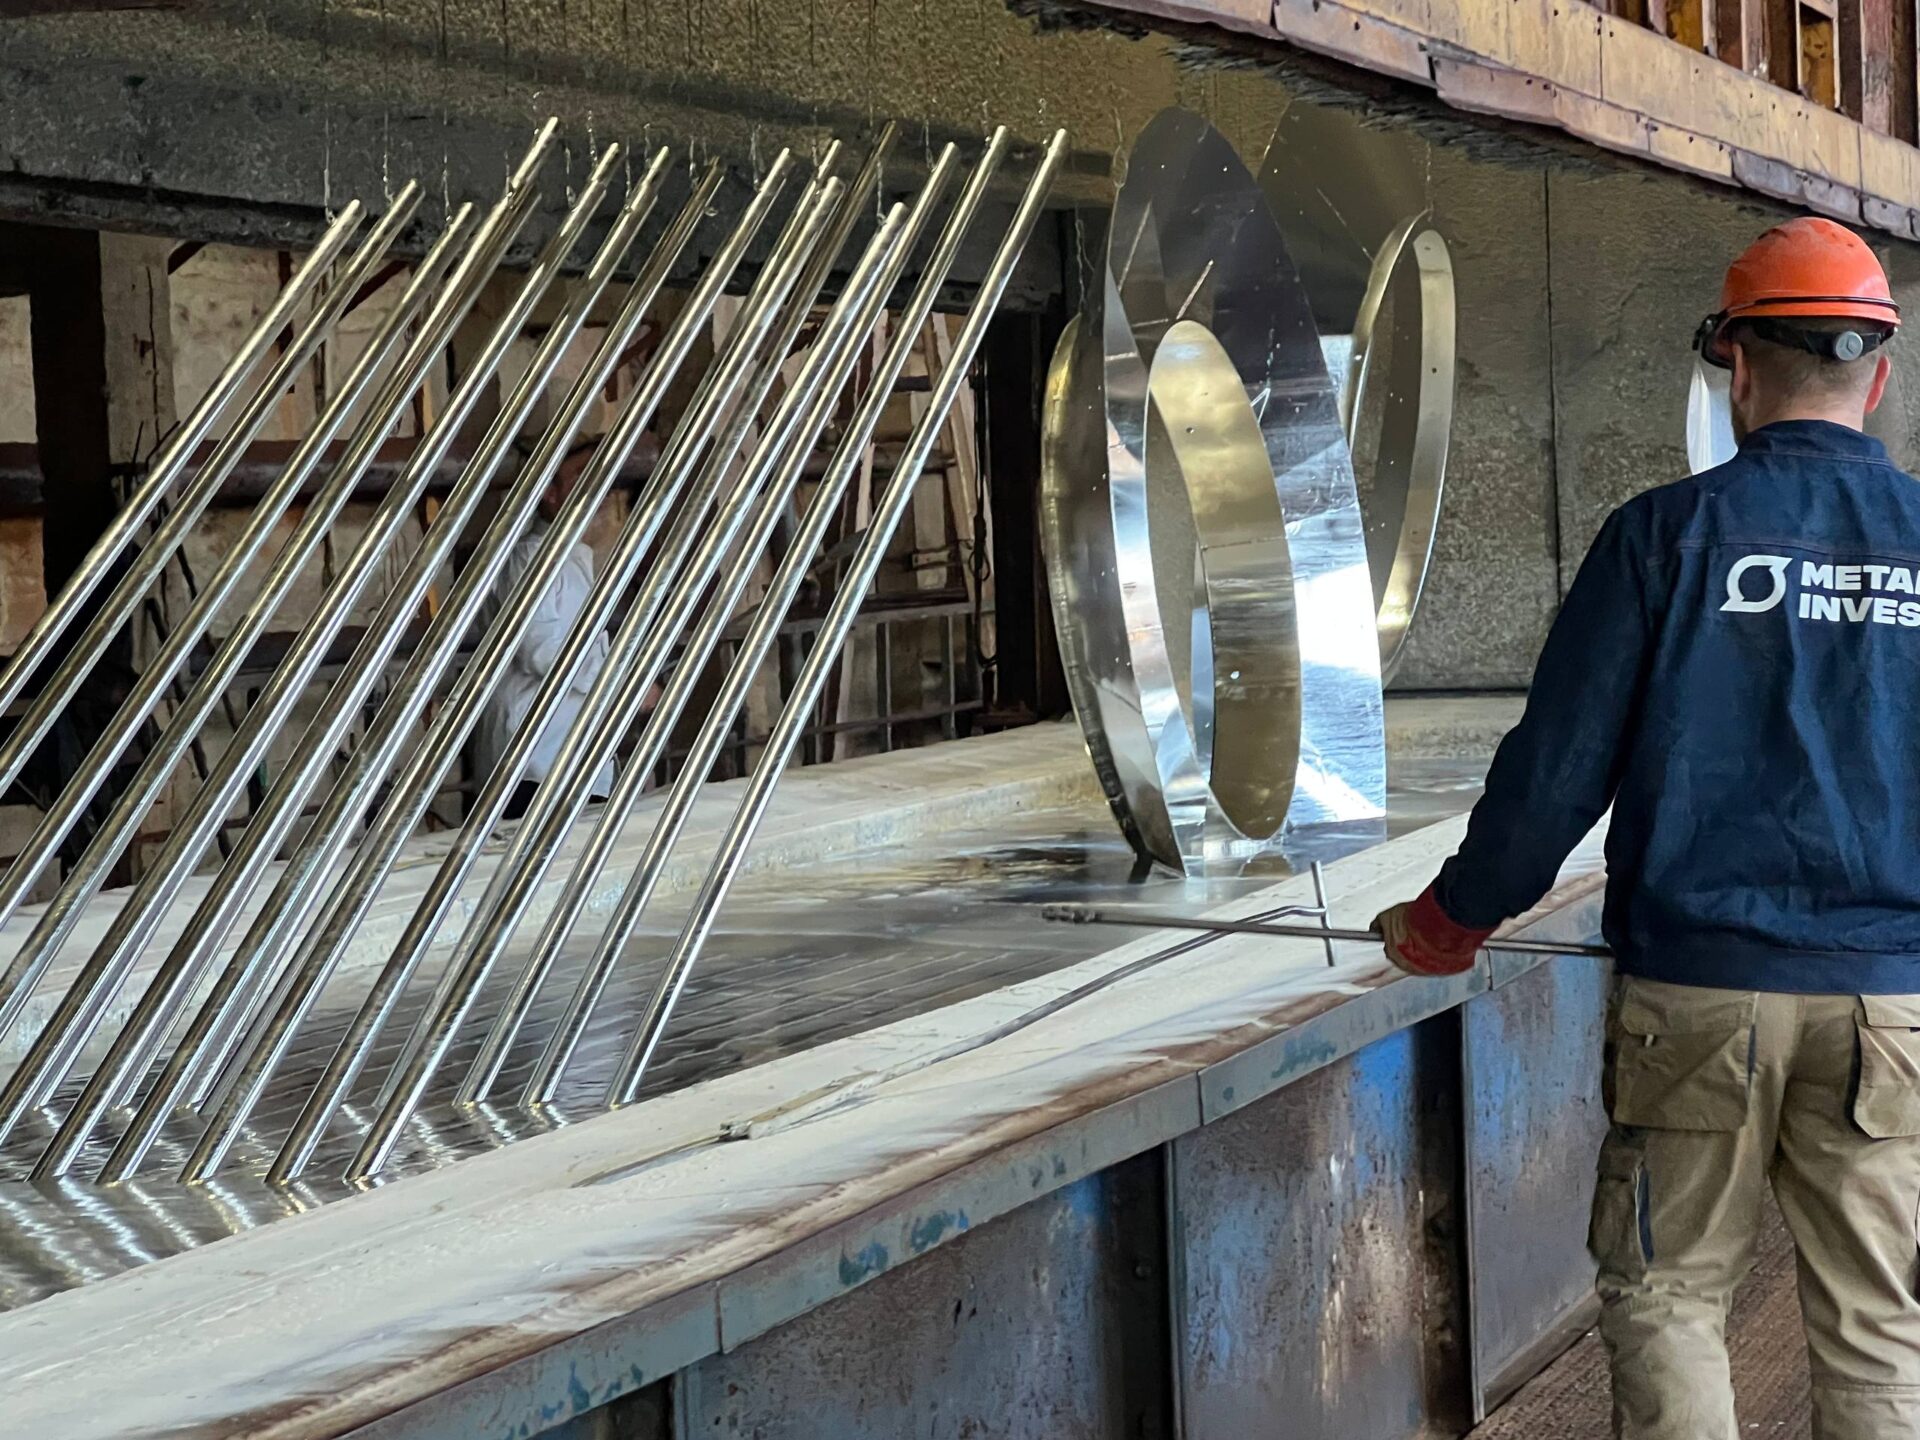
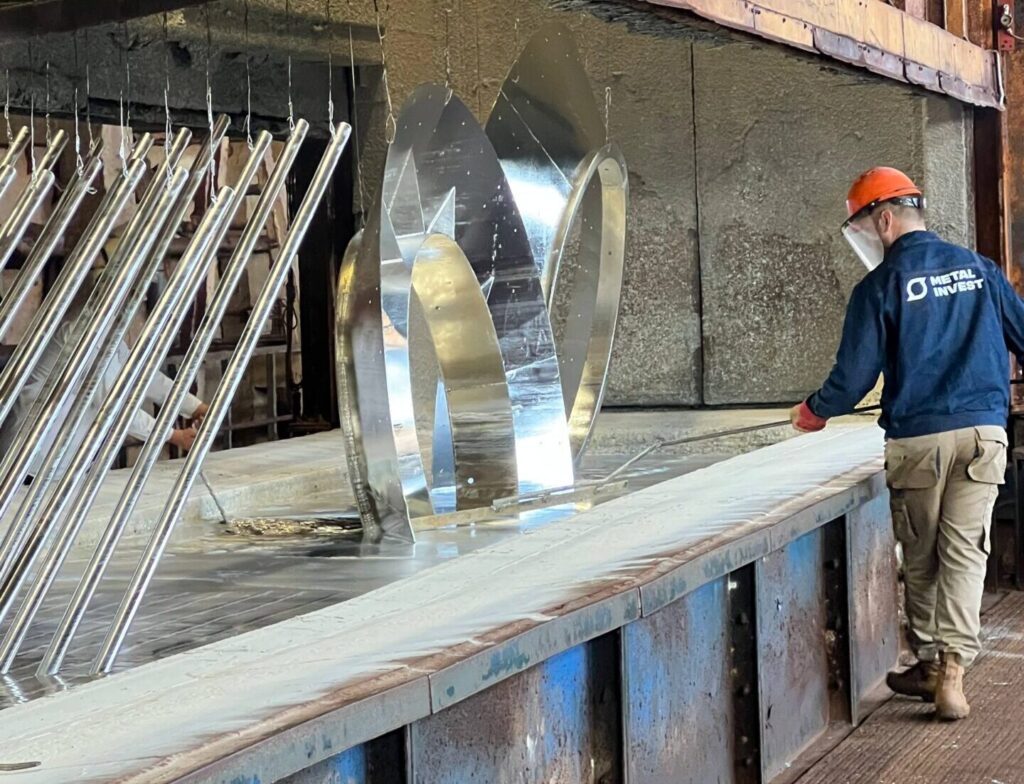
Гаряче цинкування (гарячий, або занурювальний спосіб) — це занурення металевого виробу у ванну з розплавленим цинком за температури 440–460 °C. У результаті на поверхні утворюється цинко-залізний сплав, міцно зв’язаний з металом на молекулярному рівні.

Ключові характеристики:

  • Товщина покриття: 50–120 мкм, залежно від товщини металу (регламентується ДСТУ EN ISO 1461)
  • Термін служби: 25–50 років залежно від умов експлуатації
  • Покриття рівномірне з усіх боків, включно з внутрішніми порожнинами та зварними швами
  • Виробничий процес — занурення в промислову ванну (наприклад, ванна довжиною 14 метрів дозволяє обробляти великогабаритні конструкції за один прохід, без стикових з’єднань)

Що таке холодне цинкування

Холодне цинкування — це нанесення цинконаповненої фарби або грунту на поверхню металу за допомогою пензля, валика або розпилювача, без нагрівання виробу.

Ключові характеристики:

  • Товщина покриття: 20–40 мкм за один шар
  • Термін служби: 5–15 років, потребує періодичного відновлення
  • Зчеплення механічне (адгезійне), а не металургійне — тобто покриття тримається на поверхні, а не сплавляється з нею
  • Підходить для ремонту пошкоджених ділянок гарячеоцинкованих виробів, фарбування великогабаритних конструкцій на місці монтажу, коли занурення у ванну неможливе

Порівняльна таблиця

ПараметрГаряче цинкуванняХолодне цинкування
Температура процесу440–460 °CКімнатна
Товщина покриття50–120 мкм20–40 мкм
Термін служби25–50 років5–15 років
Тип зчепленняМеталургійне (сплав)Адгезійне (механічне)
Захист внутрішніх порожнинТак, повністюНі, лише зовнішня поверхня
Вартість за м²Вища (компенсується терміном служби)Нижча первинно
Типове застосуванняОпори ЛЕП, щогли, металоконструкції, метизиРемонт покриття, важкодоступні ділянки, монтаж на об’єкті
zin_gar

Що обрати: практичні критерії

  • Для нових металоконструкцій тривалої експлуатації (опори, щогли, каркаси, огорожі) — оптимальне гаряче цинкування: воно дає максимальний термін служби без обслуговування.
  • Для дрібних кріпильних виробів і метизів, що виготовляються великими партіями, — також гаряче цинкування; воно забезпечує рівномірне покриття різьби та внутрішніх поверхонь.
  • Для ремонту зварних швів після монтажу або локальних пошкоджень оцинкованого покриття — застосовується холодне цинкування цинконаповненою фарбою, оскільки повторне занурення вже змонтованої конструкції неможливе.
  • Для об’єктів з обмеженим бюджетом і коротким терміном експлуатації — холодне цинкування може бути тимчасовим рішенням, але економія на терміні служби зазвичай призводить до вищих витрат на обслуговування в довгостроковій перспективі.

FAQ

Гаряче цинкування довговічніше: завдяки металургійному зв’язку цинку з металом термін служби покриття сягає 25–50 років проти 5–15 років у холодного цинкування.

Так. Типова практика — гаряче цинкування основної конструкції на виробництві та холодне цинкування (цинконаповненою фарбою) для відновлення покриття у зоні зварних швів після монтажу на об’єкті.

Вартість залежить від маси виробу, площі поверхні та обсягу партії. Розрахунок вартості надається індивідуально після отримання специфікації.

Так, процес регламентується ДСТУ EN ISO 1461, що визначає мінімальну товщину покриття залежно від товщини основного металу.

Нова лінія гарячого цинкування метизів та дрібних металоконструкцій вже запущена: Metalinvest приймає замовлення

Компанія Metalinvest розширює виробничі потужності — введено в експлуатацію нову лінію гарячого цинкування метизів та дрібних металоконструкцій. Тигель розігрітий до робочої температури, обладнання протестовано, і ми вже готові приймати замовлення на цинкування метизної продукції.

Що змінюється для клієнтів

Запуск нової лінії гарячого цинкування дозволяє нам:

  • Скоротити терміни виконання замовлень — за рахунок додаткової виробничої потужності черга на цинкування металу суттєво зменшується.
  • Приймати більші обсяги — велика основна ванна цинкування розрахована на обробку габаритних металоконструкцій допомагає розподілити навантаження з великої ванни на метизну лінію.
  • Гарантувати стабільну якість покриття — точний контроль температури розплаву цинку в тиглі забезпечує рівномірну товщину цинкового шару на всій поверхні виробу.
  • Розширити спектр послуг — окрім цинкування готових металоконструкцій, лінія дозволяє обробляти крипіж, профільний прокат та індивідуальні замовлення нестандартних розмірів.

Загалом для цинкування дрібних деталей, за винятком механічних з’єднувальних деталей (наприклад, болтів і гайок), застосовується стандарт, що стосується гарячого цинкування EN ISO 1461.  Поняття «дрібні деталі» у цьому стандарті не було визначено. На практиці поняття «дрібні деталі», а також «деталі, що піддаються центрифугуванню», використовуються як синоніми. Стандарт EN ISO 1461, що стосується дрібних деталей (деталей, які підходять для центрифугування), встановлює вимоги, згідно з якими товщина цинкового покриття в окремих місцях повинна становити щонайменше 55 мкм. 

Чому гаряче цинкування метизів та дрібних металоконструкцій — це вигідно

    Гаряче цинкування металу залишається одним із найнадійніших методів антикорозійного захисту. Цинкове покриття, нанесене методом занурення в розплав, створює бар’єр, який захищає метал від корозії на десятки років навіть в умовах підвищеної вологості чи агресивного зовнішнього середовища. Для металоконструкцій,  та іншого обладнання, що експлуатується на відкритому повітрі, це означає суттєве подовження терміну служби без додаткового обслуговування.

Як зробити замовлення?

Щоб розрахувати вартість цинкування металу для вашого проєкту, зв’яжіться з нашими менеджерами будь-яким зручним способом — ми оперативно проведемо технічний розрахунок та повідомимо терміни виконання з урахуванням запуску нової лінії.

Високотемпературне цинкування зазвичай застосовують до відносно дрібних сталевих виробів (болти, гайки, поковки, дрібні деталі) і здійснюють, як правило, при температурі від 520 до 560 °С. Вироби безпосередньо після цинкування піддають центрифугуванню. Під час самої операції центрифугування відбувається видалення надлишку рідкого шару верхнього покриття, а потім швидке охолодження. В результаті застосування високої температури цинкування, що визначає структуру покриття, отримуємо більш тонкі покриття, ніж у порівнянних виробів, оцинкованих окремо при низькій температурі (440–470 °С).

Процес високотемпературного цинкування дрібних деталей здійснюється поетапно таким чином:

1) завантаження садки в барабанні агрегати,

2) знежирення,

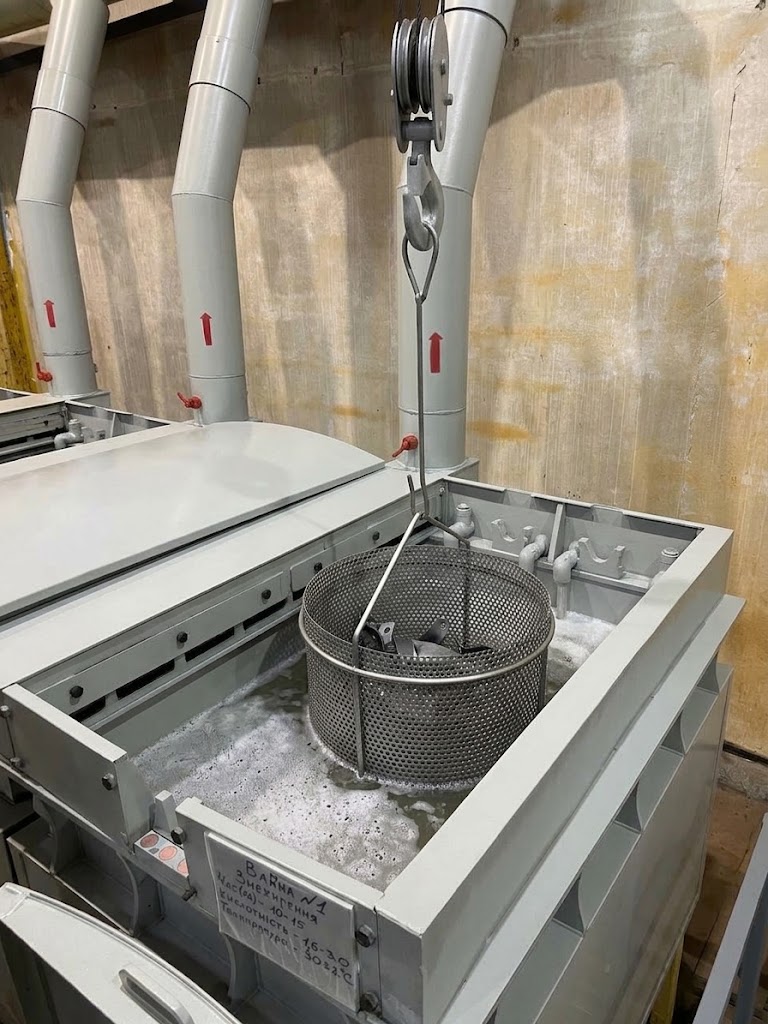
3) травлення у розчині соляної кислоти, 

4) холодне ополіскування, 

5) видалення цинку з дефектних деталей, а також кошиків для цинкування, бирок, 

6) флюсування у водному розчині хлориду цинку та хлориду амонію з додаванням інгібіторів і поверхнево-активних речовин, 

7) вивантаження з барабанних агрегатів і завантаження в кошики для цинкування,

8) сушіння в сушарці за допомогою теплого повітря, 

9) цинкування шляхом занурення в розплавлений цинк,

 10) центрифугування після цинкування, 

11) охолодження у воді, 

12) розформування садки.

Актуальні питання:

Ми приймаємо замовлення як на невеликі партії кріплення (від 2 кг.), так і на великі обсяги — нова лінія дозволяє гнучко розподіляти навантаження. Надішліть перелік і кількість виробів, і ми підкажемо оптимальний формат замовлення.

Так, ми працюємо з клієнтами по всій Україні. Домовитися про доставку готової продукції можна з менеджером після узгодження обсягу замовлення.

Вартість залежить від типу виробів, їхньої кількості та площі поверхні. Надішліть менеджеру перелік або креслення — ми проведемо технічний розрахунок і назвемо точну ціну. Заповніть форму на сайті або зверніться за телефоном 050-580-01-48 (viber)

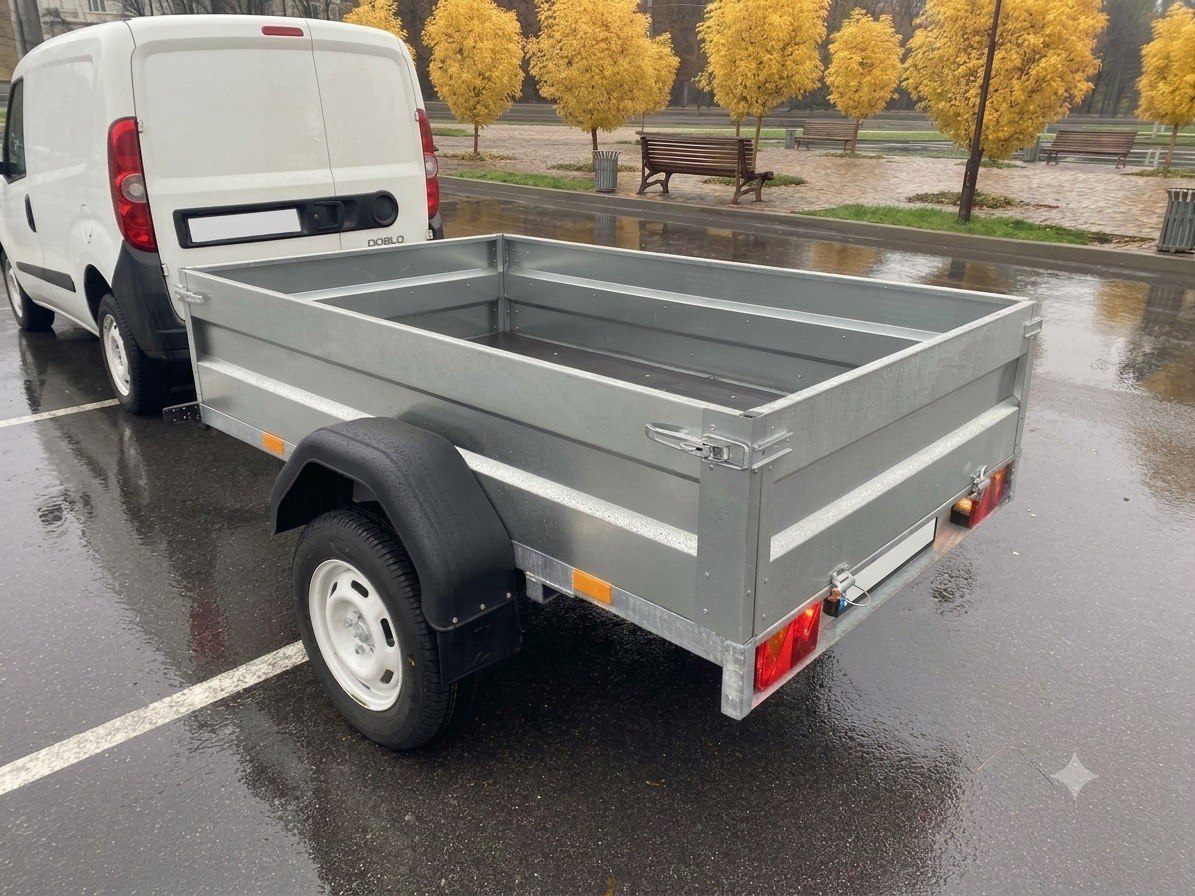
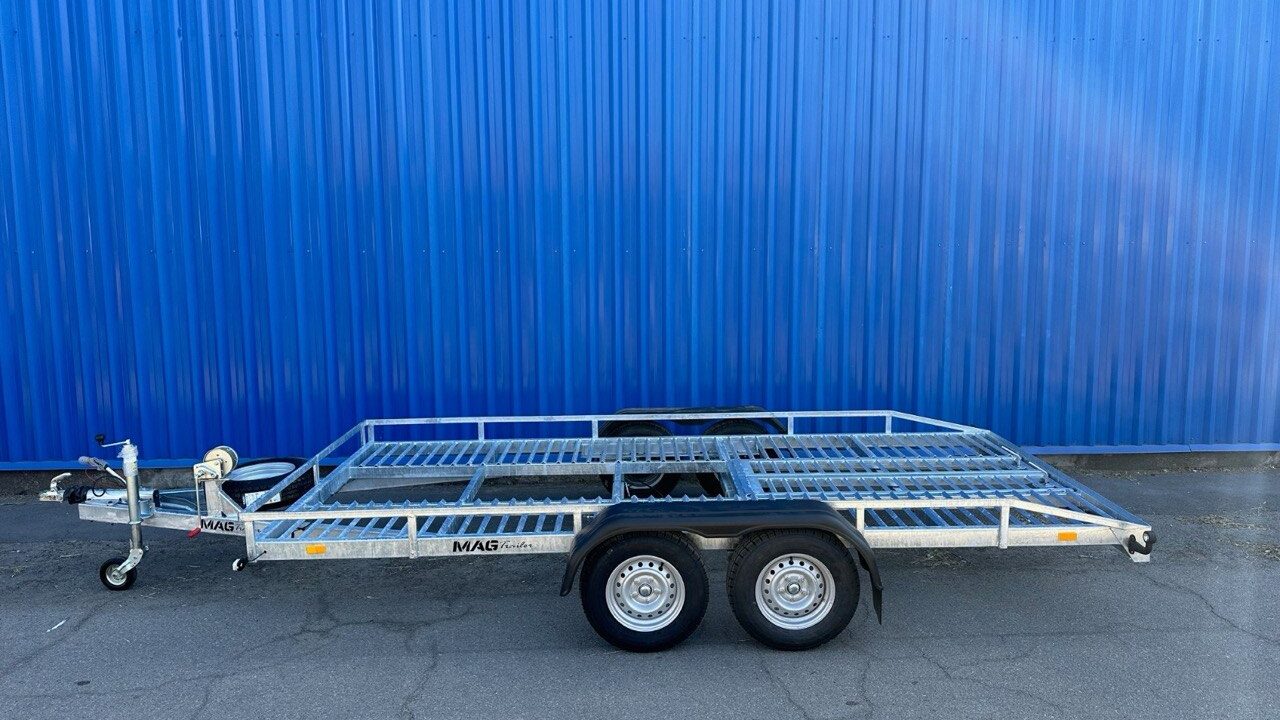
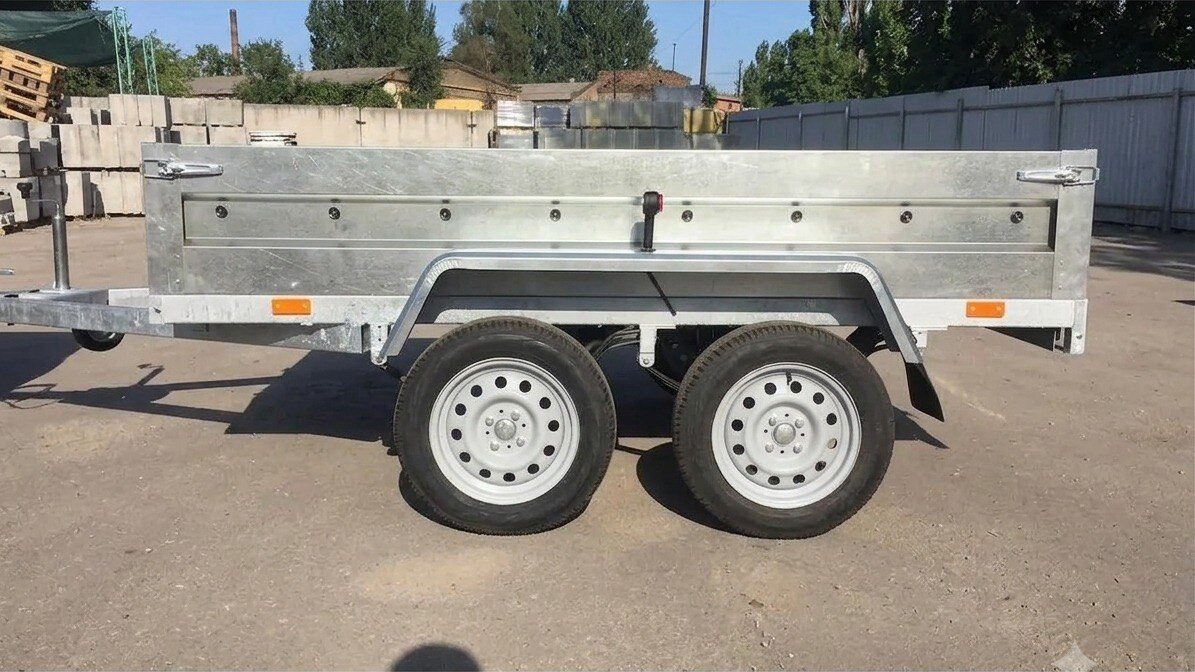
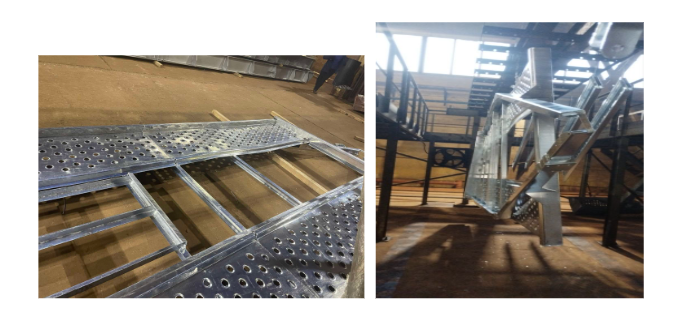
Цинкування автоплатформ: надійний захист евакуаторів, лафетів та вантажних причепів від корозії

Автоплатформи — евакуатори, лафетні платформи, вантажні причепи — щодня працюють в екстремальних умовах: сіль на дорогах взимку, вологість, механічні навантаження, перепади температур. Металева конструкція без належного захисту іржавіє вже за 2–3 роки експлуатації. Гаряче цинкування автоплатформ — це технологія, яка вирішує цю проблему кардинально, а не косметично.


Що таке цинкування автоплатформ і чому це ефективніше за фарбування


Гаряче цинкування — це занурення металевої конструкції в розплавлений цинк за температури понад 450°C. У результаті на поверхні металу утворюється не плівка, а надміцний цинково-залізний сплав, який хімічно зв’язаний з основою. На відміну від лакофарбового покриття, яке з часом сколюється, розтріскується та відшаровується, цинкове покриття:

  • не боїться сколів та механічних пошкоджень при завантаженні техніки;
  • забезпечує катодний захист — навіть якщо на поверхні з’явиться подряпина, цинк продовжує захищати сталь від корозії;
  • витримує агресивне середовище: реагенти, сіль, вологу, перепади температур;
  • служить від 25 до 50 років без додаткового обслуговування залежно від товщини покриття та умов експлуатації.

Саме тому цинкування — стандарт для захисту металоконструкцій у транспортній галузі: платформ евакуаторів, лафетів для перевезення техніки, кузовів вантажних причепів, рам напівпричепів.


Які конструкції піддаються цинкуванню


Цинкуванню підлягають практично всі металеві елементи автоплатформ:

  • Платформи евакуаторів — робоча поверхня, що постійно контактує з вантажем, брудом і вологою;
  • Лафетні платформи для перевезення спецтехніки, будівельної та сільськогосподарської техніки;
  • Вантажні причепи та напівпричепи — рами, борти, елементи кузова;
  • Допоміжні металоконструкції: аппарелі, кронштейни, елементи кріплення, каркаси.

Цинкування великогабаритних конструкцій до 14 метрів


Одна з ключових технічних складностей цинкування автоплатформ — розміри конструкцій. Стандартні ванни цинкування розраховані на менші габарити, тому не кожне виробництво здатне обробити раму евакуатора чи лафета цілісно, без зварних стиків після оцинкування.
Наша виробнича лінія дозволяє цинкувати конструкції завдовжки до 14 метрів за одне занурення. Це критично важливо для якості кінцевого результату:

  • цинкове покриття лягає рівномірно по всій довжині конструкції;
  • відсутні зони стику, де довелося б додатково обробляти шви holodnym цинком після зварювання;
  • зберігається геометрична точність рами, що особливо важливо для платформ евакуаторів і лафетів, де відхилення в геометрії впливають на безпечне кріплення вантажу.


Етапи процесу гарячого цинкування

  1. Підготовка поверхні — знежирення, травлення в кислоті для видалення іржі, флюсування.
  2. Занурення в розплавлений цинк — конструкція занурюється у ванну з цинком за температури 450–460°C.
  3. Формування сплаву — цинк вступає в реакцію із залізом, утворюючи кілька шарів інтерметалевого сплаву, поверх яких формується чистий цинковий шар.
  4. Охолодження та контроль товщини покриття — товщина цинкового шару на причіпах перевіряється відповідно до товщини металу основи згідно з нормативами (зазвичай ДСТУ EN ISO 1461).


Переваги цинкування причепів для власників автопарку та виробника автоплатформ


Для підприємств, що експлуатують евакуатори, лафети чи парк вантажних причепів, цинкування — це насамперед економія:

  • Зниження витрат на обслуговування — відсутність потреби регулярно підфарбовувати та обробляти вогнища корозії;
  • Збереження вартості техніки — оцинкована платформа зберігає товарний вигляд і технічний стан значно довше;
  • Безпека експлуатації — корозія металевих елементів кріплення й несучих конструкцій напряму впливає на безпеку перевезення вантажу;
  • Відповідність вимогам замовників — багато тендерів і корпоративних замовників вимагають антикорозійний захист відповідно до стандартів гарячого цинкування.

Цинкування чи фарбування: що обрати для автоплатформи

Фарбування дає косметичний захист на 2–5 років і потребує регулярного відновлення. Гаряче цинкування — це одноразова інвестиція з терміном служби покриття в десятки років навіть в умовах постійного контакту з дорожніми реагентами та механічними навантаженнями. Для конструкцій, що працюють у важких умовах — а евакуатори, лафети та вантажні причепи саме такі, — цинкування є економічно й технічно обґрунтованим рішенням.

Замовити цинкування автоплатформ та причепів

Ми виконуємо гаряче цинкування металоконструкцій завдовжки до 14 метрів, включно з платформами евакуаторів, лафетами та рамами вантажних причепів. Звертайтесь для розрахунку вартості цинкування вашої конструкції та консультації щодо технічних параметрів покриття.

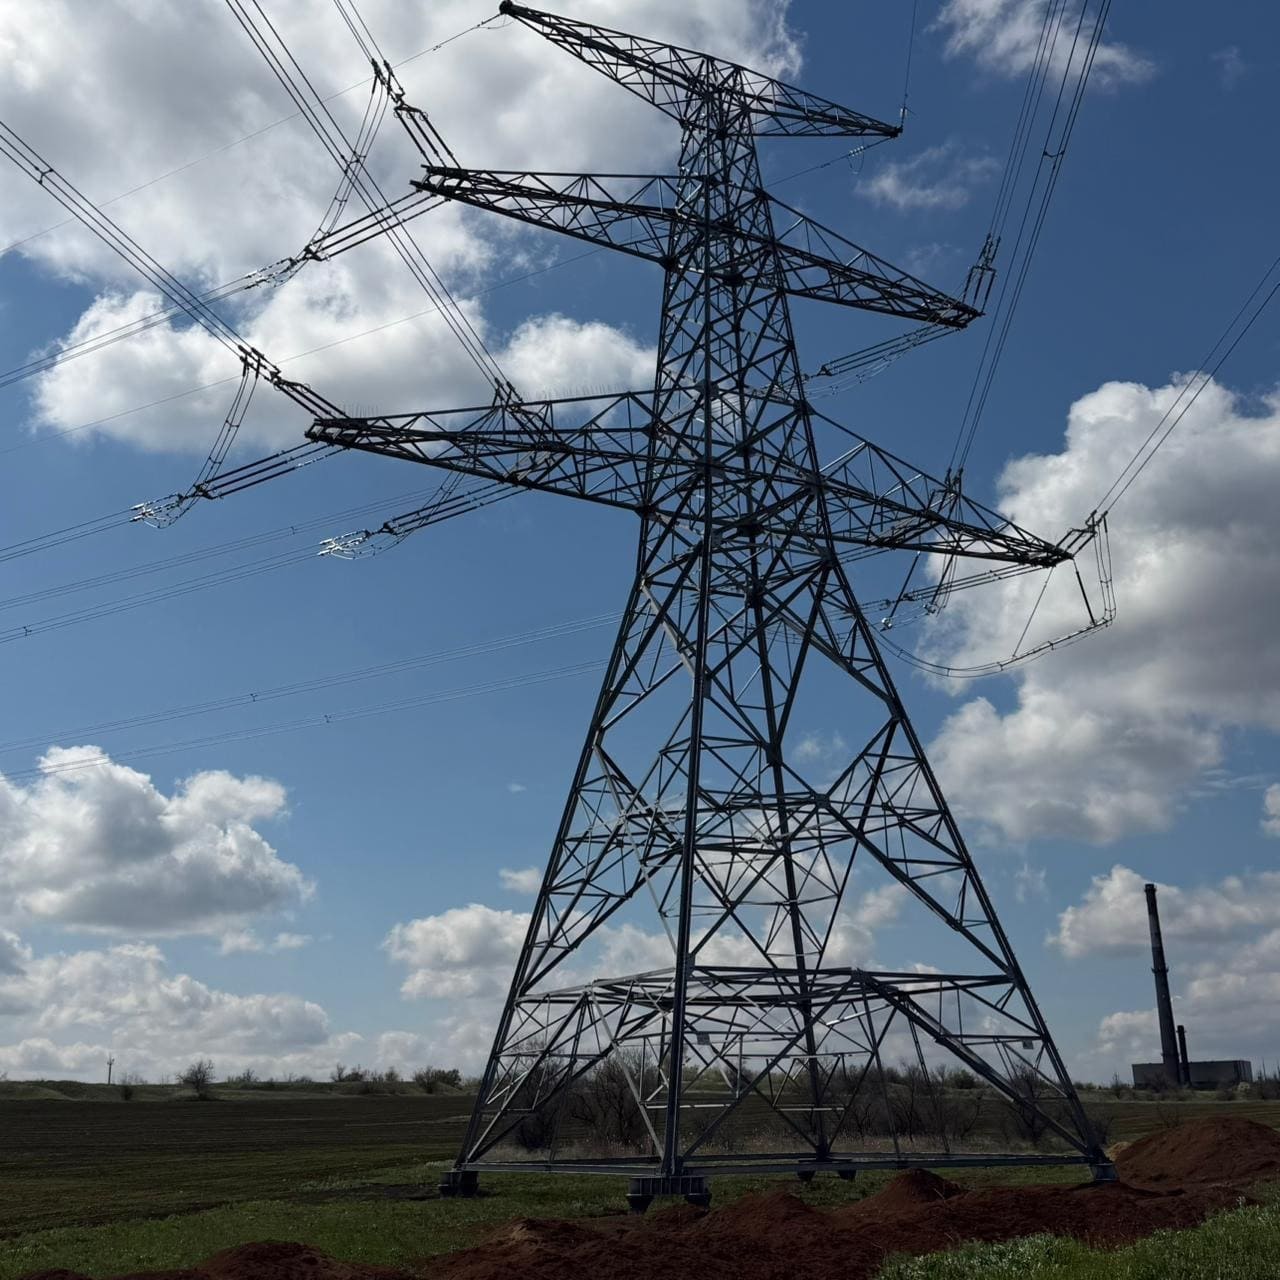
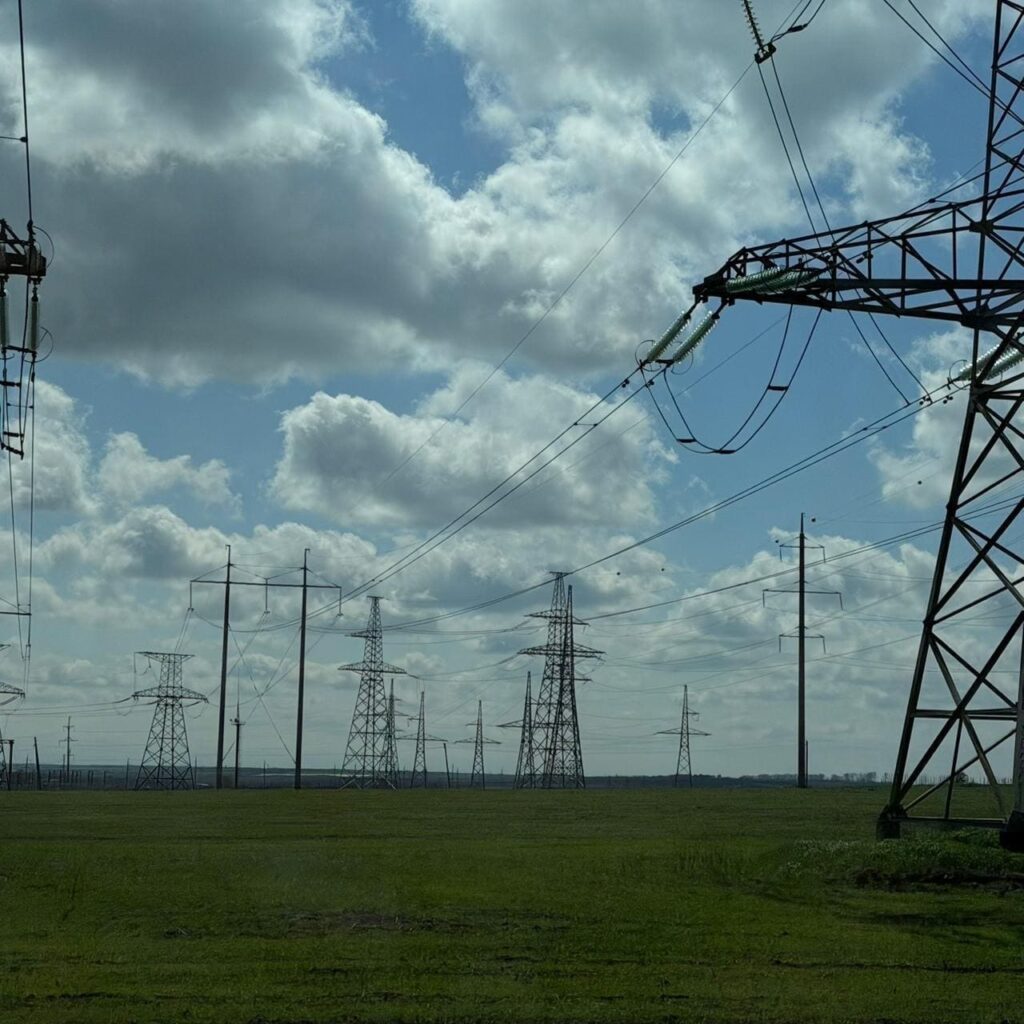
Опори ЛЕП: виготовлення, металеві решітчасті, кутові та анкерні опори електропередач

Надійна лінія електропередач починається не з проводу, а з опори. Саме опора приймає на себе вагу проводів, вітрове й ожеледне навантаження, натяг у прольотах і кутах повороту лінії. Помилка в розрахунку чи виборі типу опори коштує дорожче, ніж сама конструкція, — це аварійні відключення, позапланові ремонти та ризики для персоналу.

Компанія Metalinvest спеціалізується на виготовленні опор ЛЕП для повітряних ліній електропередач класу напруги від 0,4 кВ до 110 кВ і вище. У виробництві — металеві решітчасті опори, кутові опори електропередач та анкерні опори ЛЕП, виготовлені за типовими проєктами або індивідуальними кресленнями замовника, з гарячим цинкуванням для довготривалого захисту від корозії. Постачаємо опори енергетичним компаніям, підрядним організаціям, будівельним і промисловим підприємствам по всій Україні.

Виготовлення опор електропередач: як це працює

Виготовлення опори ЛЕП — це не серійний штампування, а інженерний процес, у якому кожен етап впливає на те, скільки опора простоїть без ремонту.

Технічне завдання та розрахунок. На старті визначається клас напруги лінії, тип місцевості (відкрита, лісова, гірська), вітрове й ожеледне навантаження за регіоном, кут повороту лінії (якщо опора кутова) та довжина прольоту. Від цих параметрів залежить перетин металопрокату, висота опори та спосіб закріплення на фундаменті.

Проєктування. Для типових ліній використовуються перевірені проєкти опор, які вже відповідають чинним нормативам. Для нестандартних умов — складна траса, підвищене навантаження, обмежений простір під опору — розробляється індивідуальне креслення.

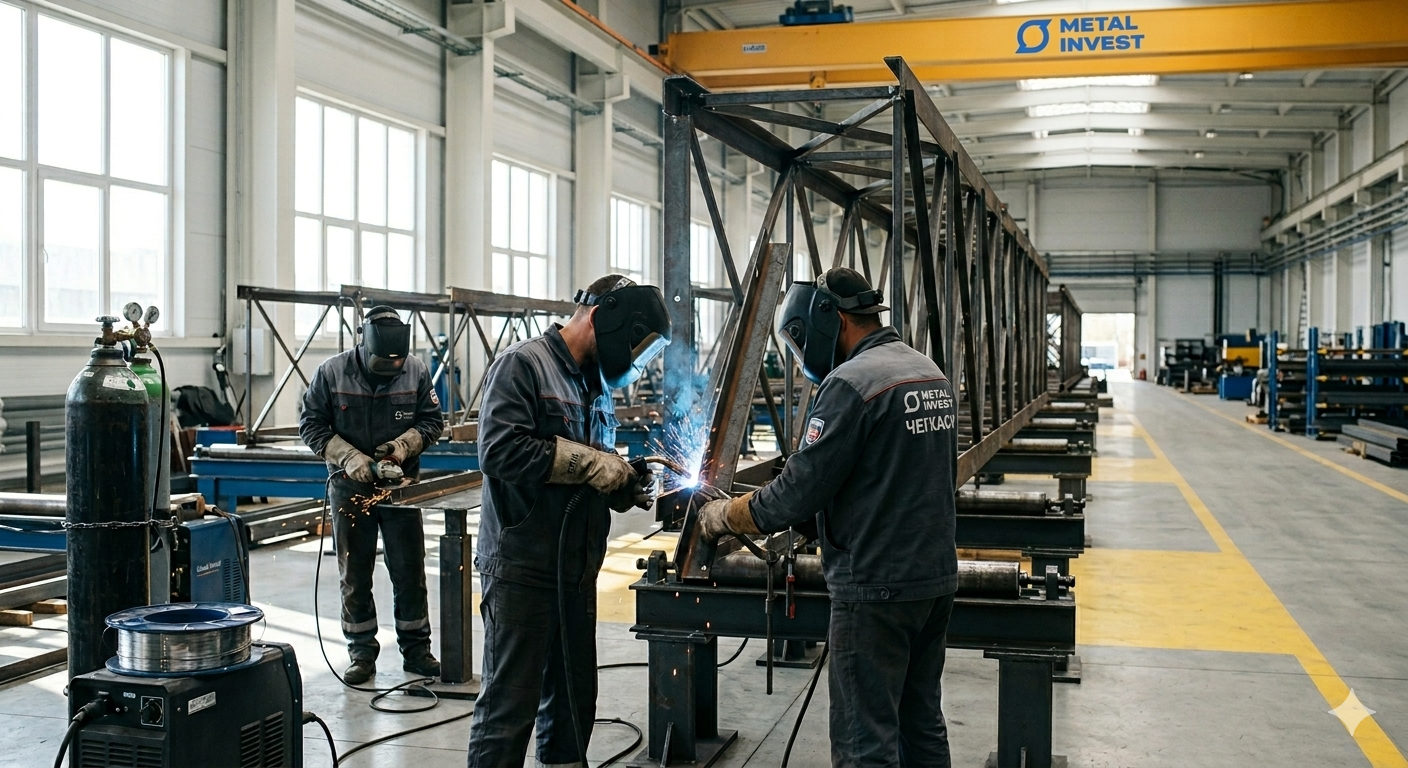
Виготовлення металоконструкції. Опора збирається з кутового або трубчастого прокату методом зварювання та болтових з’єднань, залежно від типу конструкції. Решітчасті опори збираються по секціях для зручності транспортування й монтажу на місці.

Гаряче цинкування. Готова металоконструкція занурюється в розплавлений цинк, що створює захисний шар на весь термін експлуатації опори — це критично для конструкцій, які стоять під відкритим небом десятиліттями.

Доставка та супровід монтажу. Опори постачаються на об’єкт у розібраному чи частково зібраному вигляді, за потреби — з технічним супроводом монтажних робіт.

Виготовлення опор електропередач можливе як за типовим проєктом (швидше й дешевше), так і за індивідуальним кресленням замовника — коли стандартні рішення не підходять під конкретну трасу чи навантаження.

Металеві решітчасті опори ЛЕП

Решітчаста опора — це просторова ферма з металевого кутового прокату, з’єднаного в трикутні секції. Така конструкція дає високу міцність при відносно невеликій вазі металу порівняно із суцільностінними опорами.

Де застосовуються:

  • протяжні магістральні лінії, де важлива економія металу на кілометр траси;
  • регіони з підвищеним вітровим і ожеледним навантаженням, де решітчаста конструкція краще перерозподіляє зусилля;
  • лінії високої та надвисокої напруги (35 кВ, 110 кВ і вище), де потрібна значна висота опори.

Переваги перед залізобетонними опорами:

  • менша вага при транспортуванні та монтажі — не завжди потрібна важка вантажопідйомна техніка;
  • ремонтопридатність: пошкоджену секцію можна замінити, не демонтуючи всю опору;
  • стійкість до механічних навантажень при менших габаритах фундаменту;
  • триваліший термін служби за умови якісного цинкування — на відміну від залізобетону, метал не руйнується від корозії арматури зсередини.

Кутові опори електропередач

Там, де лінія електропередач змінює напрямок, пряма опора не витримає бокового навантаження — провід тягне конструкцію вбік з силою, пропорційною куту повороту. Для цього застосовуються кутові опори електропередач — посилена конструкція, розрахована саме на це бокове зусилля.

Ключові особливості:

  • посилений фундамент і додаткові розкоси в конструкції, які компенсують бокову тягу проводів;
  • розрахунок кутового зусилля залежить від величини кута повороту, кількості проводів і кліматичного навантаження в регіоні;
  • встановлюються в точках зміни напрямку траси, а також часто суміщають функцію анкерної опори, якщо кут значний.

Помилка у виборі між проміжною і кутовою опорою на повороті лінії — одна з найчастіших причин аварійних обривів проводу в перші роки експлуатації.

Анкерні опори ЛЕП

Анкерна опора — це “точка фіксації” лінії електропередач. На відміну від проміжної опори, яка лише підтримує провід між прольотами, анкерна опора приймає на себе повне натягнення проводу з обох сторін і жорстко фіксує його положення.

Де обов’язково встановлюються анкерні опори ЛЕП:

  • на початку і в кінці кожної ділянки лінії;
  • у місцях перетину з дорогами, іншими лініями електропередач, інженерними комунікаціями — за вимогами нормативів;
  • через кожні кілька прольотів на протяжних лініях, щоб обмежити зону можливого каскадного обриву проводів при аварії;
  • у місцях значної зміни рельєфу або кута повороту.

Анкерні опори ЛЕП мають посилену конструкцію порівняно з проміжними — товщий металопрокат, більш розвинена база кріплення, посилений фундамент. Це закладено в конструкцію свідомо: якщо на лінії стається обрив, саме анкерна опора обмежує пошкодження одним прольотом, а не всією трасою.

Чому Metalinvest

  • Виготовлення опор ЛЕП за типовими проєктами і за індивідуальними кресленнями замовника
  • Повний цикл: розрахунок навантажень → виробництво → гаряче цинкування → доставка
  • Металеві решітчасті, кутові та анкерні опори для ліній 0,4–110 кВ і вище
  • Постачання для енергокомпаній, підрядників, промислових та приватних об’єктів по всій Україні


Де робиться гаряче цинкування: ключові сфери застосування та переваги для вашого бізнесу

Гаряче цинкування — це промисловий стандарт захисту металу в Черкасах, який забезпечує неперевершену довговічність конструкцій. У світі, де корозія щороку завдає збитків інфраструктурі, цей метод стає базовою інвестицією для будь-якого відповідального бізнесу.

Чому професійні забудовники обирають гаряче цинкування? Сфери застосування у промисловому будівництві

Чому вибір на користь гарячого цинкування — це інвестиція в довговічність?

Основна перевага гарячого цинкування полягає у створенні надійного бар’єру між сталлю та агресивним навколишнім середовищем. До головних переваг методу належать:

  • Висока корозійна стійкість: Покриття витримує десятиліття експлуатації навіть у найважчих умовах.
  • Ефект самовідновлення: При появі дрібних подряпин цинк «затягує» їх завдяки електрохімічним процесам, запобігаючи руйнуванню основної сталі.
  • Відсутність частого обслуговування: Оцинковані конструкції не потребують щорічного фарбування, що суттєво знижує експлуатаційні витрати протягом життєвого циклу об’єкта.

Основні галузі застосування оцинкованих металоконструкцій

Завдяки своїй надійності, оцинкований метал став незамінним у багатьох B2B-секторах. Загальна таблиця типів конструкцій які варто цинкувати:

ГалузьЩо саме цинкуємоЧому це критично важливо
Будівництво та інфраструктураМости, опорні балки, естакадиЗахист від атмосферних опадів та солі
Агропромисловий секторЕлеватори, ангари, системи поливу, ферми      Стійкість до агресивного середовища (добрива, волога)
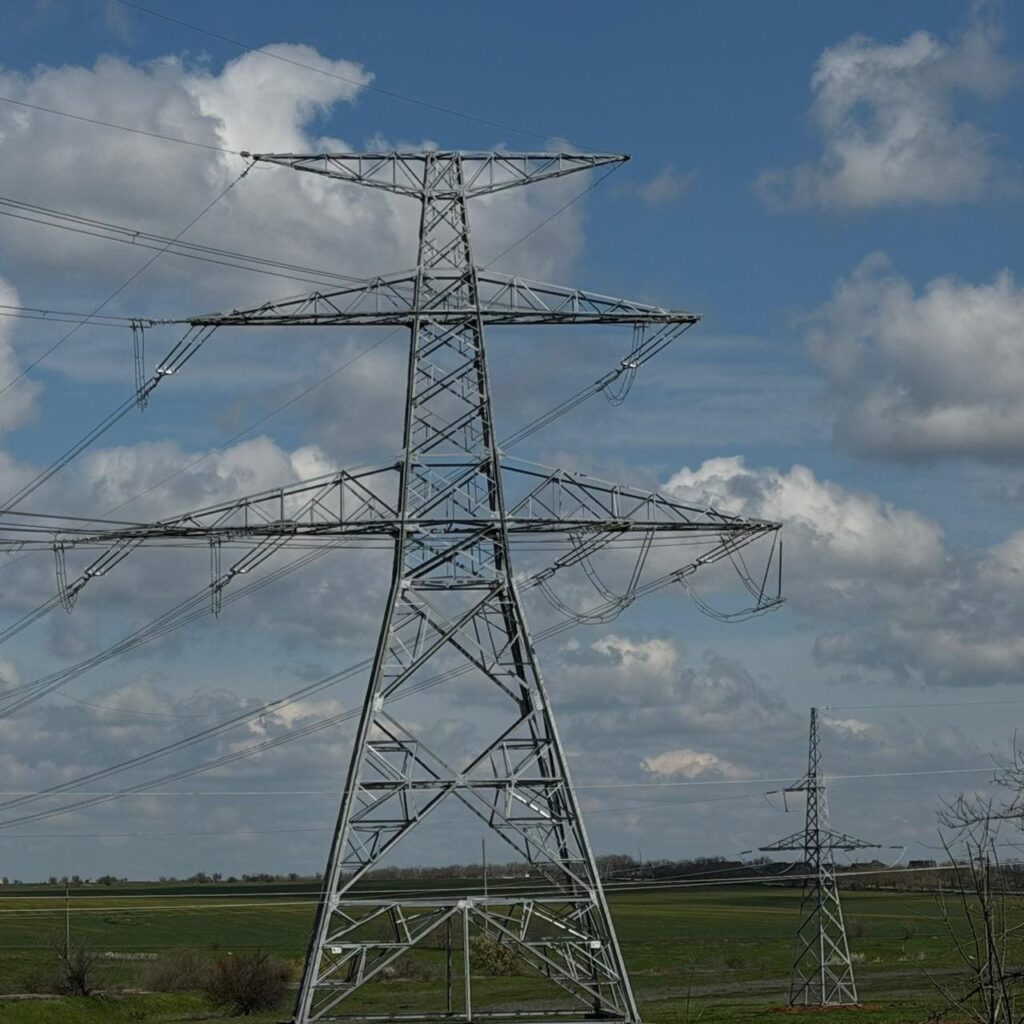
Енергетика та зв’язокОпори ЛЕП, щогли мобільного зв’язку, вежіРобота у важкодоступних місцях, де неможливо фарбувати
Дорожня інфраструктураВідбійники, світлові опори, знаки,рамкиБезпека та довгий термін служби без корозії

Експертна думка MetalInvest: важливість якості покриття

Ми в MetalInvest переконані, що якість захисту залежить не лише від товщини цинкового шару, але й від технологічної дисципліни.

«Наш керівник ВТК відзначає, що правильна підготовка поверхні перед ванною цинкування збільшує термін експлуатації конструкції на 5-7 років. Якість адгезії цинку до сталі залежить від ретельного знежирення та травлення, які ми проводимо на нашому виробництві». – Файт Людимла

Саме тому ми приділяємо особливу увагу кожному етапу підготовки металу, що гарантує відповідність конструкцій найвищим стандартам якості.

У сучасному будівництві термін експлуатації об’єкта є ключовим показником його якості. Використання металоконструкцій без належного антикорозійного захисту — це свідомий ризик виникнення прихованих дефектів. Гаряче цинкування сьогодні є золотим стандартом, який дозволяє уникнути капітальних ремонтів на десятиліття вперед.

У будівельній індустрії ми працюємо з широким спектром конструкцій, де захист від вологи та зовнішніх факторів є критичним:

  • Несучі каркаси будівель: Колони, ригелі та ферми, що є «скелетом» споруди. Цинковий шар гарантує цілісність конструкції незалежно від вологості повітря.
  • Мостові конструкції та естакади: Ці об’єкти постійно піддаються впливу опадів, перепадів температур та часто — агресивних дорожніх реагентів (солей).
  • Системи огородження та фасади: Металеві підсистеми для навісних фасадів, паркани та перильні огородження, які мають зберігати естетичний вигляд без корозійних «патьоків».
  • Сходові марші та пожежні драбини: Елементи, що знаходяться поза межами основного приміщення і найбільше схильні до впливу зовнішнього середовища.

Для будівельної компанії гаряче цинкування — це не лише технічне рішення, але й стратегічна економія:

  1. Мінімізація витрат на експлуатацію: Оцинковані елементи не потребують періодичного оновлення фарби. Це виключає витрати на технічне обслуговування на 20–30 років.
  2. Швидкість монтажу: Оцинковані деталі прибувають на будмайданчик уже готовими до встановлення. Не потрібно витрачати час на антикорозійне фарбування на об’єкті.
  3. Безпека конструкції: На відміну від холодного цинкування чи фарбування, гарячий метод забезпечує повне покриття конструкції, включаючи важкодоступні внутрішні порожнини профільних труб.

Думка нашого технолога: «В будівельних проєктах ми часто бачимо, як конструкції, оцинковані гарячим методом, зберігають свою первинну міцність навіть через 40 років після монтажу. Головна вимога — правильний дизайн конструкції, щоб цинк міг вільно проникати у всі технологічні отвори».

Гаряче цинкування в агросекторі: як захистити елеватори та ангари від корозі

Для агропромислового підприємства металоконструкції — це основа виробничих потужностей. Але в умовах сучасного господарства звичайне фарбування металу перетворюється на нескінченний та дороговартісний цикл підтримання об’єктів у робочому стані. Гаряче цинкування стає тим рішенням, що дозволяє забути про антикорозійну обробку на 50 років.

Ключові об’єкти агросектору, що потребують цинкування

1. Цинкування елеваторного обладнання

Каркаси силосів, опори транспортерів та опорні металоконструкції — це об’єкти з високим навантаженням. Гаряче цинкування забезпечує не лише захист від іржі, а й гладкість поверхні, що важливо для очищення від пилу та зернового залишку.

2. Цинкування каркасів ангарів та зерносховищ

Великогабаритні конструкції ангарів після гарячого цинкування не потребують жодного догляду. Це дозволяє забути про необхідність висотних робіт з перефарбування конструкцій, що значно економить бюджет компанії.

3. Цинкування систем зрошення (поливу)

Труби та кріплення для систем поливу знаходяться в постійному контакті з водою. Гаряче цинкування покриває метал зсередини та ззовні, гарантуючи, що всередині труб не утвориться наліт іржі.

Переваги для агробізнесу: Чому це вигідно?

  1. Повна окупність: Вартість гарячого цинкування вища за фарбування лише на етапі монтажу. Проте протягом наступних 10 років витрати на фарбування перевищують вартість цинкування в 3-5 разів.
  2. Безпека продукції: Оцинковане покриття є екологічно безпечним і не виділяє шкідливих речовин при контакті з харчовою продукцією (зерном, насінням), що важливо для сертифікації за міжнародними стандартами.
  3. Висока стійкість до механічних пошкоджень: При завантаженні/розвантаженні або монтажі обладнання фарба легко дряпається. Шар цинку металургійно пов’язаний зі сталлю, тому він не відшаровується навіть при сильних ударах.

Думка нашого технолога: «В агросекторі ми часто працюємо з нестандартними вузлами конструкцій. Гаряче цинкування має унікальну перевагу — воно «проливає» всі важкодоступні місця, зварні шви та внутрішні порожнини профільних труб. Жоден пензлик або краскопульт не забезпечить такого захисту в місцях з’єднання конструкцій».- Томащук Альона

Гаряче цинкування в енергетиці та телекомунікаціях:

Енергетичні об’єкти часто знаходяться у віддалених районах, де проведення регулярних ремонтних робіт є технічно складним і фінансово обтяжливим завданням.

Переваги для галузі:

  • Захист у важкодоступних місцях: Опори, які стоять у болотистій місцевості, полях або на лініях електропередач, практично неможливо регулярно фарбувати. Цинкове покриття «працює» автономно, не потребуючи контролю.
  • Стійкість до вібрацій та навантажень: Щогли мобільного зв’язку піддаються постійним вітровим навантаженням. Гаряче цинкування не розтріскується при деформаціях, на відміну від лакофарбових матеріалів, що стають крихкими з часом.
  • Відсутність «вузлової» корозії: У місцях болтових з’єднань конструкцій найчастіше з’являється іржа. Метод гарячого занурення гарантує, що кожна деталь, включаючи різьбові отвори та краї металу, буде повністю захищена.

Типи конструкцій які потребують цинкування в енергетиці?

  1. Опори ЛЕП: Як основні несучі конструкції, так і допоміжні вузли (траверси, кронштейни).
  2. Вежі та щогли зв’язку: Від висотних конструкцій для базових станцій до компактних антенних щогл у містах.
  3. Портали та підстанції: Металоконструкції відкритих розподільчих пристроїв, які працюють під постійною напругою та впливом клімату.
  4. Кабеленесучі системи: Оцинковані лотки та консолі, що забезпечують захист та комунікацію всередині енергетичних вузлів.

Експертний підхід: на що звертають увагу фахівці MetalInvest

Проєктування конструкцій для енергетики має свою специфіку, яку ми враховуємо при прийманні замовлень:

«При цинкуванні щогл зв’язку та опор ЛЕП ми завжди рекомендуємо клієнтам уникати створення закритих повітряних порожнин. Якщо в металоконструкції є порожнини, ми допомагаємо правильно розмістити технологічні отвори для входу цинку та виходу повітря. Це гарантує ідеальну якість покриття як зовні, так і всередині профільних труб», — зазначає наш технолог. – керівник відділу ВТК  Файт Людмила

Як замовити гаряче цинкування для металовиробу?

Плануєте масштабний проєкт? Ми забезпечимо надійний захист ваших металоконструкцій, що витримає випробування часом та складними кліматичними умовами.

Ознайомтеся з деталями послуги та залишайте заявку на гаряче цинкування.

Асортимент опор вуличного освітлення з послугою гарячого цинкування від Заводу Метал Інвест

Безпека, естетика та 50+ років без корозії: огляд опор вуличного освітлення від заводу Metal Invest

Сучасне українське місто чи промисловий об’єкт потребують не просто освітлення — вони вимагають надійної, безпечної та довговічної інфраструктури. Іржаві стовпи, що потребують підфарбовування щосезону, або важкі й крихкі залізобетонні опори минулого покоління остаточно відходять у минуле.

Завод Metal Invest (Черкаси) здійснює повний цикл виготовлення та антикорозійного захисту сталевих опор зовнішнього освітлення, які поєднують у собі передові інженерні рішення та європейські стандарти якості.

Подивитись весь каталог можна за посиланням

https://drive.google.com/file/d/1qbBnRWtDhSGOiNWbfe5lZtWLz1ktctWb/view?usp=sharing

Надішліть вашу специфікацію чи проектне завдання на пошту [email protected]

або зв’яжіться з нашим комерційним відділом для швидкого розрахунку вартості!

Хто стоїть за цілодобовою якістю на заводі «Метал Інвест» у Черкасах

Сучасний завод — це не лише потужні верстати з ЧПУ, гігантські ванни з розплавленим цинком та тони металопрокату.

Насамперед це люди, чия щоденна, віддана та злагоджена праця перетворює сировину на надійну інфраструктуру країни. У Черкасах на заводі цинкування «Метал Інвест» цей складний промисловий механізм працює без упину, 24/7. І головними вартовими цієї компанії є технологи, інженери та майстри відділу технічного контролю (ВТК).

Інженерний досвід та технологічна точність – серце виробництва

Кожен проект, що потрапляє на завод, починається з точного розрахунку. Інженери та технологи «Метал Інвест» — це люди, які бачать метал наскрізь. Вони детально прораховують специфіку кожного виробу, від величезних решітчастих опор ЛЕП до найменших траверс.

Саме технологи стежать за тим, щоб індивідуальні замовлення мали правильні технологічні отвори, адже при зануренні у ванну з температурою 450 °C рідкий цинк має безперешкодно покрити конструкцію зсередини, не створюючи повітряних подушок. Їхня робота — це математична точність, де помилка навіть у міліметр є неприпустимою.

Досвідчений контроль ВТК: компромісів щодо якості не існує

Майстри відділу технічного контролю (ВТК) — це, без перебільшення, внутрішній «спецназ» заводу. Їхня праця не знає вихідних чи нічних перерв. Поки місто спить, у цехах гарячого цинкування металів  «Метал Інвест» під світлом прожекторів триває безперервна інспекція.

Контроль якості відбувається на кожному етапі:

  1. На вході: перевірка геометрії чорного металу.
  2. На ділянці підготовки: контроль ступеня очищення металу після хімічних ванн.
  3. Після цинкування: вимірювання товщини цинкового шару за суворим міжнародним стандартом ISO 1461:2022   за допомогою високоточних магнітних товщиномірів.

Кожен майстер ВТК розуміє: від його пильності залежить пасивна безпека дорожнього огородження на трасі, стабільність зв’язку телекомунікаційної вежі чи світло у тисячах домівок, яке забезпечують оцинковані портали та опори.

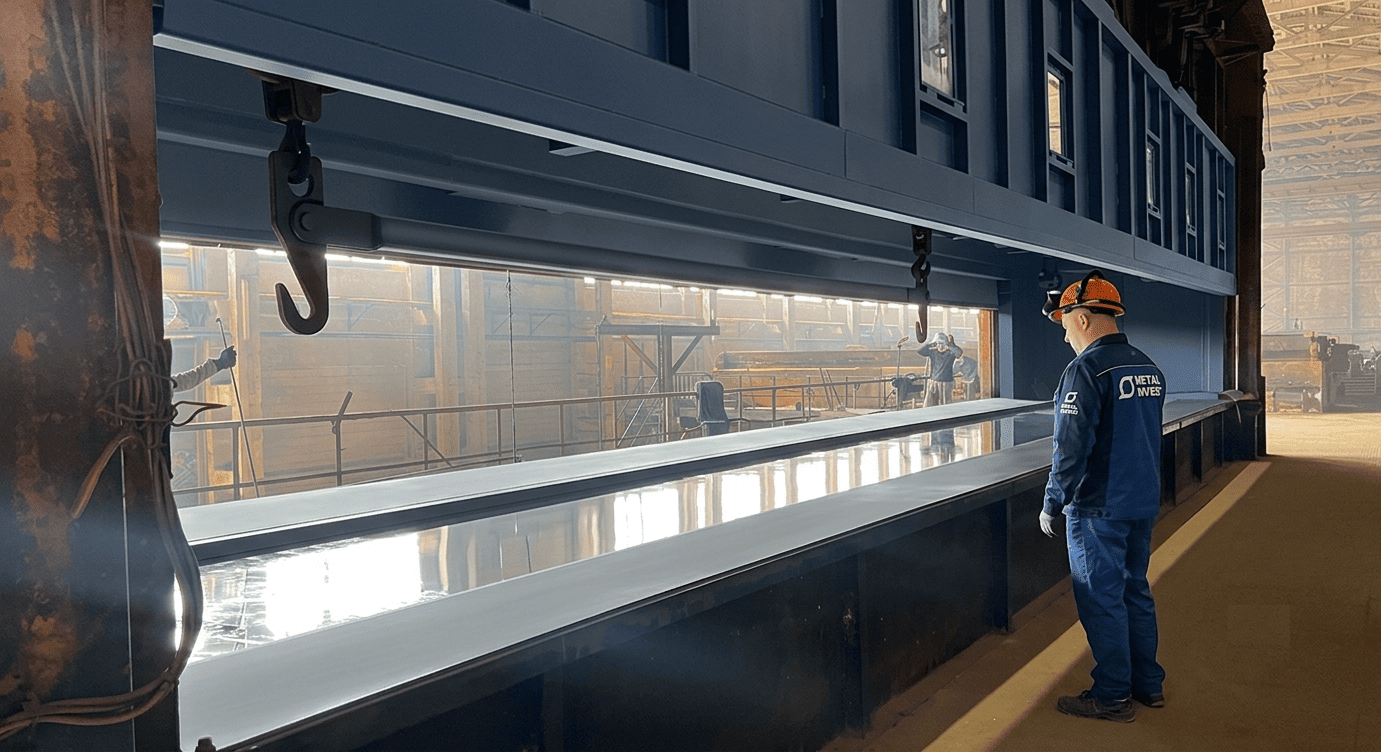
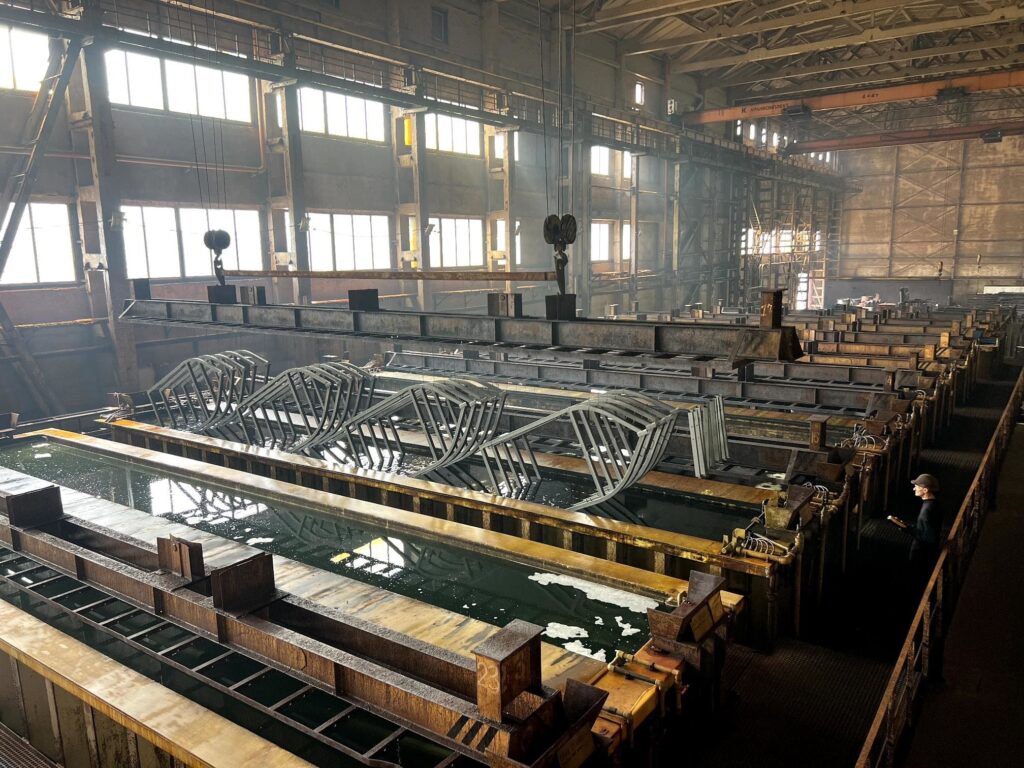
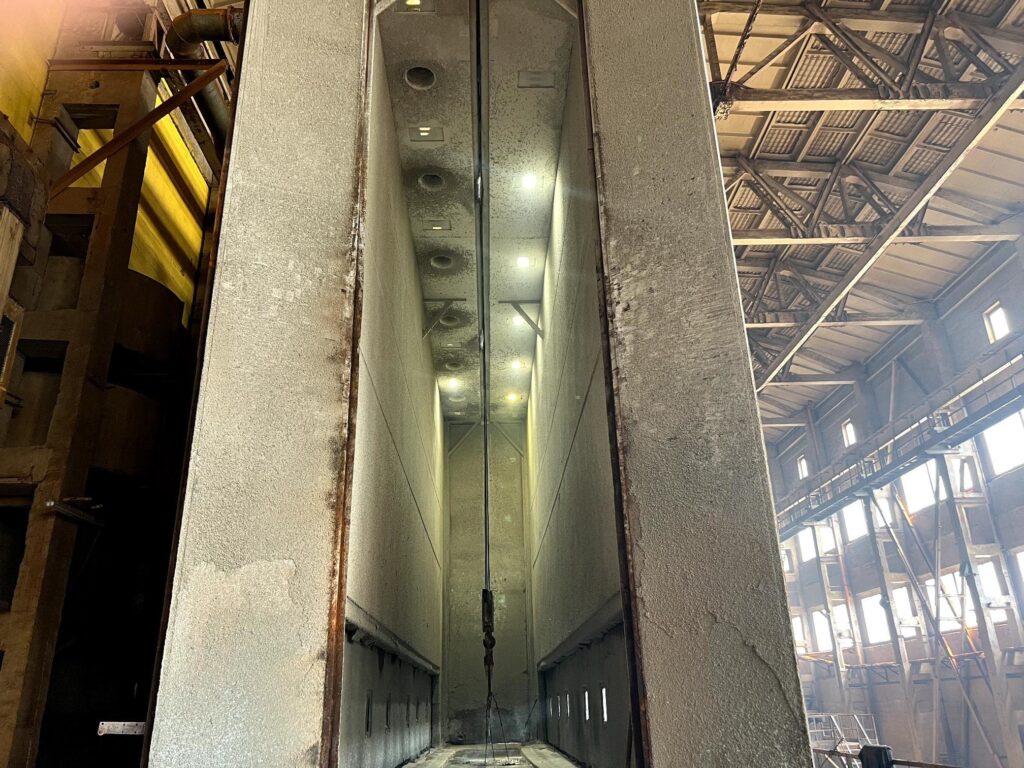
Окреме, майже сакральне місце на заводі займає серце підприємства — найбільша в Україні ванна гарячого цинкування. Обслуговування цього гігантського 14-метрового гіганта, наповненого тоннами розплавленого рідкого цинку, — це надскладний, високотехнологічний процес, який вимагає залізної дисципліни від команди інженерів та енергетиків.

Ванна цинкування не може просто «вимкнутися на вихідні». Енергетики заводу цілодобово контролюють роботу потужних систем підігріву, забезпечуючи безперервне та рівномірне підтримання стабільної температури у 450 °C. Будь-яке технологічне відхилення чи різкий перепад температур загрожує термічним шоком для самого сталевого казана та псуванням дорогоцінного розплаву.

Інженери щозміни моніторять хімічний склад дзеркала ванни, контролюють роботу фільтрувальних систем та виконують делікатну процедуру видалення гартцинку (цинкового дросу, що осідає на дно). Кожна операція з технічного обслуговування цього промислового гіганта виконується в умовах сильного теплового випромінювання та потребує точності від інженерної команди, адже від стабільності роботи ванни залежить життєдіяльність усього заводу.


Внутрішня логістика цеху: рух без затримок у ритмі 24/7

Процес гарячого цинкування — це безперервний хіміко-технологічний процес. Продукти не можуть просто «зачекати». Саме тому внутрішня логістика в цеху «Метал Інвест» відточена до автоматизму.

Майстри та кранівники цілодобово контролюють переміщення металоконструкцій між ваннами знежирення, травлення, флюсування, сушки та безпосереднього занурення у флагманську 14-метрову ванну цинкування. Будь-яка затримка на одному з етапів може порушити температурний режим або адгезію металів. Логісти всередині цеху прораховують траєкторію та черговість руху кожної замовлення так, щоб гігантська лінія працювала як єдиний бездоганний конвеєр.https://www.youtube.com/@metalinvest1/shorts 

Зовнішня логістика: залізна дисципліна приймання та відвантаження

Не менш гаряче та відповідально і на зовнішніх майданчиках заводу. Комерційний відділ «Метал Інвест» у Черкасах цілодобово координує транспортні потоки. Вони приймають тони чорного прокату від складу та замовників, забезпечуючи чітке сортування та маркування, щоб жодна деталь індивідуального проекту не загубилася.

Особливе мистецтво — це відвантаження готової продукції. Оцинкована продукція, опори та щогли часто є негабаритними або наддовгими. Фахівці із зовнішньої логістики забезпечують правильне укладання та надійне кріплення оцинкованого металу у кузовах довгомірів. Вони стежать, щоб при транспортуванні елементи не пошкодили свіже сріблясте покриття, координують спецтранспорт, погоджують безпечні маршрути та дозвільну документацію. Завдяки їхній відданій праці готові конструкції прибувають на будівельні та енергетичні майданчики України точно в термін, незважаючи на жодні зовнішні виклики.

Сила в людях

Завод «Метал Інвест» у Черкасах — це гордість української промисловості, але його справжня сила полягає в людях. У кожному оцинкованому стовпі, у кожній надійній траверсі чи міцній опорі ЛЕП закладено частинку душі, безсонних ночей та залізної відповідальності черкаських технологів, інженерів, майстрів ВТК та логістів. Вони не просто захищають метал від корозії — вони своєю працею щодня будують та захищають енергетичний, будівельний та промисловий сектор України. Люди зі сталевим характером але добрим серцем! 

Відділ гарячого цинкування:

[email protected]      050-580-01-48

Кадровий відділ: https://www.work.ua/jobs/by-company/882591/ 


Металеві вишки: щогли, вежі та башти для сучасної інфраструктури

Металеві висотні конструкції — це критично важливий елемент для розміщення різноманітного обладнання: від антен зв’язку та радарів до систем відеоспостереження, метеодатчиків та військових ретрансляторів.

Metal structures
Виробництво Метал інвест м.Біла церква


Професійне проєктування гарантує, що споруда витримає значні вітрові навантаження та вагу важких приладів. Використання методу гарячого цинкування забезпечує максимальний захист від корозії, суттєво подовжуючи термін експлуатації конструкцій навіть у складних кліматичних умовах.

Завод металоконструкцій «метал інвест» спеціалізується на виготовленні сталевих вишок, оцинкованих веж та мобільних щогл для промислового, цивільного та військового секторів. Ми пропонуємо повний цикл робіт: від інженерних розрахунків та проєктування до монтажу готового об’єкта «під ключ».


Класифікація та особливості вибору

Тип конструкції безпосередньо залежить від технічного завдання: висоти, ваги майбутнього обладнання та особливостей ландшафту.

  • Багатогранні стійки — ідеальні для високих веж у межах міста.
  • Гратчасті структури — класика для стаціонарних об’єктів з великою несучою здатністю.
  • Трубчастий конструктив — оптимальне рішення для невеликої висоти.

Остаточне рішення щодо вибору типу конструкції завжди приймає інженер-проєктувальник на основі детальних розрахунків.

1. Багатогранні вежі: сучасність та ефективність

Багатогранні вишки (від 6 до 18 граней) виготовляються з листової сталі методом пресового згинання. Це одне з найбільш технологічних рішень на сьогодні.

Переваги багатогранних конструкцій:

  • Компактність: потребують мінімальної площі для фундаменту, що критично важливо у щільній забудові.
  • Телескопічний монтаж: секції з’єднуються методом «труба в трубу» або через фланці, що дозволяє легко наростити потрібну висоту.
  • Функціональність: порожнина всередині стійки захищає кабелі та автоматику від зовнішніх впливів, а доступ до них забезпечується через ревізійні люки.
  • Стійкість: попри відносно малу вагу, такі вежі чудово справляються з вібраціями та вітровим тиском.

metalinvest team

2. Гратчасті вишки та башти: міцність і масштаб

Гратчасті конструкції — це складні інженерні системи, зібрані зі сталевих профілів (кутник, труба). Їх основу складають трикутні ферми, які ідеально розподіляють навантаження.

Ключові характеристики:

  • Висока несуча здатність: здатні утримувати найважчі комплекти обладнання.
  • Модульний принцип: конструкція частково збирається на виробництві, що спрощує логістику та фінальний монтаж.
  • Надійність: поєднання зварних та болтових з’єднань забезпечує тривалу стабільність споруди.
  • Особливість: такі башти потребують більшої площі під фундамент порівняно з багатогранними аналогами.

3. Трубчасті щогли: універсальність для легких приладів

Це лаконічні одностійкові конструкції зі сталевих труб. Найчастіше їх використовують для встановлення відеокамер, Wi-Fi передавачів або невеликих антен.

  • Переваги: найнижча ціна та максимальна простота встановлення.
  • Монтаж: можуть встановлюватися на бетонні блоки або палі.
  • Транспортування: завдяки секційному виконанню (конічні або фланцеві з’єднання) їх легко перевозити навіть звичайним вантажним транспортом.

Також можуть бути  швидкомонтовані щогли (ШМЩ): оперативне розгортання

Спеціальний клас мобільних конструкцій, що незамінні в екстрених ситуаціях або у військовій сфері.

Чому обирають ШМЩ:

  • Швидкість: приведення в робочий стан займає від кількох годин.
  • Автономність: часто мають телескопічний механізм, який дозволяє підняти обладнання без залучення важких кранів.
  • Багаторазовість: розраховані на численні цикли збирання та розбирання без втрати жорсткості.
  • Сфери застосування: аварійні служби, тимчасові вузли зв’язку, інфраструктурні проєкти у польових умовах.

Телекомунікаційна інфраструктура: основа сучасного зв’язку

Стрімкий розвиток цифрових технологій потребує надійної фізичної бази. Спеціалізовані металоконструкції для телекомунікацій забезпечують безперебійну роботу мереж навіть у найвіддаленіших точках.

Вишки мобільного зв’язку

Це ключові інженерні споруди, призначені для підняття базових станцій та антен стільникових операторів на необхідну висоту.

  • Функціональне призначення: Гарантування стабільного сигналу та високої швидкості передачі даних у стандартах 4G (LTE) та 5G.
  • Локація: Конструкції адаптовані як для щільної міської забудови (де важлива естетика та компактність), так і для відкритих територій (де пріоритетом є максимальна зона покриття).
  • Технічне виконання: Залежно від кількості обладнання, що планується до монтажу, ми виготовляємо вишки у вигляді трубчастих, гратчастих або багатогранних щогл. Вибір типу опори базується на ретельному аналізі ваги апаратури та вітрової активності в регіоні.

Телекомунікаційні вежі для магістральних мереж

На відміну від звичайних мобільних вишок, телекомунікаційні вежі є більш потужними опорами. Вони призначені для розміщення складних радіорелейних систем, магістральних антен та обладнання великих інтернет-провайдерів.

Особливості проєктування та експлуатації:

  • Дальність сигналу: Головна задача таких веж — забезпечити стабільний лінійний зв’язок між вузлами мережі на великих відстанях.
  • Витривалість: Оскільки вежі часто тримають на собі велику кількість важкого обладнання, перевага надається багатогранним або гратчастим металоконструкціям. Вони мають ідеальний баланс між власною вагою та здатністю витримувати екстремальні пориви вітру.
  • Обслуговування: Для зручності сервісних робіт та налаштування антен, конструкції обов’язково оснащуються безпечними металевими сходами, системами страхування та просторими технічними майданчиками для фахівців.

Військове та спеціальне призначення: захист та розвідка

В умовах сучасних викликів металеві вишки стають фундаментом для розгортання систем технологічної переваги. Ми виготовляємо спеціалізовані опори, що адаптовані до екстремальних навантажень та специфічних завдань оборонного сектору.

Вишки для систем РЕБ та РЕР

  • Для радіоелектронної боротьби (РЕБ): Конструкції призначені для встановлення антен-передавачів, що пригнічують сигнали противника та блокують канали керування БПЛА. Найчастіше тут використовуються швидкомонтовані щогли, які дозволяють оперативно змінювати конфігурацію висоти залежно від оперативно-тактичної ситуації.
  • Для радіоелектронної розвідки (РЕР): Це високостабільні опори (гратчасті або трубчасті), де розміщуються чутливі приймальні модулі. Головна вимога до них — відсутність люфтів та вібрацій, оскільки будь-яке відхилення впливає на точність визначення джерела ворожого сигналу.

Радіолокаційні станції (РЛС) та башти ППО

  • Вежі РЛС: Посилені багатометрові башти, завдання яких — підняти радарні антени над природним рельєфом. Це дозволяє суттєво збільшити дальність виявлення повітряних та наземних об’єктів.
  • Башти ППО: Спеціалізовані висотні споруди для монтажу зенітних комплексів, систем наведення та сенсорів контролю повітряного простору. Ми пропонуємо як стаціонарні рішення, так і мобільні модульні вежі, що збираються за лічені години.

Спостереження та зв’язок у польових умовах

  • Опори відеоспостереження: Компактні багатогранні стійки для поворотних камер, тепловізорів та нічної оптики. Незамінні для охорони прикордонних пунктів, стратегічних підприємств та логістичних центрів.
  • Щогли військового зв’язку: Мобільні рішення для забезпечення стабільної передачі даних між підрозділами. Конструкції оптимізовані для багаторазового циклу монтажу/демонтажу без втрати жорсткості.

Чому варто замовити металеві вишки у «Метал Інвест»?

Виробництво веж та щогл — це процес, що не пробачає помилок. Найменший прорахунок у конструктиві може призвести до аварії. Команда «Метал Інвест» гарантує безпеку та довговічність кожного виробу.

Наші переваги:

  1. Повний цикл «під ключ»: Ми беремо на себе все — від індивідуального розрахунку та розробки документації (стадії КМ та КМД) до виготовлення.
  2. Антикорозійний захист: Власне виробництво гарячого цинкування забезпечує металу захист на десятиліття навіть у агресивному середовищі.
  3. Географія роботи: Ми здійснюємо доставку та професійний монтаж металоконструкцій по всій території України.

Потрібна консультація або розрахунок проєкту? Зв’яжіться з нашими фахівцями:

Ми створюємо надійну опору для вашої інфраструктури та безпеки.


ВИМОГИ ДО КОНСТРУКЦІЇ ВИРОБІВ ДЛЯ ГАРЯЧОГО ЦИНКУВАННЯ

  Нормативні посилання

При розробці даної інструкції використані наступні нормативні документи:

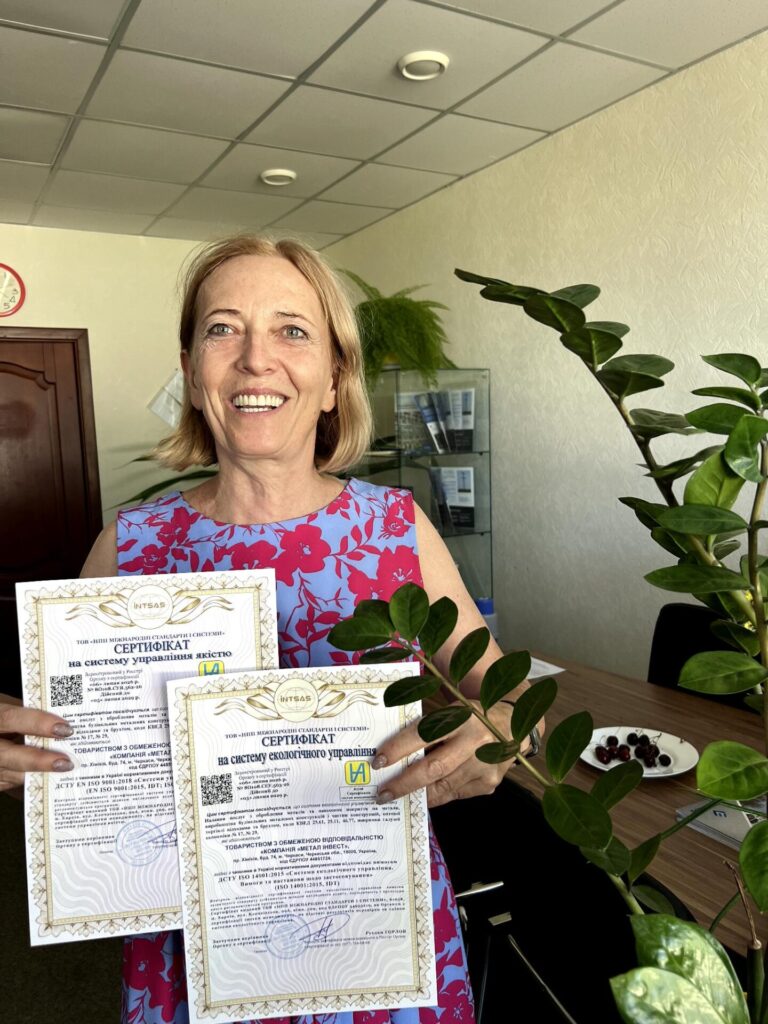
  • Сертифікат відповідності системи управління якістю виробництва ТОВ «МЕТАЛ ІНВЕСТ «СТАЛЬКОНСТРУКЦІЯ» вимогам ДСТУ EN ISO 9001:2018 Системи управління якістю. 
  • Сертифікат відповідності контролю виробництва на підприємстві ТОВ «МЕТАЛ ІНВЕСТ «СТАЛЬКОНСТРУКЦІЯ» ДСТУ Б EN 1090-12014 Виконання сталевих і алюмінієвих конструкцій. Частина 1. Вимоги до оцінки відповідності компонентів конструкцій (конструктивних компонентів і комплектів (для сталевих конструкцій класів виконання EXC1; EXC2; EXC3, що виготовлені згідно з ДСТУ EN 1090-2:2019)
  • Сертифікат відповідності ТОВ «КОМПАНІЯ «МЕТАЛ ІНВЕСТ» вимогам контролю властивостей покриттів, нанесених методом гарячого цинкування зануренням на готові вироби зі сталі та чавуну, які викладені у ISO 1461:2022
  • Сертифікат відповідності на продукцію. Конструкції сталеві опор повітряних ліній електропередачі і відкритих розподільних пристроїв підстанцій напругою 0,38 кВ і вище.


        Якщо повітря всередині / під виробом буде перешкоджати зануренню в розплав цинку, або відсутні точки кріплення, або габарити виробу не відповідають розміру ванни- цинкування не можливо без зміни конструкції. 

Якщо виріб потоне з технологічною швидкістю, але захопить невелику кількість повітря, то в «повітряної кишені» поверхня не буде очищена і оцинкована, та/або надлишок цинку залишиться на виробі («цинкова кишеня») – цинкування не буде виконано якісно.

       Якщо конструкція виробу повністю відповідає рекомендаціям, в тому числі відсутній ризик деформації при нагріві – цинкування буде виконано якісно.

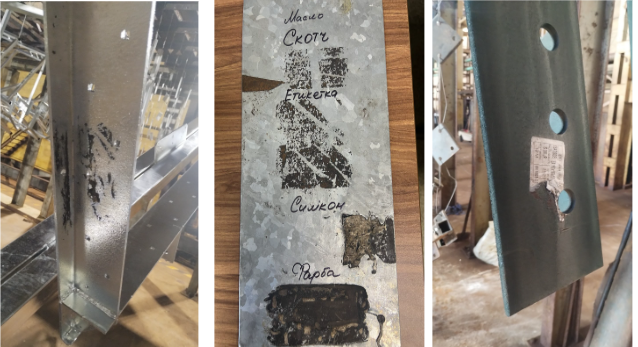
       Якщо поверхня виробу не буде очищена від зайвих маркувань (клею, силікону, фарби, етикеток чи скотчу) вона не буде якісно оцинкована. (фото 1)

КАТЕГОРИЧНО ЗАБОРОНЕНО ВИКОРИСТОВУВАТИ (ПРИЗВОДИТЬ ДО БРАКУ):

  1.     Силікони (спреї, мастила, антипригарні засоби): Силікон не розчиняється кислотою. Навіть мікроскопічні сліди силікону на металі гарантують 100% непроцинковку (чорні плями).
  2.     Парафіни та воски
  3.     Тверді мастила: Графіт (графітні мастила), дисульфід молібдену. Ці речовини видаляються лише механічно (піскоструминна або дробоструминна обробка).
  4.     Консистентні мастила : Солідол, Літол, технічний вазелін, канатні мастила.


Можливість цинкування

      Габаритні розміри

Габаритні розміри виробів для гарячого цинкування на ТОВ «КОМПАНІЯ «МЕТАЛ ІНВЕСТ» – до 13600мм*3000мм*1580мм.

     Точки кріплення

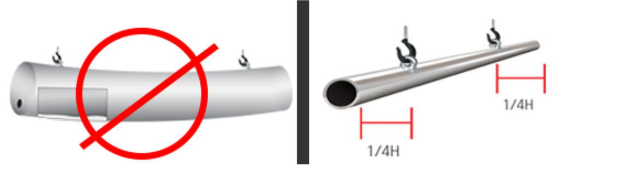
Вироби, що обробляються, можуть бути закріплені на транспортній траверсі за отвори; існуючі транспортні гачки; “в обхват” (де це можливо без ризика втрати виробу). Точки кріплення повинні знаходиться на основних елементах виробу. Бажане розміщення точок кріплення для довгомірних виробів показано на малюнку


Труби довжиною від 5 м зовнішнім діаметром 16 мм (100 шт. в касеті) -76 мм (30 шт. у касеті); можуть закріплюватися на пристосуванні.

Плоскі дотичні поверхні, обварені по замкнутому контуру

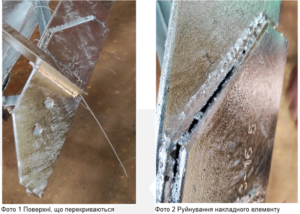
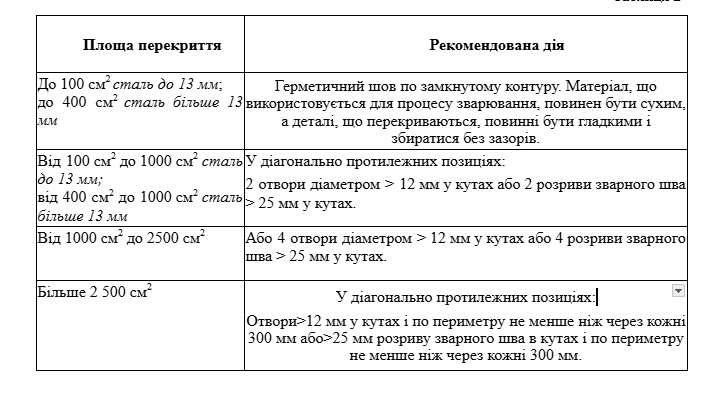
    Якщо шов, який з’єднує поверхні, що перекрива, зварений по замкнутому контуру (фото 1), він повинен бути герметичним, інакше очищаючі розчини через точкові отвори проникнуть в порожнину і випаровується при нагріванні; розширення парів може призвести до руйнування виробу та виплеску цинку з ванни (фото2). Зі збільшенням площі перекриття ризик накопичення вологи у місці контакту призводить до необхідності вентиляції. Потрібно передбачити вентиляційні отвори або розриви зварного шва відповідно до таблиці 1. Не завжди необхідно свердлити обидві деталі, що стикаються, але це сприяє вільному перебігу рідини. Отвори слідсвердлити якомога ближче до кутів. Після цинкування вентиляційні отвори можуть бути загерметизовані.

Вироби з відкритого профілю

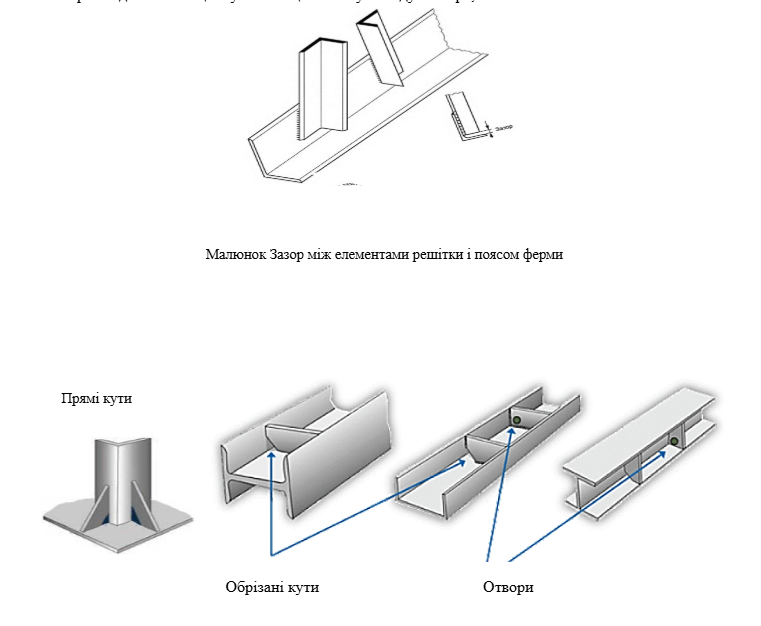
На фермах з відкритих профілів (кутники, швелери, двотаври) елементи решітки до поясів ферми повинні бути приварені з зазором не менше 10мм, (малюнок 2), щоб не було перешкод стіканню цинку по площині поясу/виходу повітря


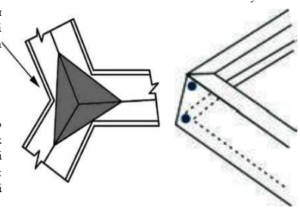
Прямі кути зовнішніх ребер жорсткості, опорних та торцевих пластин, а також перегородок у швелерних перерізах повинні бути обрізані щонайменше на 15 мм або отвори діаметром не менше 13 мм повинні розташовуватися в пластинах якомога ближче до кутів. 

 Кутові елементи 

Кутові елементи конструкцій з відкритого профілю у нижній або верхній точках закріпленого на траверсі виробу повинні мати отвори діаметром не менше 13 мм якомога ближче до кутів або бути обрізані щонайменше на 15 мм

table Requirements for galvanizing

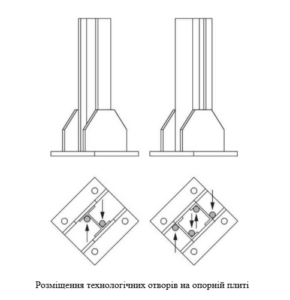
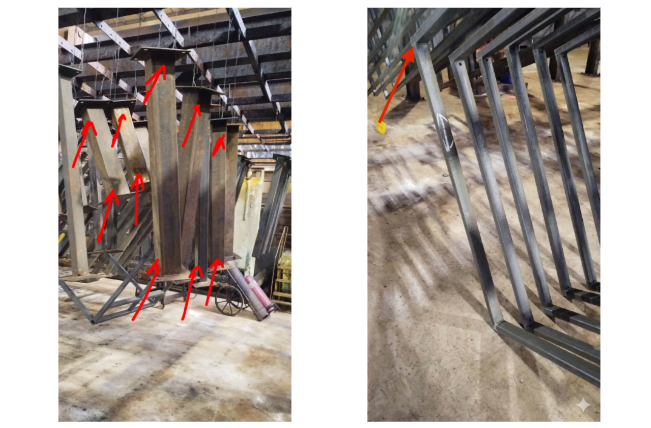
Конструкції з відкрітого профілю на опорних плитах

Приклади розміщення технологічних отворів (діаметр не менше 13 мм) на опорній плиті (нижня і верхня точки закріпленого на траверсі виробу) на малюнку.


Вироби із замкнутого профілю

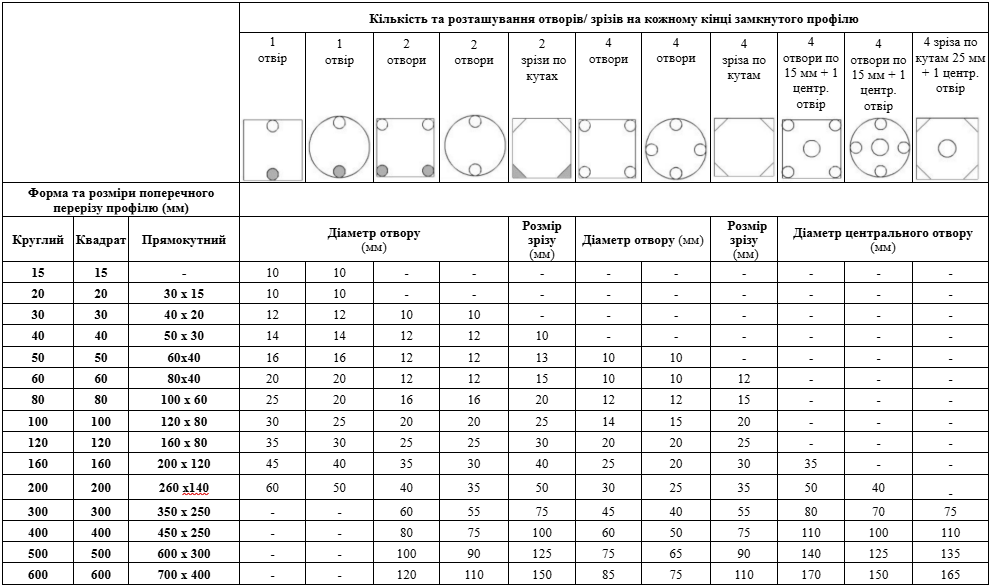
     Найбільш бажана конструкція виробів із замкнутого профілю – повністю відкритий переріз, в інших випадках необхідні технологічні отвори. Кожна закрита секція має бути забезпечена вентиляційним та дренажним отворами. Розміщення отворів повинно відповідати оптимальному положенню закріпленого на траверсі виробу ( верхня та нижня точка). Кількість і розмір отворів для секцій довжиною до 6 м вказано у таблиці 3.  (Заштриховані отвори або зрізи позначають отвір або зрізи на протилежному кінці порожнистої секції; розмір зрізу, зазначений у цій таблиці, стосується довжини прилеглої сторони, а не довжини діагоналі). При довжині замкнутої секції більше 6 м площа отвору – не менше 40% від площі перерізу. 

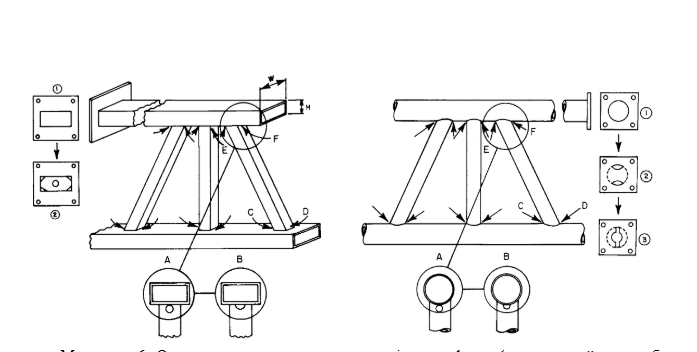
Ферми з замкнутого профілю

Оптимальне розташування отворів для ферм показано малюнку

Оптимальне розташування отворів для ферм (прямокутний та трубчастий профіль)


Місця з’єднання горизонтальних труб із вертикальними. Якщо у виробі відсутні внутрішні отвори, рівні діаметру труби, кожен елемент розглядається як окремий виріб, до якого застосовується загальне положення про отвори у верхній і нижній точці; допускаються наскрізні отвори. Кожен зовнішній вентиляційний отвір має бути розташований максимально близько до зварювального шва та мати діаметр 25% внутрішнього діаметра використаної труби, але не менше 10 мм.

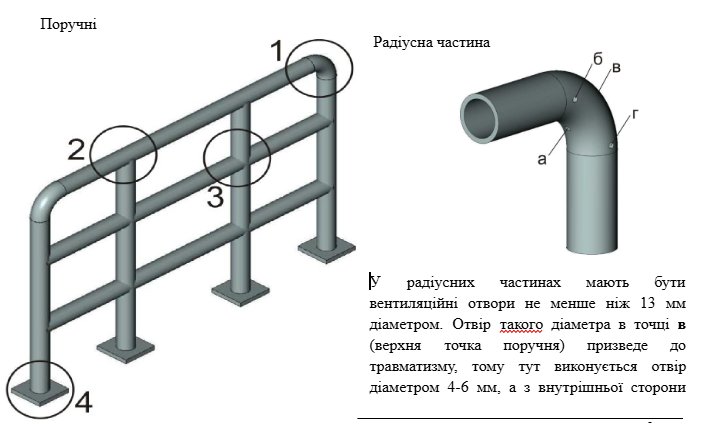
     Вентиляційні отвори в кінцевих секціях повинні мати діаметр не менше 13 мм. 

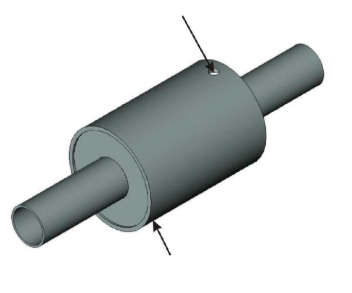
Вироби «Труба в трубі»

Для з’єднання труб різного діаметра у виробах «труба в трубі» використовують одне або два розпірних кільця. Після збирання між трубами утворюється замкнутий (або закритий з одного кінця) об’єм, для вентиляції якого повинні бути отвір / отвори діаметром не менше 10 мм.

galvanising equipment

 Ризик деформації

При нагріванні у ванні цинкування відбувається зняття напруг, що виникають при виробництві сталі та в наступних операціях виготовлення, якими не керує ТОВ «КОМПАНІЯ «МЕТАЛ ІНВЕСТ». Підприємство оцінює наявність ризиків деформації за конструктивними ознаками:

– симетричний дизайн (збалансованість напруги);

– холоднокатаний профіль (прокатна напруга);

– співвідношення товщин прокату, звареного в один вузол 2,5:1 і більше (диференційоване теплове розширення), наприклад тонкий лист (до 3мм), приварений до рами;

– суцільні протяжні зварні шви на холоднокатаному профілі (зварювальні напруги).

– невідповідність вимогам до розміщення та розмірам вентиляційних отворів довгих виробів (теплова деформація через істотний градієнт температур через занадто повільне занурення у ванну цинкування).

galvanising equipment 


Щиро дякуємо за увагу!
Завантажити документ у форматі PDF можна по лінку

Відділ гарячого цинкування:

[email protected]

 050-580-01-48


    Заповніть форму
    Наш менеджер зв’яжеться
    з вами найближчим часом
    Завантажити файл
    Завантажити файл креслень
    (PDF, JPG, DOC, Word, Excel, PowerPoint)
    Скасувати